
Neuer Schraubentest, um zu testen, wie man ein Kontrollexperiment entwickelt
Release-Zeit:2026-10-02
Für End-of-Pipe-Aggregationsanlagen ist zu erläutern, wie neue Schraubentesttests so konzipiert sind, dass die Kosten für Schrott, Abschaltung und Lebenszyklus durch die Kombination von Produkt-, Rohstoff-, Plattform-, Produktions-, Lebenszyklus- und Lebensdauerdaten gesenkt werden.
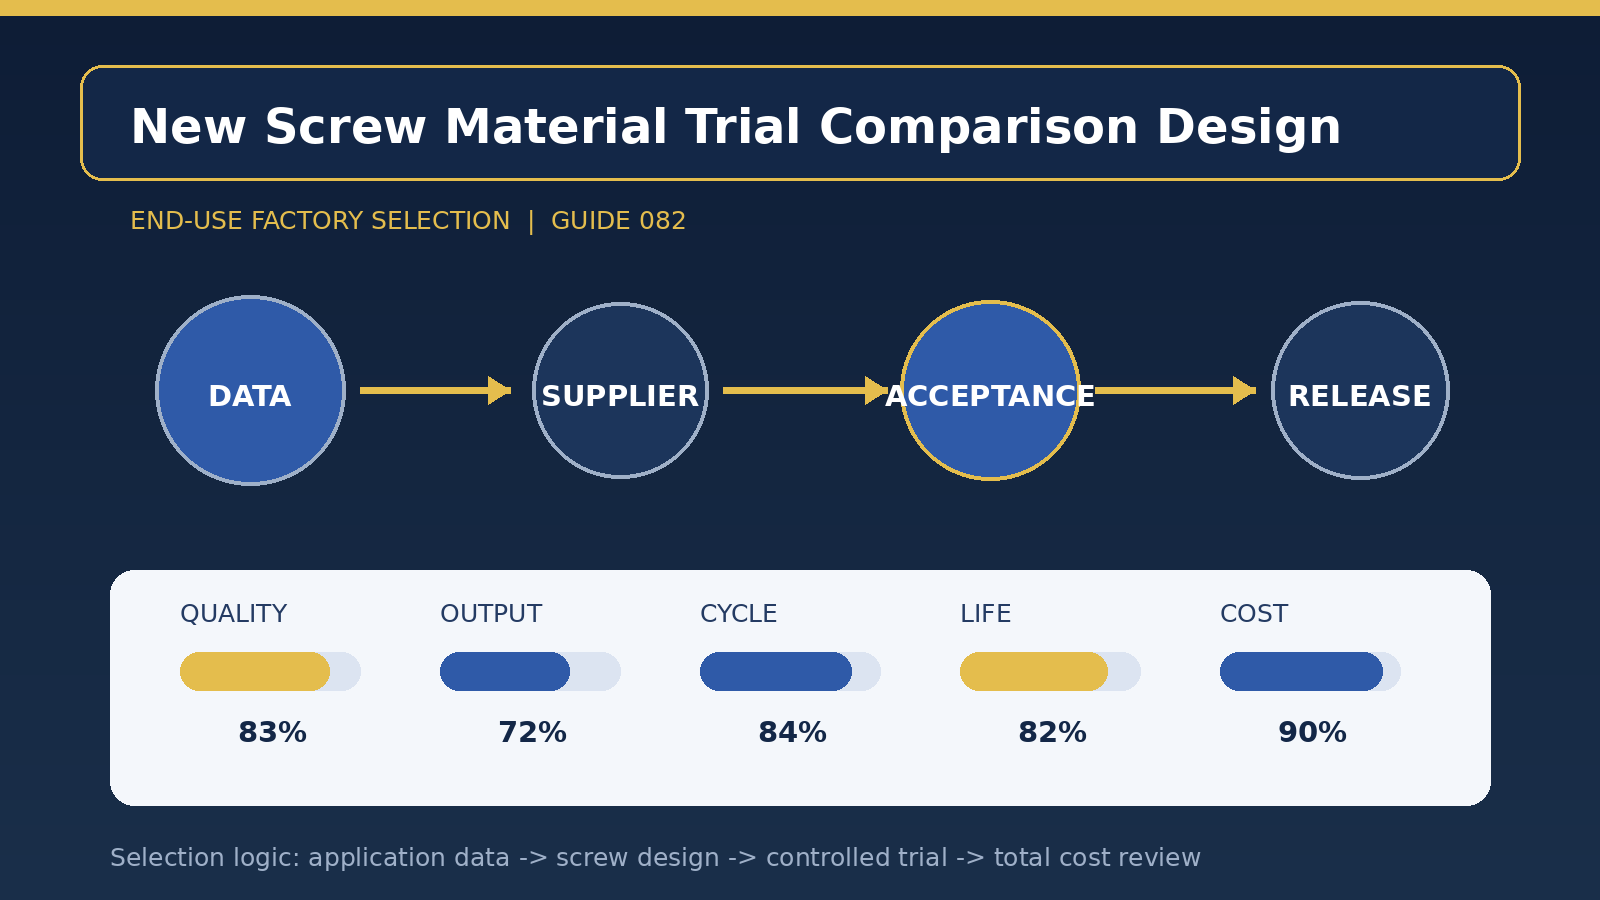
[Szenendefinition] Der neue Schraubentest bestätigt, wie ein Vergleichsexperiment so konzipiert ist, dass es von der realen Volumenszene der Anlage ausgeht und nicht nur auf dem Durchmesser oder dem Preis der Schraube basieren kann. Es wird empfohlen, die Zeichnungsversionen, die Dokumentation, die Größenberichte, die Lieferung und die Dienstleistungen zuerst zu organisieren und dann nach Chargen von Rohstoffen zu sortieren, um die Fehlkalkulation von Formelschwankungen als Ausrüstung zu verhindern. Ziel dieses Schrittes ist es, vergleichbare alte Programm-Benchmarks zu etablieren, damit nachfolgende Schraubwechsel durch Daten unterstützt werden können.
Die am leichtesten zu übersehenden Aspekte des Themas sind Bedarfsabweichungen, Schöpfungsabweichungen und Akzeptanzstreitigkeiten. Die Anlage muss ihre geplante Lebensdauer an die Betriebsstunden pro Jahr, die Art des Materials und die Häufigkeit der Wartung binden und die Bedürfnisse nach Aussehen, Größe, Festigkeit und Duft in die erforderlichen Elemente und die Optimierung aufteilen. Anbieter können rückwirkende Kompromisse zwischen Interoperabilität, Zweckbindung und Kosten eingehen, wenn es klare Werte für Produktgewicht, tägliche Produktion, Kundenqualitätsobergrenzen und zulässige Stoppzeiten gibt.
Die Hauptlinie des Falls [Designfokus] ist das Management der Lieferkette mit einheitlichen Datenpaketen und Leistungsstandards. Bei Geometrie- und Werkstoffprogrammen sollten Basis, Legierungsschicht und Oberflächenbehandlung auf der Grundlage von Schleif-, Korrosions- und Wärmebelastungen und Basis, Legierungsschicht und Oberflächenbehandlung auf der Grundlage von Schleif-, Korrosions- und Wärmebelastungen ausgewählt werden. Die endgültige Lösung müsste auch mit dem Verschleiß des Zylinders, dem Antrieb, der physikalischen Geschwindigkeit und dem aktuellen Reinigungsprozess kompatibel sein und würde die Zusammenarbeit oder Prozessprobleme mit einem einzigen hochwertigen Material nicht verdecken.
Das neue [vergleichsgültige] Programm sieht mindestens 12 Stunden Dauerbetrieb mit einer 60-Modul-Extraktion für jede Stabilisierungsphase vor, um die Temperatur der Entropie, die Größe des Produkts und den einzelnen Energieverbrauch zu erfassen. Bei den Tests sollte das alte Programm mit dem neuen Programm verglichen werden, bei dem die gleiche Charge von Rohstoffen, Diemen und Probenrhythmen verwendet wird, wobei nur jeweils eine Änderung und eine Leerlaufphase zur Wiederherstellung der Ausgangsbedingungen erforderlich sind. Wenn nur die erste überprüft wird, ist es leicht, die Risiken zu verpassen, die mit Wärmedriften, Materialstillstand, Umkehrschleifenrückführung und längerem Verschleiß verbunden sind.
Wenn die Spirale geformt ist, muss die Schlüsselplattform für ein Schraubenkopfbauteil oder ein Ersatzteilpaket vorbereitet werden, wobei der brauchbare Status und die Trendkarten des pyroklastischen Durchmessers, des umgekehrten Ringspalts und der Innenseite des Zylinders regelmäßig überprüft werden. Die Lagerungszeit, der Gegendruck, die Schraubengeschwindigkeit, das Geräusch und die Masse des Produkts sind in der Schicht einheitlich aufzuzeichnen. Wenn sich die oben genannten Indikatoren gleichzeitig ändern, sollten die mechanischen Lücken und der Zustand der Rohstoffe überprüft werden, bevor der Prozess angepasst wird, um die Verwendung von Parametern zum Ausgleich des Hardware-Abbaus zu vermeiden.
Die Kostenrechnung [umfassende Kostenrechnung] sollte kein Einzelschraubenpreis sein, sondern ein optimistisches Benchmark- und konservatives Drei-Lebenszyklus-Szenario sollte festgelegt werden, um zu verhindern, dass eine einzige Annahme die Kapitalrendite erhöht, während die Kosten für Passagierstreitigkeiten, Erstattungen und zusätzliche Überholungen als Qualitätsverlust eingestuft werden sollten, wobei mehr als nur der flugzeugseitige Ausschuss gezählt werden sollte. Es wird empfohlen, die Kosten pro 10.000 förderfähige Artikel gleichzeitig, die Kosten pro 1.000 Betriebsstunden und die geschätzte Anzahl der Rückgabemonate zu exportieren. Wenn neue Programme Abfall, Tanken oder plötzliche Abschaltungen reduzieren, werden höhere Anfangsleistungen oft während der Produktion ausgeglichen.
Das [Closed Ring Management] wird schließlich Zeichnungsnummern, Schraubendrehermaterialien, Wärmebehandlung, kritische Abmessungen, tragbare Röhren, Prozessfenster und Akzeptanzdaten in den Lebenslaufkarten enthalten. Es wird vorgeschlagen, eine Aufzeichnung der Betankungsgewichte, der Reinigungszeit und der ersten Anfahrzeit mit einer Temperaturerhaltungszeit für den Kaltstart und einer Rektangulation zu erstellen, die eine Zwangslagerung bei kalten Temperaturen verhindert. Wenn sich die Zusammensetzung des Ausgangsmaterials, das Futterverhältnis, die Produktstruktur oder der Zielknoten signifikant ändern, sollte die geltende Grenze des ‚neuen Schraubentesttests zur Bestimmung der Gestaltung eines Kontrollexperiments‘ neu bewertet werden, anstatt standardmäßig festzulegen, dass die alte Schlussfolgerung dauerhaft ist.
Thema: Beschaffung, Akzeptanz und Lieferantenmanagement