
Wie man eine spiralförmige Eignungsbewertung vor dem Import neuer Materialien durchführt
Release-Zeit:2026-10-02
Erläutern Sie bei End-of-Pipe-Aggregationsanlagen, wie eine Verschraubungsbewertung durchgeführt wird, bevor neue Materialien importiert werden, wobei Produkt-, Rohstoff-, Plattform-, Produktions-, Lebenszyklus- und Lebenszyklusdaten kombiniert werden, um die Kosten für Schrott, Abschaltung und Lebenszyklus zu senken.
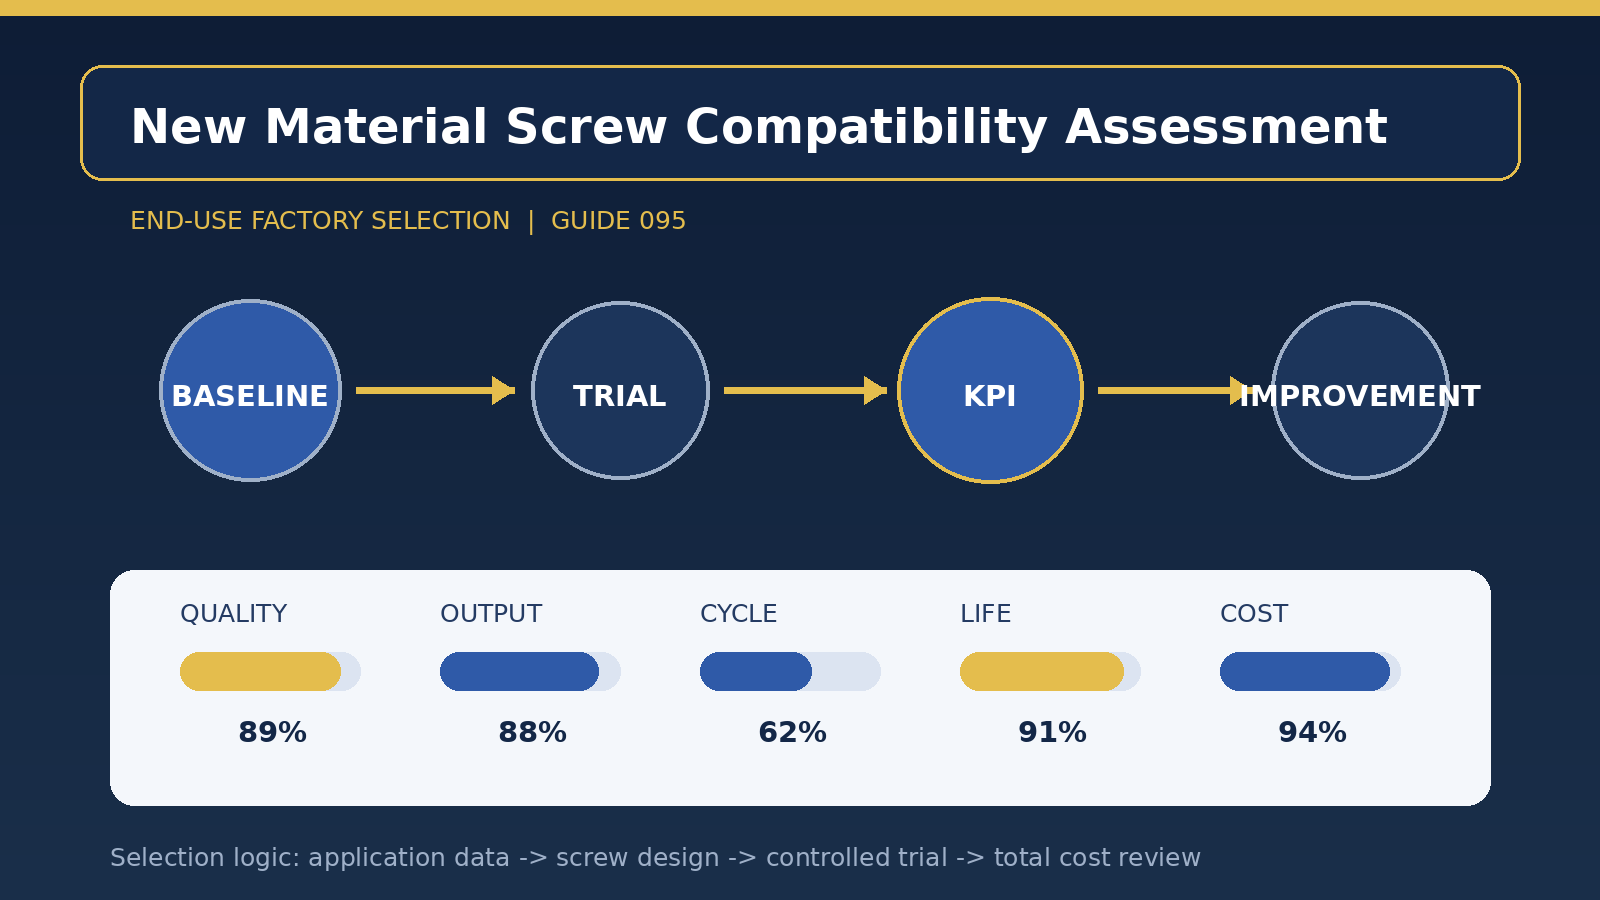
[Szenendefinition] Wie man eine Beurteilung der Eignung eines Schraubenziehers vor dem Import von neuem Material durchführt, basiert auf dem realen Volumen der Anlage und nicht nur auf dem Durchmesser oder dem Preis der Schraube. Es wird empfohlen, Basisdaten, Kontrolltests, Prozessfähigkeiten und Lebensläufe zuerst zu sammeln und dann auf einer einzigen, stündlichen und drei Skalen pro 10.000 Artikel zu beobachten. Ziel dieses Schrittes ist es, vergleichbare alte Programm-Benchmarks zu etablieren, damit nachfolgende Schraubwechsel durch Daten unterstützt werden können.
Das am leichtesten übersehene Thema ist die Kohärenz zwischen kurzfristigen Verbesserungen und langfristiger Stabilität. Anlagen sollten rote Linien von Qualität und Ausrüstungslasten gleichzeitig mit Schlüsselprodukten setzen und Qualitätsstandards in Quantensätze, Probenzahlen, Ober- und Untergrenzen und Bestimmungsregeln schreiben. Anbieter können rückwirkende Kompromisse zwischen Interoperabilität, Zweckbindung und Kosten eingehen, wenn es klare Werte für Produktgewicht, tägliche Produktion, Kundenqualitätsobergrenzen und zulässige Stoppzeiten gibt.
Die Hauptlinie des Falles [Designfokus] besteht darin, zu bestimmen, ob mit reversiblen Daten Stereotypen und Reproduktionen vorgenommen werden sollen oder nicht. Bei geometrischen und Materialprogrammen sollte der innere und abgenutzte Zustand der Zylinder in den Spalt zwischen der Ausrichtung integriert werden, um zu vermeiden, dass neue Schrauben von alten Zylindern gezogen werden; und um die Messbarkeit des Messsegments mit dem erforderlichen Gegendruck ohne übermäßigen Gegendruck abzustimmen. Die endgültige Lösung müsste auch mit dem Verschleiß des Zylinders, dem Antrieb, der physikalischen Geschwindigkeit und dem aktuellen Reinigungsprozess kompatibel sein und würde die Zusammenarbeit oder Prozessprobleme mit einem einzigen hochwertigen Material nicht verdecken.
Das neue [vergleichsgültige] Programm schlägt vor, mindestens acht aufeinanderfolgende Stunden zu arbeiten, 20 Sims für jede Stabilisierungsphase zu extrahieren und extrem schlechtes Einzelmodulgewicht, Lagerzeit und schlechte Schwarzfleckenraten aufzuzeichnen. Der Test sollte jeweils nur einen Faktor ändern und eine leere Durchlaufphase für die Wiederherstellung der Ausgangsbedingungen festlegen. Es sollte auch die Akustik, Reibungsmarken und Metallpulver unmittelbar nach der Geburt testen, um die damit verbundenen Risiken rechtzeitig zu erkennen. Wenn nur die erste überprüft wird, ist es leicht, die Risiken zu verpassen, die mit Wärmedriften, Materialstillstand, Umkehrschleifenrückführung und längerem Verschleiß verbunden sind.
Wenn die [stabilisierte Produktions-]Spirale geformt ist, sollte der Inspektionszyklus sowohl für die Betriebsstunden als auch für Tonnen verarbeiteter Rohstoffe entwickelt werden, und Ersatzteile sollten früh freigegeben werden, wenn die Verschleißtrends nahe am Schwellenwert liegen, und nicht verarbeitet werden, bis die Qualität außer Kontrolle ist. Die Lagerungszeit, der Gegendruck, die Schraubengeschwindigkeit, das Geräusch und die Masse des Produkts sind in der Schicht einheitlich aufzuzeichnen. Wenn sich die oben genannten Indikatoren gleichzeitig ändern, sollten die mechanischen Lücken und der Zustand der Rohstoffe überprüft werden, bevor der Prozess angepasst wird, um die Verwendung von Parametern zum Ausgleich des Hardware-Abbaus zu vermeiden.
Die Kostenrechnung [umfassende Kosten] kann nicht einfach ein Schraubenpreis sein, und die Kosten für Lagerhaltung, Wartung und Rostverhinderung sollten für die Stützschraube im Vergleich zu den Kosten für die Notlieferung berechnet werden, und die Testformen, Reinigungsmaterialien, Übergangsmaterialien und schlechte Waren sollten zu realen Einkaufspreisen abgerechnet werden. Es wird empfohlen, die Kosten pro 10.000 förderfähige Artikel gleichzeitig, die Kosten pro 1.000 Betriebsstunden und die geschätzte Anzahl der Rückgabemonate zu exportieren. Wenn neue Programme Abfall, Tanken oder plötzliche Abschaltungen reduzieren, werden höhere Anfangsleistungen oft während der Produktion ausgeglichen.
Das [Closed Ring Management] wird schließlich Zeichnungsnummern, Schraubendrehermaterialien, Wärmebehandlung, kritische Abmessungen, tragbare Röhren, Prozessfenster und Akzeptanzdaten in den Lebenslaufkarten enthalten. Es wird vorgeschlagen, fehlerhafte Fotografien, Produktionszeiten und Parameterkurven mit dem gleichen Batch zu verknüpfen, während ein System aus Metallheterogenitätstrennung und magnetischer Isolationsabschirmung eingerichtet wird und der Pflaumenschaden nach der Anomalie überprüft wird. Bei einer signifikanten Änderung der Zusammensetzung der Ausgangsstoffe, des retrospektiven Verhältnisses, der Produktstruktur oder des Zielknotens sollte die geltende Grenze „Wie kann die Bewertung der Korrigierbarkeit vor der Einfuhr neuer Materialien abgeschlossen werden neu bewertet werden, anstatt die dauerhafte Gültigkeit der alten Schlussfolgerung zugrunde zu legen.
Titel des Artikels: Ein Leitfaden zur Auswahl einer Kunststofffabrik am Ende Datenvalidierung und kontinuierliche Verbesserung