
Wie mehrere Maschinenproduktionsanlagen die Schraubenspezifikationen standardisieren könnten
Release-Zeit:2026-10-02
Für End-of-Pipe-Nachrüstanlagen wird erklärt, wie Multi-Plattform-Produktionsanlagen die Schraubenspezifikationen standardisieren und Produkt-, Rohstoff-, Plattform-, Produktions-, Lebenszyklus- und Lebenszyklusdaten kombinieren, um die Kosten für Ausschuss, Abschaltung und Lebenszyklus zu reduzieren.
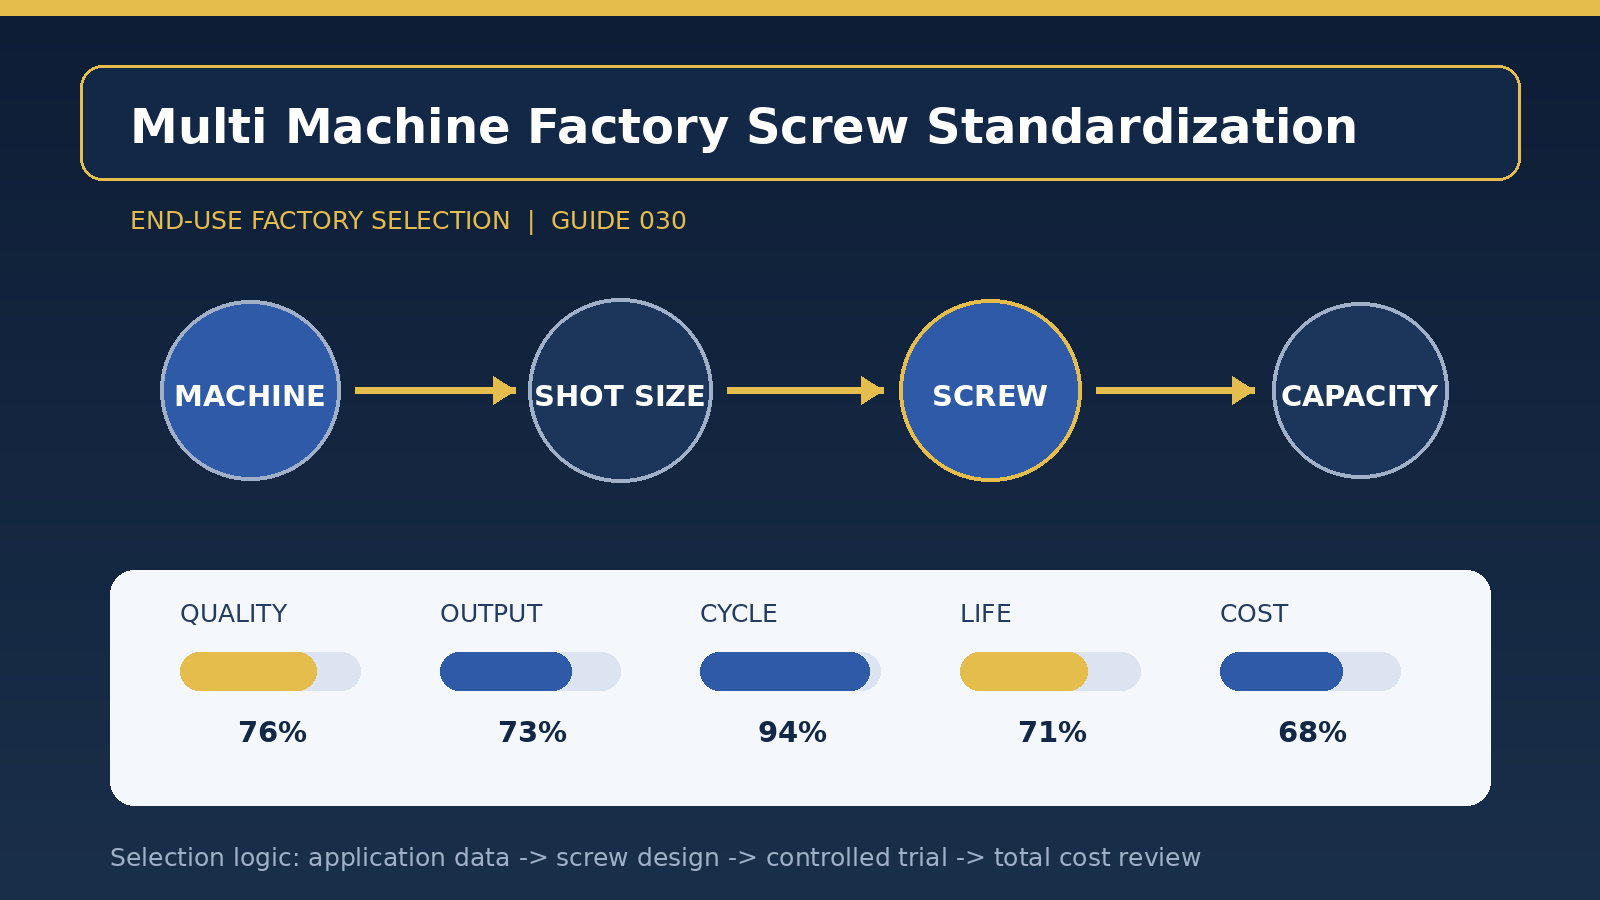
Die Art und Weise, wie eine Multi-Plattform-Produktionsanlage standardisiert wird, hängt von der realen Produktionsszene der Anlage ab, nicht vom Durchmesser oder Preis der Schraube. Es wird empfohlen, die Menge des Klebstoffs, den Durchmesser der Schnecke, die Reiseroute, den Drall und die maximale Rotation zuerst zusammenzutragen und dann nach Chargen von Rohstoffen zu schichten, um eine Fehlkalkulation von Formelschwankungen als apparativ zu verhindern. Ziel dieses Schrittes ist es, vergleichbare alte Programm-Benchmarks zu etablieren, damit nachfolgende Schraubwechsel durch Daten unterstützt werden können.
Die bequemste Sache zu ignorieren ist, dass die Plattformkapazität der Menge des Produkts entspricht. Anlagen sollten Bedürfnisse wie Aussehen, Größe, Stärke und Geruch in notwendige und optimierte Artikel unterteilen und geplante Lebenszeiten an die jährlichen Betriebsstunden, Rohstofftypen und Wartungshäufigkeiten binden. Anbieter können rückwirkende Kompromisse zwischen Interoperabilität, Zweckbindung und Kosten eingehen, wenn es klare Werte für Produktgewicht, tägliche Produktion, Kundenqualitätsobergrenzen und zulässige Stoppzeiten gibt.
[Design Focus] Die Hauptlinie in diesem Fall besteht darin, Genauigkeit und Kapazität innerhalb des sicheren Auslastungsfaktors auszugleichen. In Geometrie- und Materialprogrammen sollte das Messbarkeitssegment mit dem erforderlichen Gegendruck synchronisiert werden, um geometrische Mängel ohne übermäßigen Gegendruck auszugleichen; und die Basis, die Legierungsschicht und die Oberflächenbehandlung sollten durch Schleifen, Korrosion und thermische Belastung ausgewählt werden. Die endgültige Lösung müsste auch mit dem Verschleiß des Zylinders, dem Antrieb, der physikalischen Geschwindigkeit und dem aktuellen Reinigungsprozess kompatibel sein und würde die Zusammenarbeit oder Prozessprobleme mit einem einzigen hochwertigen Material nicht verdecken.
Das neue [vergleichsgültige] Programm schlägt vor, mindestens acht aufeinanderfolgende Stunden zu arbeiten, 20 Sims für jede Stabilisierungsphase zu extrahieren und extrem schlechtes Einzelmodulgewicht, Lagerzeit und schlechte Schwarzfleckenraten aufzuzeichnen. Der Test sollte nur jeweils einen Faktor ändern und eine Leerlaufphase für die Wiederherstellung der Basisbedingungen mit Stabilisierungspunkten bei einer mittleren Drehzahl und einem mittleren Gegendruck festlegen, bevor das Prozessfenster allmählich verlängert wird. Wenn nur die erste überprüft wird, ist es leicht, die Risiken zu verpassen, die mit Wärmedriften, Materialstillstand, Umkehrschleifenrückführung und längerem Verschleiß verbunden sind.
Wenn die [stabilisierte Produktionsspirale] geformt ist, sollten kalt aktivierte Thermostate auf eine Temperaturerhaltungszeit eingestellt und verdreht werden, um eine Zwangslagerung bei kalten Temperaturen zu vermeiden, und die abnormale Verdrehung, Time-out und Materialvolumen-Rebound sollte als frühes Überholsignal eingestellt werden. Die Lagerungszeit, der Gegendruck, die Schraubengeschwindigkeit, das Geräusch und die Masse des Produkts sind in der Schicht einheitlich aufzuzeichnen. Wenn sich die oben genannten Indikatoren gleichzeitig ändern, sollten die mechanischen Lücken und der Zustand der Rohstoffe überprüft werden, bevor der Prozess angepasst wird, um die Verwendung von Parametern zum Ausgleich des Hardware-Abbaus zu vermeiden.
Die Kostenrechnung [umfassende Kosten] könnte nicht einfach ein Spiralpreis sein, und die Kosten für Passagierstreitigkeiten, die Rückgabe von Waren und zusätzliche Überholungen sollten als Qualitätsverlust eingestuft werden, wobei mehr als nur Off-Board-Schrott zu zählen ist, zusätzlich zur Analyse des Energieverbrauchs einer Einheit in Verbindung mit der Lagerzeit, um zu vermeiden, dass die Gesamtsumme des Zählers betrachtet wird und die Leistungsunterschiede ignoriert werden. Es wird empfohlen, die Kosten pro 10.000 förderfähige Artikel gleichzeitig, die Kosten pro 1.000 Betriebsstunden und die geschätzte Anzahl der Rückgabemonate zu exportieren. Wenn neue Programme Abfall, Tanken oder plötzliche Abschaltungen reduzieren, werden höhere Anfangsleistungen oft während der Produktion ausgeglichen.
Das [Closed Ring Management] wird schließlich Zeichnungsnummern, Schraubendrehermaterialien, Wärmebehandlung, kritische Abmessungen, tragbare Röhren, Prozessfenster und Akzeptanzdaten in den Lebenslaufkarten enthalten. Es wird vorgeschlagen, für jede der drei Phasen des Anfahrens, der stabilen Produktion und des Betankens Benchmarks festzulegen, wobei eine Höchstzahl von Reparaturen für jeden bei der Renovierung festgestellten Ausfall und jede Oberflächendicke festzulegen ist. Bei einer deutlichen Änderung der Rohstoffformulierung, des retrospektiven Verhältnisses, der Produktstruktur oder des Zielknotens sollte die anwendbare Grenze "wie eine Multiplattform-Produktionsanlage die Standardisierung der Schraubenspezifikationen festlegt" neu bewertet werden, anstatt standardmäßig festzulegen, dass die alte Schlussfolgerung dauerhaft ist.
Titel des Artikels: Ein Leitfaden zur Auswahl einer Kunststofffabrik am Ende