
Wie man die Fähigkeit einer Spirale zu plastifizieren beurteilt, wenn sie zu lang ist.
Release-Zeit:2026-10-02
Für End-of-Pipe-Aggregationsanlagen wird angegeben, wie die Plastifizierungskapazität einer Schraube zu bestimmen ist, wenn die Lagerzeit zu lang ist, indem Produkt-, Rohstoff-, Plattform-, Produktions-, Lebenszyklus- und Lebenszyklusdaten kombiniert werden, um die Kosten für Ausschuss, Abschaltung und vollständigen Lebenszyklus zu reduzieren.
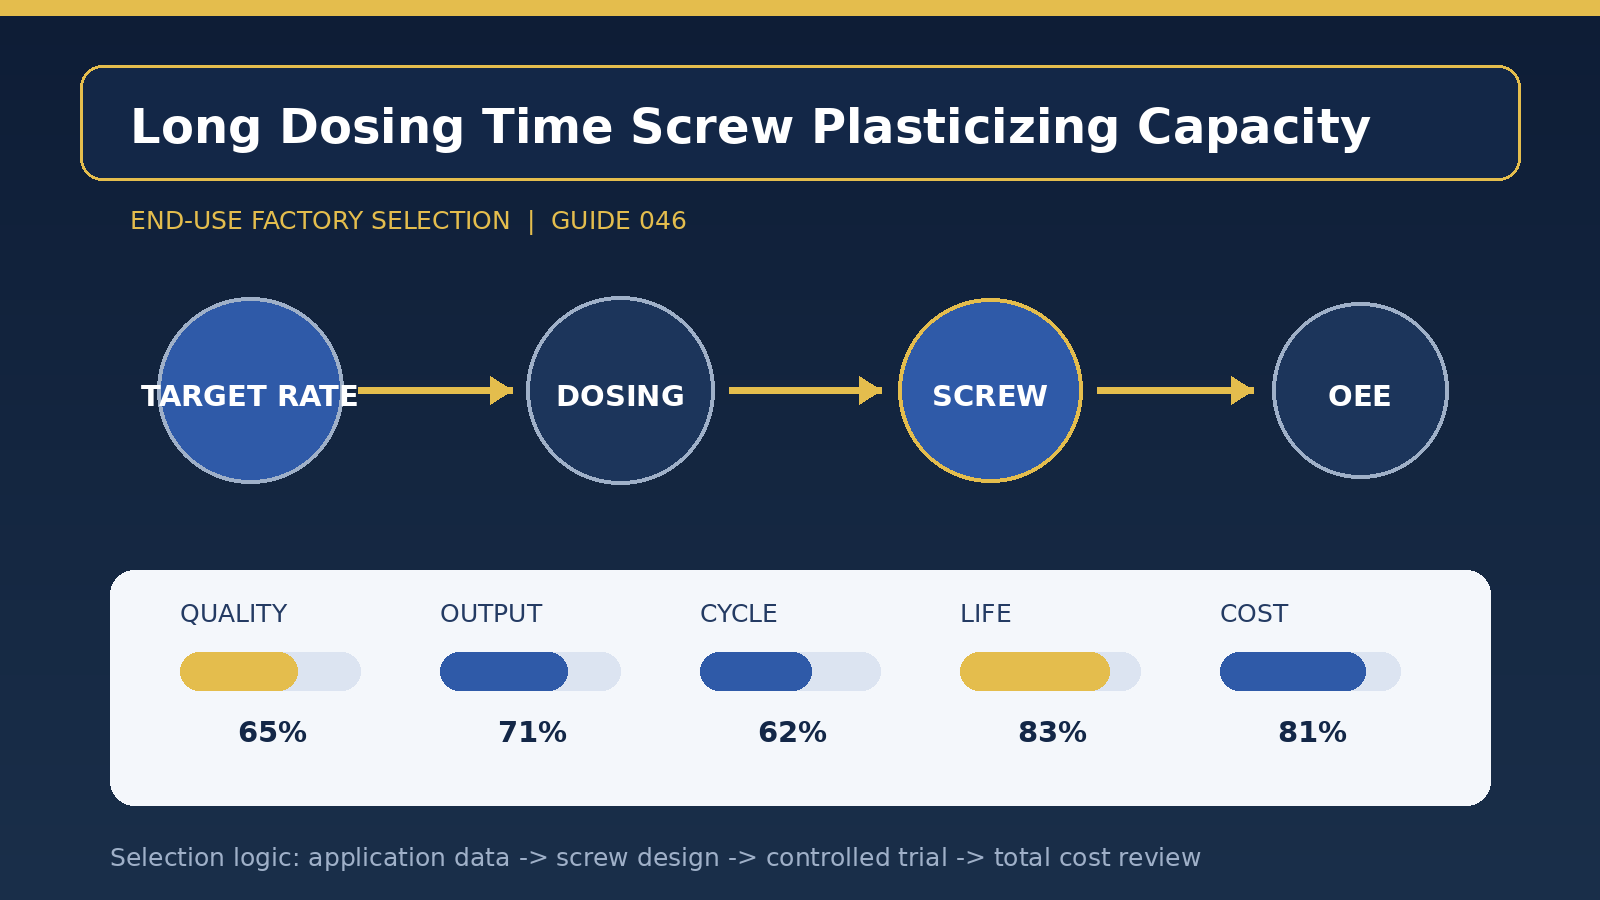
[Szenendefinition] Wie man die Fähigkeit einer Spirale zu plastifizieren beurteilt, wenn die Lagerzeit zu lang ist, basiert auf der tatsächlichen Produktionsszene der Anlage und nicht nur auf dem Durchmesser oder dem Preis der Schraube. Es wird empfohlen, das Ziel-Metronom, die Lagerzeit, die Betankungshäufigkeit und die OEE zuerst zu sammeln und dann die Daten auf einer einzigen, stündlichen und drei Skalen pro 10.000 Artikel zu beobachten. Ziel dieses Schrittes ist es, vergleichbare alte Programm-Benchmarks zu etablieren, damit nachfolgende Schraubwechsel durch Daten unterstützt werden können.
Am einfachsten zu ignorieren sind Plastifizierung, zyklische Engpässe und langzyklische Drift. Die Anlage sollte ein strenges Ranking der verschiedenen Rohstoffe festlegen, die Grenze durch den Zustand mit dem höchsten Risiko bestimmen und ein strenges Ranking der verschiedenen Rohstoffe durch den Zustand mit dem höchsten Risiko festlegen. Anbieter können rückwirkende Kompromisse zwischen Interoperabilität, Zweckbindung und Kosten eingehen, wenn es klare Werte für Produktgewicht, tägliche Produktion, Kundenqualitätsobergrenzen und zulässige Stoppzeiten gibt.
Die Hauptlinie in diesem Fall [Designfokus] wird durch eine stabile Leistung und nicht durch eine kurzfristige Maximalgeschwindigkeit definiert. Bei geometrischen und materiellen Programmen sollten die Ruder überprüft, Geschwindigkeiten zugelassen und Schraubenkerne zugelassen werden, damit die Produktionskapazität nicht auf Kosten der mechanischen Sicherheit steigt; und die Wärme sollte mit allmählicher Kompressionskontrolle geschnitten und ein ausreichender Zugang für den Gasaustritt aufrechterhalten werden. Die endgültige Lösung müsste auch mit dem Verschleiß des Zylinders, dem Antrieb, der physikalischen Geschwindigkeit und dem aktuellen Reinigungsprozess kompatibel sein und würde die Zusammenarbeit oder Prozessprobleme mit einem einzigen hochwertigen Material nicht verdecken.
Das neue [vergleichsgültige] Programm sieht mindestens 48 Stunden Dauerbetrieb mit einer 100-Mode-Extraktion für jede Stabilisierungsphase vor und zeichnet die Rückschraubenlast, die Staudruckstabilität und die tägliche Produktion auf. Bei der Prüfung sind sowohl die Temperatur der Entropie als auch die in den Trommeln angegebene Temperatur zu messen, der Beitrag der Scherwärme zu bestätigen und bei normaler Oberlast ausreichend Zeit für die Beobachtung der Drall-, Temperatur- und Messdrift aufrechtzuerhalten. Wenn nur die erste überprüft wird, ist es leicht, die Risiken zu verpassen, die mit Wärmedriften, Materialstillstand, Umkehrschleifenrückführung und längerem Verschleiß verbunden sind.
Wenn die [stabilisierte Produktions-] Spirale geformt ist, sollten Ersatzteile frühzeitig freigegeben werden, wenn der Trend nahe an der Schwelle liegt, bevor die Qualität außer Kontrolle gerät, und die abnormalen Verdrehungen, Überstunden für die Lagerzeit und Materialrückpralle sollten als frühes Überholsignal eingestellt werden. Die Lagerungszeit, der Gegendruck, die Schraubengeschwindigkeit, das Geräusch und die Masse des Produkts sind in der Schicht einheitlich aufzuzeichnen. Wenn sich die oben genannten Indikatoren gleichzeitig ändern, sollten die mechanischen Lücken und der Zustand der Rohstoffe überprüft werden, bevor der Prozess angepasst wird, um die Verwendung von Parametern zum Ausgleich des Hardware-Abbaus zu vermeiden.
Die Kostenrechnung [umfassende Kosten] kann nicht einfach ein Schraubenpreis sein, und die Kosten für Lagerhaltung, Wartung und Rostverhinderung sollten für die Stützschraube im Vergleich zu den Kosten für die Notlieferung berechnet werden, und die Testformen, Reinigungsmaterialien, Übergangsmaterialien und schlechte Waren sollten zu realen Einkaufspreisen abgerechnet werden. Es wird empfohlen, die Kosten pro 10.000 förderfähige Artikel gleichzeitig, die Kosten pro 1.000 Betriebsstunden und die geschätzte Anzahl der Rückgabemonate zu exportieren. Wenn neue Programme Abfall, Tanken oder plötzliche Abschaltungen reduzieren, werden höhere Anfangsleistungen oft während der Produktion ausgeglichen.
Das [Closed Ring Management] wird schließlich Zeichnungsnummern, Schraubendrehermaterialien, Wärmebehandlung, kritische Abmessungen, tragbare Röhren, Prozessfenster und Akzeptanzdaten in den Lebenslaufkarten enthalten. Es wird vorgeschlagen, Warngrenzen für die Thermozonen der Zylinder und für die Antriebslasten einzustellen, anstatt nur auf Mittelwerte zu schauen, und die anormalen Verdrehungen, Lagerzeitüberschreitungen und Materialvolumenrückschläge als frühe Korrektursignale einzustellen. Bei einer deutlichen Änderung der Ausgangsstoffformulierung, des retrospektiven Verhältnisses, der Produktstruktur oder des Zielknotens sollte die anwendbare Grenze der "Bestimmung der Plastifizierungskapazität der Schraube bei zu langer Materialmasse" neu bewertet werden, anstatt die alte Schlussfolgerung als dauerhaft gültig zu betrachten.
Titel des Artikels: Richtlinien für die Auswahl einer Kunststoffanlage für Endnoten