
วิธี ที่ การ ทํา ให้ พลาสติก เป็น แบบ เกลียว มี ผล กระทบ ต่อ การ บริโภค พลังงาน และ การ ผลิต ของ แต่ ละ คน
เวลาวางจำหน่าย:2026-10-02
สําหรับปลายของท่อพืชเพื่ออธิบายว่า การทําพลาสติกให้มีประสิทธิภาพของ screws ส่งผลอย่างไรต่อการบริโภคพลังงานและการผลิตที่มีระดับเดียว
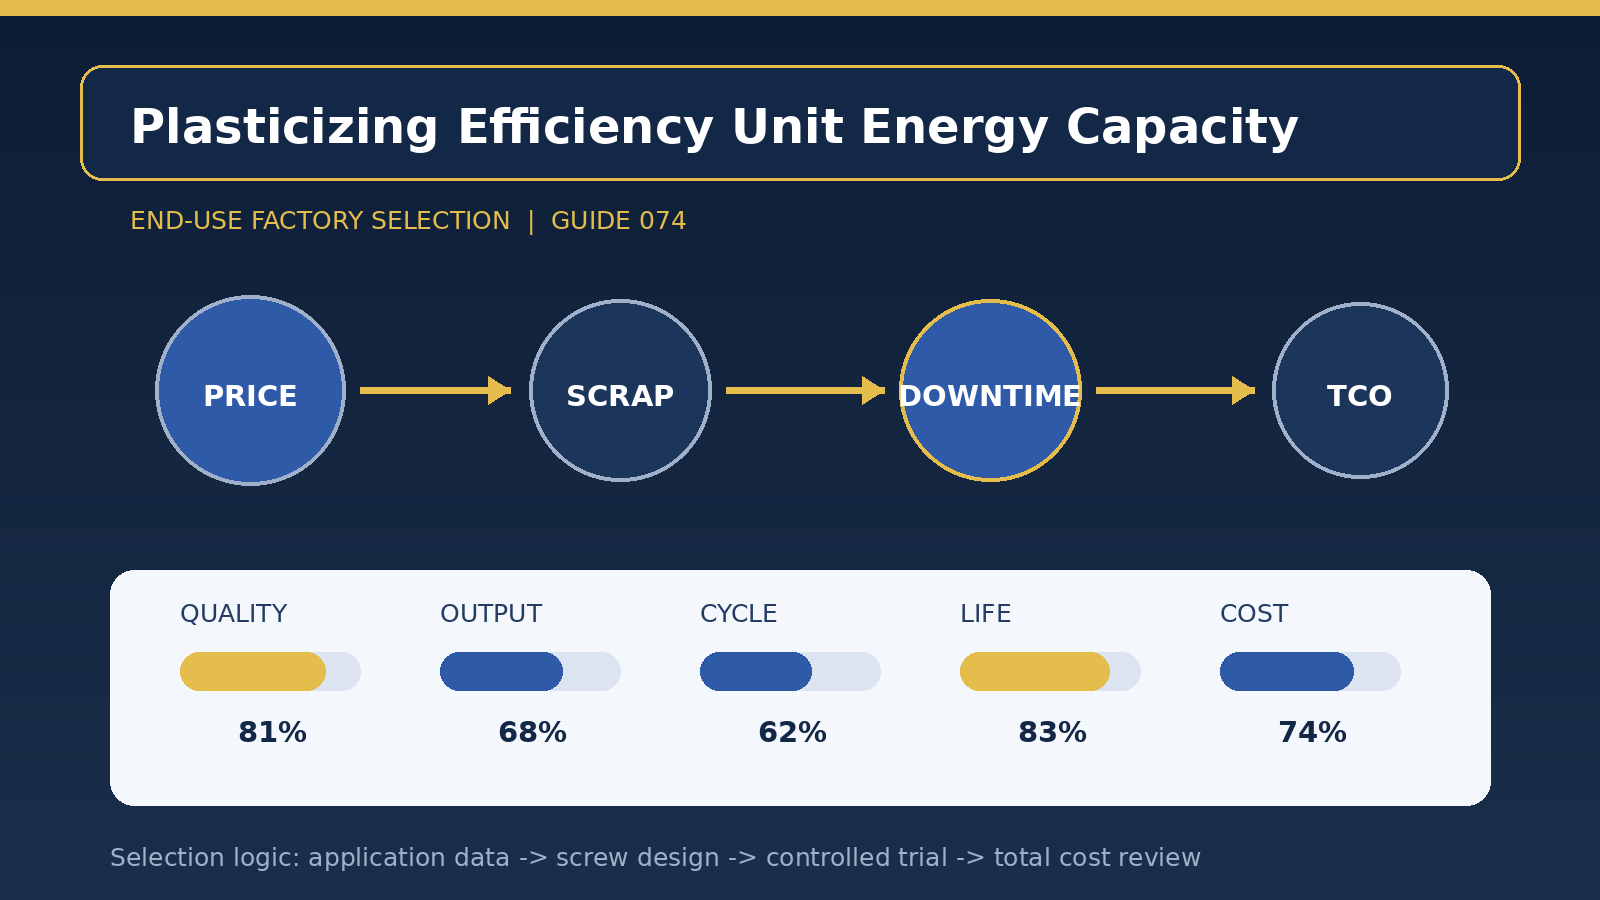
ผลกระทบจาก [คําจํากัดความของจุ screw screw การบริโภคพลังงานและความสามารถส่วนบุคคล คือการเริ่มต้นจากฉากการผลิตจริงของพืช มี การ เสนอ แนะ ว่า ราคา ซื้อ, เศษ เสี้ยว, การ บริโภค พลัง งาน, การ หยุด หน้า กระดาษ, และ ชิ้น ส่วน สํารอง จะ ถูก นํา มา ประกอบ เป็น ชิ้น แรก แล้ว จึง จะ มี การ สังเกต ข้อมูล นั้น ด้วย อัตรา หนึ่ง ชั่วโมง และ สาม เกล็ด ต่อ ของ 10,000 ชิ้น. จุดประสงค์ของขั้นตอนนี้คือการสร้างมาตรฐานโปรแกรมที่คล้ายคลึงกัน เพื่อที่ต่อมาการเปลี่ยนแปลงสกรูสามารถสนับสนุนได้โดยข้อมูล
สิ่ง ที่ ถูก ละเลย ง่าย ที่ สุด ใน หัว เรื่อง นี้ คือ ค่า ใช้ จ่าย ของ ที่ มี สิทธิ์ และ วงจร ชีวิต ทั้ง สิ้น. พืชควรจะจัดลําดับความสําคัญ ด้วยการใช้ข้อร้องเรียนจากลูกค้า และผลการสิ้นสุดภายในของชีวิต PART และใช้ข้อร้องเรียนจากลูกค้า ผู้ผลิตสามารถทําให้การซื้อขายแบบย้อนยุคได้ ระหว่างความเสมอภาค การผูกขาด และค่าใช้จ่าย เมื่อมีความชัดเจน
[เสียงเตือน] เส้น หลัก ของ คดี นี้ คือ การ แทน ราคา ธรรมดา ๆ ด้วย TCO และ วัฏจักร ปัจจุบัน. ใน โครงการ ทาง เรขาคณิต และ วัตถุ ต่าง ๆ ควร ทํา ให้ สัดส่วน การ วัด ประสาน กับ ความ กด หลัง ที่ จําเป็น เพื่อ ชดเชย ความ กดดัน ด้าน เรขาคณิต โดย ไม่ ได้ รับ ความ กด หลัง มาก เกิน ไป และ ส่วน ที่ วัด ควร ถูก ปรับ ให้ อยู่ พร้อม กับ ความ กด หลัง ที่ จําเป็น เพื่อ ชดเชย ความ ดัน ทาง เรขาคณิต โดย ไม่ มี ความ กด หลัง มาก เกิน ไป. ทางออกสุดท้ายยังจําเป็นต้องเข้ากันได้กับการสวมใส่และการฉีกขาดของกระบอก ไดรฟ์ความเร็วทางกายภาพและกระบวนการทําความสะอาดในปัจจุบันและจะไม่ครอบคลุมขึ้น
โปรแกรมใหม่ [ตรวจสอบการชั่วคราว] เสนอให้ดําเนินการอย่างน้อย 24 ชั่วโมงติดต่อกัน โดยมีการสกัดแยก 30 แบบ สําหรับแต่ละระยะการแทง การทดลองควรจะดําเนินการทันทีหลังจากการทดสอบ ด้วยเสียงรบกวน เครื่องหมายเสียรอย และผงโลหะ เพื่อระบุความเสี่ยงของผู้ร่วมการทดลอง ในลักษณะที่ตรงเวลา ถ้า เพียง แต่ ตรวจ สอบ เพียง ครั้ง แรก ก็ ง่าย ที่ จะ พลาด ความ เสี่ยง ที่ เกี่ยว ข้อง กับ ความ ร้อน, หน้า หยุด ด้าน วัตถุ, วงจร ย้อน กลับ มา และ ใส่ และ ฉีก ออก เป็น เวลา นาน.
เมื่อ [การ ผลิต อย่าง ไม่ คงที่] มี รูป ทรง วัฏจักร ของ การ ตรวจ สอบ ควร ถูก พัฒนา ขึ้น ใน รูป ของ ชั่วโมง ดําเนิน งาน และ หลาย ตัน ของ วัสดุ ดิบ ที่ ผ่าน กระบวนการ แล้ว โดย มี จํานวน ที่ มี คุณค่า เพียง อย่าง เดียว ที่ เกี่ยว ข้อง กับ การ สร้าง ภาพ, ซ่อมแซม, ขึ้น ลง. เวลาของการจัดเก็บ ความดันด้านหลัง screw ความเร็วเสียงรบกวนและมวลของผลิตภัณฑ์ จะถูกบันทึกในรูปแบบสม่ําเสมอในการเปลี่ยน เมื่อ ตัว บ่ง ชี้ ข้าง ต้น เปลี่ยน ไป ใน เวลา เดียว กัน ควร ตรวจ สอบ ช่อง ว่าง ของ เครื่องจักร และ สภาพ ของ วัสดุ ดิบ ก่อน ที่ จะ มี การ ปรับ กระบวนการ นี้ เพื่อ หลีก เลี่ยง การ ใช้ พารามิเตอร์ เพื่อ ชดเชย ความ เสื่อม ของ อุปกรณ์.
บัญชีค่าใช้จ่าย [ค่าโดยสาร] ไม่สามารถเป็นราคาสกรูเดียวและค่าใช้จ่ายของการฟ้องผู้โดยสาร ค่าปรับและค่าชดเชยเพิ่มเติมควรถูกจัดเป็นการสูญเสียคุณภาพ ไม่เพียงสําหรับการนับของเครื่องบินโดยผลิตภัณฑ์ แต่ยังสําหรับบัญชีการคลังเงิน บํารุงรักษา และค่าใช้จ่ายในการป้องกันสนิมสําหรับ screw ขึ้นเมื่อเทียบกับค่าใช้จ่ายในการส่งมอบฉุกเฉิน มี การ แนะ นํา ให้ ส่ง ออก ค่า ใช้ จ่าย ต่อ สิ่ง ของ ที่ เหมาะ สม 10,000 ชิ้น พร้อม ๆ กัน คือ ค่า ใช้ จ่าย ต่อ ชั่วโมง ปฏิบัติ การ 1,000 ชั่วโมง และ ประมาณ จํานวน เดือน กลับ. เมื่อ โครงการ ใหม่ ลด ของ เสีย การ เติม เชื้อ เพลิง หรือ การ ปิด อย่าง กะทันหัน ก็ มัก จะ มี การ ลด ปริมาณ ของ เสีย ใน ตอน เริ่ม การ ผลิต.
การจัดการแหวน [Closed Ring] จะรวมไปถึงตัวเลข, วัสดุไขควง, การรักษาความร้อน, มิติที่สําคัญ, ท่อพกพา มีการเสนอให้มีการสังเกตการณ์ข้อมูล ในรูปแบบเดียว, ชั่วโมงและสามมาตราต่อหมื่นชิ้น เมื่อมีการเปลี่ยนแปลงที่สําคัญในสูตร potstock, อัตราส่วนกลับ, โครงสร้างผลิตภัณฑ์หรือ โหนดเป้าหมาย, ขอบเขตของการใช้งานของ “วิธีประสิทธิภาพการแบ่งส่วนของ screws
การ เพ่ง ดู โลก