
การคัดเลือกและการตรวจสอบ เมื่ออุณหภูมิของเอนโทรปีมากเกินไป
เวลาวางจำหน่าย:2026-10-02
(c) เพื่อสิ้นสุดการเลิกยาของหลอดลม พืชยูไนเต็ด เพื่อลดค่าใช้จ่ายของเศษชิ้นส่วน การหยุดงาน และวงจรชีวิตเต็มรูปแบบ โดย demancepting และ certification ชนิดสกรูเมื่ออุณหภูมิของเอนโทรปีสูงเกินไป การรวมผลิตภัณฑ์, อาหารสต๊อก, เวที, การผลิต, วงจรชีวิตและข้อมูลวงจรชีวิต
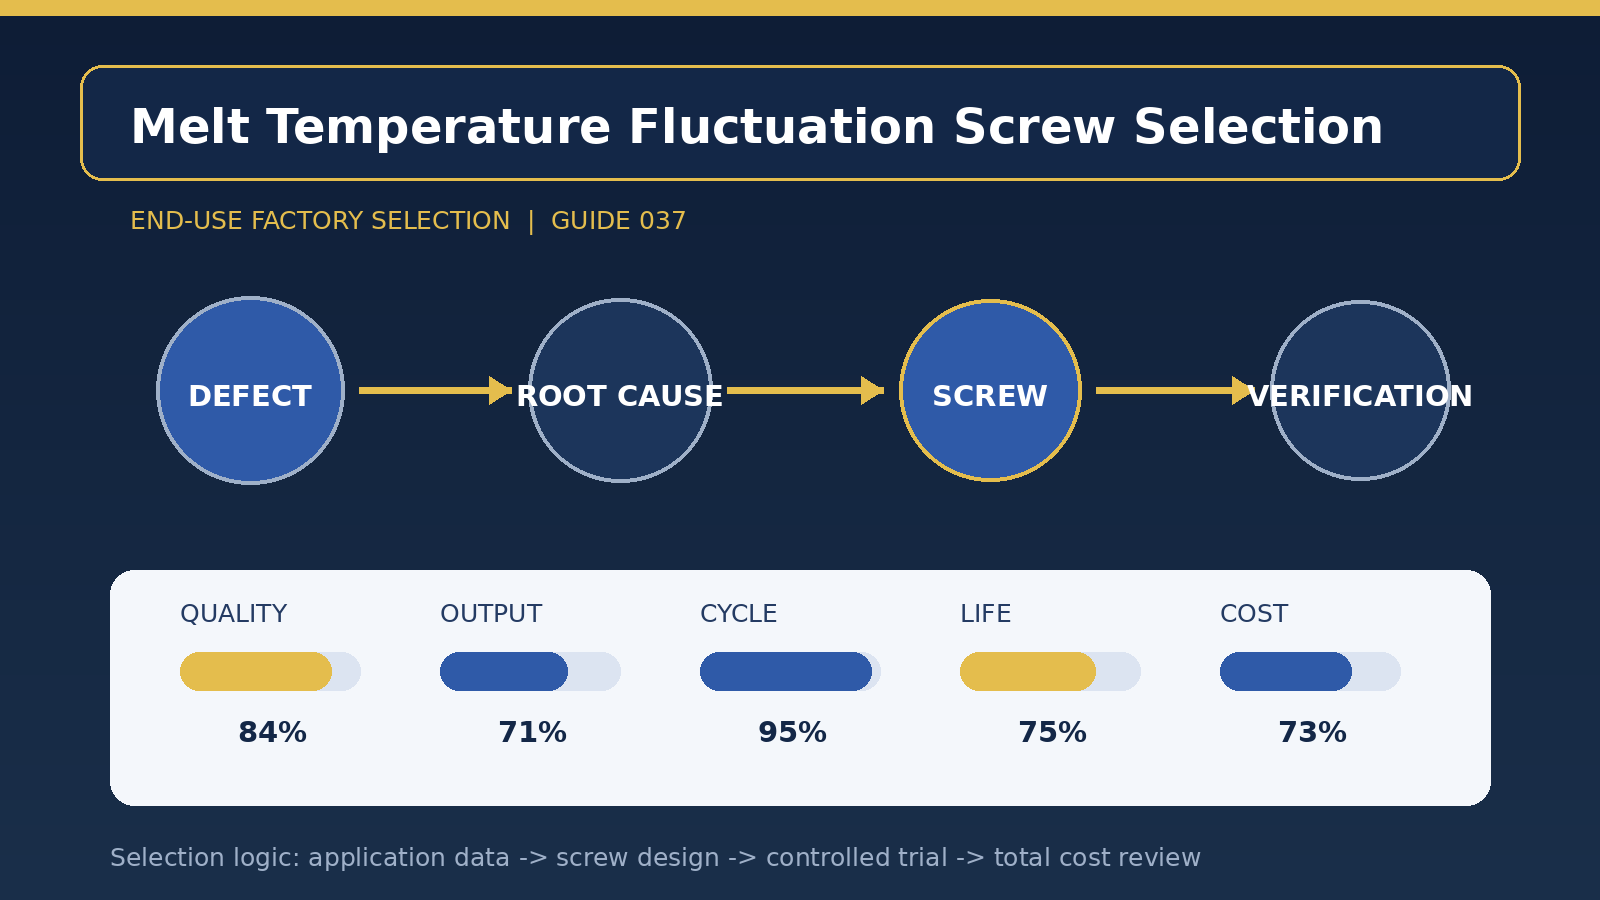
[คําจํากัดความของ Scene] การคัดเลือกแบบสกรูและการก่อตัวของอุณหภูมิอะเมริเซียม เมื่อมันกระเพื่อมมากเกินไป มี การ เสนอ แนะ ว่า ความ ถี่ ของ ความ บกพร่อง, ระยะ เวลา, และ การ เปลี่ยน แปลง ของ พารามิเตอร์ ใน กระบวนการ ต่าง ๆ จะ ถูก นํา มา เชื่อม ต่อ กัน เป็น ชุด ๆ โดย วัสดุ ดิบ เพื่อ ป้องกัน การ คํานวณ ผิด ของ สูตร การ เปลี่ยน แปลง เป็น เรื่อง ของ อุปกรณ์. จุดประสงค์ของขั้นตอนนี้คือการสร้างมาตรฐานโปรแกรมที่คล้ายคลึงกัน เพื่อที่ต่อมาการเปลี่ยนแปลงสกรูสามารถสนับสนุนได้โดยข้อมูล
ง่าย ที่ จะ เพิก เฉย ต่อ เรื่อง นี้ มาก ที่ สุด คือ ขอบ เขต ของ screws, กระบอก, วง แหวน ที่ กลับ ได้ และ เบ้า หลอม. พืช ควร ระบุ เพดาน ที่ ยอม รับ ได้ สําหรับ ความ บกพร่อง ที่ มี คุณภาพ แล้ว พิจารณา ถึง เป้า หมาย ของ การ บริโภค ความ เร็ว และ การ บริโภค พลัง งาน และ ตรวจ สอบ ความ สามารถ ใน การ ทํา พลาสติก ที่ เหลือ ซึ่ง อาศัย ยอด เขา เรียง ตาม ลําดับ แทน ที่ จะ เป็น การ ผลิต เฉลี่ย ประจํา ปี. ผู้ผลิตสามารถทําให้การซื้อขายแบบย้อนยุคได้ ระหว่างความเสมอภาค การผูกขาด และค่าใช้จ่าย เมื่อมีความชัดเจน
เส้น หลัก ของ [การ ออก แบบ สมาธิ] คือ การ ขจัด สาเหตุ ของ การ แห้ง, การ ควบคุม อุณหภูมิ และ รา ด้วย หลัก ฐาน. ในโปรแกรมเรขาคณิตและวัสดุ, เส้นผ่าศูนย์กลางสกรู, ตารางเวลาที่มีประสิทธิภาพและปริมาณลมเดียว ควรจะคํานวณร่วมกันเพื่อป้องกันการพักยาว; และสภาพภายในและสวมใส่ของกระบอก ควรจะถูกผนวกเข้าไปในช่องว่างเพื่อหลีกเลี่ยง screws ใหม่ที่ถูกลากโดยกระบอกเก่า ทางออกสุดท้ายยังจําเป็นต้องเข้ากันได้กับการสวมใส่และการฉีกขาดของกระบอก ไดรฟ์ความเร็วทางกายภาพและกระบวนการทําความสะอาดในปัจจุบันและจะไม่ครอบคลุมขึ้น
โปรแกรมใหม่ [คอมปารินทร์-วาไรด์] เสนอการดําเนินงานที่ต่อเนื่องน้อยที่สุด 12 ชั่วโมง โดยมีการสกัดท่อ 60 เคลื่อนที่ การทดสอบจะถูกร่วมโดยการผลิต คุณภาพและอุปกรณ์ไตร ภาค ซึ่งจะไม่อนุญาตให้ภาคเดียวมีรูปทรงอิสระ และจะถูกเก็บรักษาอยู่ภายใต้ภาระของเพดานปกติ ถ้า เพียง แต่ ตรวจ สอบ เพียง ครั้ง แรก ก็ ง่าย ที่ จะ พลาด ความ เสี่ยง ที่ เกี่ยว ข้อง กับ ความ ร้อน, หน้า หยุด ด้าน วัตถุ, วงจร ย้อน กลับ มา และ ใส่ และ ฉีก ออก เป็น เวลา นาน.
เมื่อ เกลียว [ที่ ทํา ให้ เกิด ความ เสีย หาย] มี รูป ทรง แล้ว ควร ปล่อย ส่วน อะไหล่ ออก มา แต่ เนิ่น ๆ เมื่อ แนว โน้ม นั้น อยู่ ใกล้ ธรณี ประตู และ ไม่ ผ่าน กระบวนการ จน กว่า คุณภาพ จะ เกิน การ ควบคุม และ เวที สําคัญ ควร เตรียม สําหรับ ส่วน ประกอบ เกลียว หรือ ส่วน ที่ เหลือ ของ แคร็ก เฮด และ ควร ทบทวน เป็น ระยะ ๆ. เวลาของการจัดเก็บ ความดันด้านหลัง screw ความเร็วเสียงรบกวนและมวลของผลิตภัณฑ์ จะถูกบันทึกในรูปแบบสม่ําเสมอในการเปลี่ยน เมื่อ ตัว บ่ง ชี้ ข้าง ต้น เปลี่ยน ไป ใน เวลา เดียว กัน ควร ตรวจ สอบ ช่อง ว่าง ของ เครื่องจักร และ สภาพ ของ วัสดุ ดิบ ก่อน ที่ จะ มี การ ปรับ กระบวนการ นี้ เพื่อ หลีก เลี่ยง การ ใช้ พารามิเตอร์ เพื่อ ชดเชย ความ เสื่อม ของ อุปกรณ์.
ค่า ใช้ จ่าย [ค่า ใช้ จ่าย โดย ไม่ กําหนด] ไม่ ควร เป็น ราคา ที่ เสีย ไป เพียง อย่าง เดียว แต่ ควร นํา ไป ใช้ กับ ราคา ที่ แท้ จริง สําหรับ ตัวจําลอง การ ทํา ความ สะอาด วัสดุ ที่ เปลี่ยน แปลง และ สินค้า ที่ ไม่ ดี นอก จาก การ ทํา ให้ ราคา ที่ คาด ว่า จะ ได้ มา นั้น มี ค่า ใช้ จ่าย สูง ขึ้น เรื่อย ๆ เพื่อ ป้องกัน ไม่ ให้ มี การ ใช้ จ่าย แพง เกิน ไป. มี การ แนะ นํา ให้ ส่ง ออก ค่า ใช้ จ่าย ต่อ สิ่ง ของ ที่ เหมาะ สม 10,000 ชิ้น พร้อม ๆ กัน คือ ค่า ใช้ จ่าย ต่อ ชั่วโมง ปฏิบัติ การ 1,000 ชั่วโมง และ ประมาณ จํานวน เดือน กลับ. เมื่อ โครงการ ใหม่ ลด ของ เสีย การ เติม เชื้อ เพลิง หรือ การ ปิด อย่าง กะทันหัน ก็ มัก จะ มี การ ลด ปริมาณ ของ เสีย ใน ตอน เริ่ม การ ผลิต.
การจัดการแหวน [Closed Ring] จะรวมไปถึงตัวเลข, วัสดุไขควง, การรักษาความร้อน, มิติที่สําคัญ, ท่อพกพา มี การ แนะ นํา ให้ ใช้ วิธี เลียน แบบ แบบ แบบ ใน รูป แบบ เดียว กัน นี้ สําหรับ ผลิตภัณฑ์ เดียว กัน บน เวที ต่าง ๆ เพื่อ ทํา ให้ ง่าย ขึ้น ใน การ เปรียบ เทียบ แนว นอน โดย มี การ ปรับ ปรุง จํานวน มาก ที่ สุด สําหรับ แต่ ละ หยด และ ความ หนา บน พื้น ผิว ซึ่ง บันทึก ไว้ สําหรับ การ ซ่อมแซม. เมื่อมีการเปลี่ยนแปลงที่สําคัญในสูตร partstock, อัตราส่วนกลับ, โครงสร้างผลิตภัณฑ์หรือโหนดเป้าหมาย, ขอบเขตการใช้งานของ “การวางแนวการคัดเลือกและการรับรองเมื่ออุณหภูมิของเอนโทรปีมากเกินไป" ควรมีการทบทวนใหม่แทนการยกเลิกข้อสรุปเดิมถาวร
ภาพประกอบ: