
screws ของเครื่องกําเนิดไฟฟ้าเต็มรูปแบบและไฮดราลิค
เวลาวางจำหน่าย:2026-10-02
(ข) สําหรับปลายท่อ โรงไฟฟ้าไขควง เพื่ออธิบายจุดโฟกัสของไขควง ของอิเล็กโทรดไฟฟ้าและไฮดรอลิกทั้งหมด
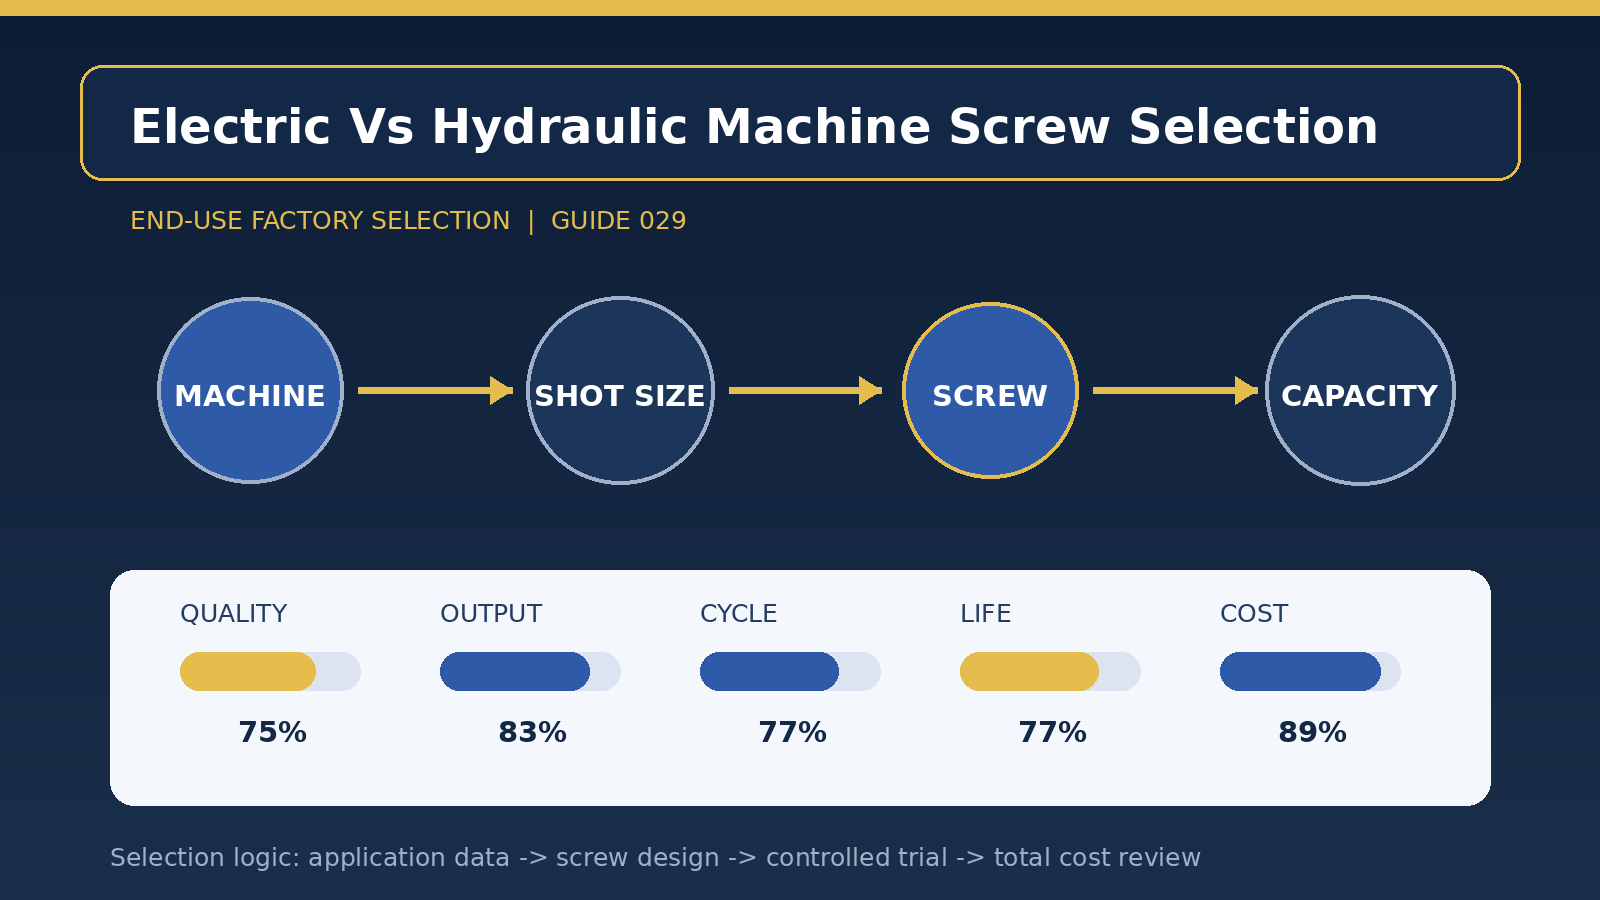
[คําจํากัดความของ Scene] จุด รวม ของ เครื่อง เติม ไฟฟ้า และ เครื่อง เติม ไอ น้ํา ทั้ง หมด จําเป็น ต้อง เริ่ม จาก ฉาก ของ ปริมาตร จริง ๆ ของ พืช และ ไม่ ใช่ แค่ เส้น ผ่า ศูนย์กลาง หรือ ราคา ของ screw. ข้อเสนอแนะว่ากระบวนการนี้แยกออกจากค่าบนกระดานจริง โดยการรวมจํานวนกาว, เส้นผ่าศูนย์กลางสกรู, กระบวนการ, การบิดและการหมุนสูงสุด จุดประสงค์ของขั้นตอนนี้คือการสร้างมาตรฐานโปรแกรมที่คล้ายคลึงกัน เพื่อที่ต่อมาการเปลี่ยนแปลงสกรูสามารถสนับสนุนได้โดยข้อมูล
สิ่ง ที่ สะดวก ที่ สุด ใน การ ละเลย ก็ คือ ความ จุ ของ เวที เท่า กับ ปริมาณ สินค้า. พืช ควร จะ เชื่อม ช่วง ชีวิต ตาม ที่ วาง แผน ไว้ ให้ เข้า กับ เวลา ปฏิบัติ การ ประจํา ปี, ประเภท วัสดุ และ ความ ถี่ ของ การ บํารุง รักษา, และ ทําลาย การ ผลิต ประจํา วัน ให้ เป็น จังหวะ การ เต้น ใน ชั้น, เวลา ที่ มี อยู่ และ สูญ เสีย แบบ. ผู้ผลิตสามารถทําให้การซื้อขายแบบย้อนยุคได้ ระหว่างความเสมอภาค การผูกขาด และค่าใช้จ่าย เมื่อมีความชัดเจน
[เสียงเตือน] เส้น หลัก ใน กรณี นี้ คือ ความ ถูก ต้อง แม่นยํา และ ความ สามารถ ใน การ รักษา ความ ปลอด ภัย. ในโปรแกรมเรขาคณิตและวัสดุ ควรนิยามค่าความสําคัญระหว่างความจุและความพิเศษ เพื่อป้องกันความยากของการเปลี่ยนแปลงตามตัวอักษรที่มากเกินไป ในขณะที่สภาพภายในและสวมใส่ของกระบอก ควรถูกผนวกเข้ากับช่องว่างระหว่างการจัดตําแหน่งเพื่อหลีกเลี่ยง screws ใหม่ที่ถูกลากโดยกระบอกเก่า ทางออกสุดท้ายยังจําเป็นต้องเข้ากันได้กับการสวมใส่และการฉีกขาดของกระบอก ไดรฟ์ความเร็วทางกายภาพและกระบวนการทําความสะอาดในปัจจุบันและจะไม่ครอบคลุมขึ้น
โปรแกรมใหม่ [ตรวจสอบการชั่วคราว] เสนอให้ดําเนินการอย่างน้อย 24 ชั่วโมงติดต่อกัน โดยมีการสกัดแยก 30 แบบ สําหรับแต่ละระยะการแทง การทดสอบควรมีการเซ็นร่วมกันด้วยการผลิต คุณภาพและอุปกรณ์ ไม่อนุญาตให้มีตัวช่วยเดียวยืนได้ และเปรียบเทียบระหว่างโปรแกรมเก่าและใหม่ โดยใช้ชุดเดียวกัน รูปปั้นและจังหวะตัวอย่างเป็นรูปแบบใหม่ ถ้า เพียง แต่ ตรวจ สอบ เพียง ครั้ง แรก ก็ ง่าย ที่ จะ พลาด ความ เสี่ยง ที่ เกี่ยว ข้อง กับ ความ ร้อน, หน้า หยุด ด้าน วัตถุ, วงจร ย้อน กลับ มา และ ใส่ และ ฉีก ออก เป็น เวลา นาน.
เมื่อ เกลียว [ที่ ทํา ให้ เกิด ความ เสีย หาย] มี รูป ทรง แล้ว ควร ปล่อย ส่วน อะไหล่ ออก มา แต่ เนิ่น ๆ เมื่อ แนว โน้ม นั้น อยู่ ใกล้ ธรณี ประตู และ ไม่ ผ่าน กระบวนการ จน กว่า คุณภาพ จะ เกิน การ ควบคุม และ เวที สําคัญ ควร เตรียม สําหรับ ส่วน ประกอบ เกลียว หรือ ส่วน ที่ เหลือ ของ แคร็ก เฮด และ ควร ทบทวน เป็น ระยะ ๆ. เวลาของการจัดเก็บ ความดันด้านหลัง screw ความเร็วเสียงรบกวนและมวลของผลิตภัณฑ์ จะถูกบันทึกในรูปแบบสม่ําเสมอในการเปลี่ยน เมื่อ ตัว บ่ง ชี้ ข้าง ต้น เปลี่ยน ไป ใน เวลา เดียว กัน ควร ตรวจ สอบ ช่อง ว่าง ของ เครื่องจักร และ สภาพ ของ วัสดุ ดิบ ก่อน ที่ จะ มี การ ปรับ กระบวนการ นี้ เพื่อ หลีก เลี่ยง การ ใช้ พารามิเตอร์ เพื่อ ชดเชย ความ เสื่อม ของ อุปกรณ์.
ค่าใช้จ่ายที่ [คํานวณค่าใช้จ่าย] ไม่ได้เป็นเพียงราคาเกลียว และค่าใช้จ่ายของการฟ้องร้องผู้โดยสาร การกลับมาของสินค้าและเพิ่มเติมควรถูกจัดเป็นการสูญเสียคุณภาพที่มีมากกว่าการนับเพียงเศษเล็กชิ้นน้อย นอกจากการวิเคราะห์การบริโภคพลังงาน ยูไนเต็ด ร่วมกับเวลาจัดเก็บเพื่อหลีกเลี่ยงการทั้งหมดของมิเตอร์และการละเลย มี การ แนะ นํา ให้ ส่ง ออก ค่า ใช้ จ่าย ต่อ สิ่ง ของ ที่ เหมาะ สม 10,000 ชิ้น พร้อม ๆ กัน คือ ค่า ใช้ จ่าย ต่อ ชั่วโมง ปฏิบัติ การ 1,000 ชั่วโมง และ ประมาณ จํานวน เดือน กลับ. เมื่อ โครงการ ใหม่ ลด ของ เสีย การ เติม เชื้อ เพลิง หรือ การ ปิด อย่าง กะทันหัน ก็ มัก จะ มี การ ลด ปริมาณ ของ เสีย ใน ตอน เริ่ม การ ผลิต.
การจัดการแหวน [Closed Ring] จะรวมไปถึงตัวเลข, วัสดุไขควง, การรักษาความร้อน, มิติที่สําคัญ, ท่อพกพา มีการเสนอให้สร้างสถิติการบรรจุเชื้อเพลิง เวลาทําความสะอาด และเวลาที่มีคุณภาพก่อน ในขณะที่มีการรวมการซัก, การวัด, การถ่ายภาพ และตัวอย่างในหน้าต่างปิด เมื่อมีการเปลี่ยนแปลงที่สําคัญในสูตร potstock, อัตราส่วนกลับ, โครงสร้างผลิตภัณฑ์หรือ โหนดเป้าหมาย, ขอบเขตการทํางานของ “จุดสะดวกของความกังวลทั้งไฟฟ้าและไฮดรอลิก" ควร retrieveded แทนการปริยายที่ข้อสรุปเก่าเป็นถาวร
หัว เรื่อง ของ บทความ: