
Les vis de l'émulateur complet électrique et hydraulique
Temps de sortie:2026-10-02
b) Pour les installations d ' agrégation en fin de tuyau, expliquer l ' orientation du tournevis sur l ' ensemble du panache électrodynamique et hydraulique, qui combine produit, matière première, plate-forme, production, cycle de vie et données sur la durée de vie afin de réduire le coût de la ferraille, de l ' arrêt et du cycle de vie.
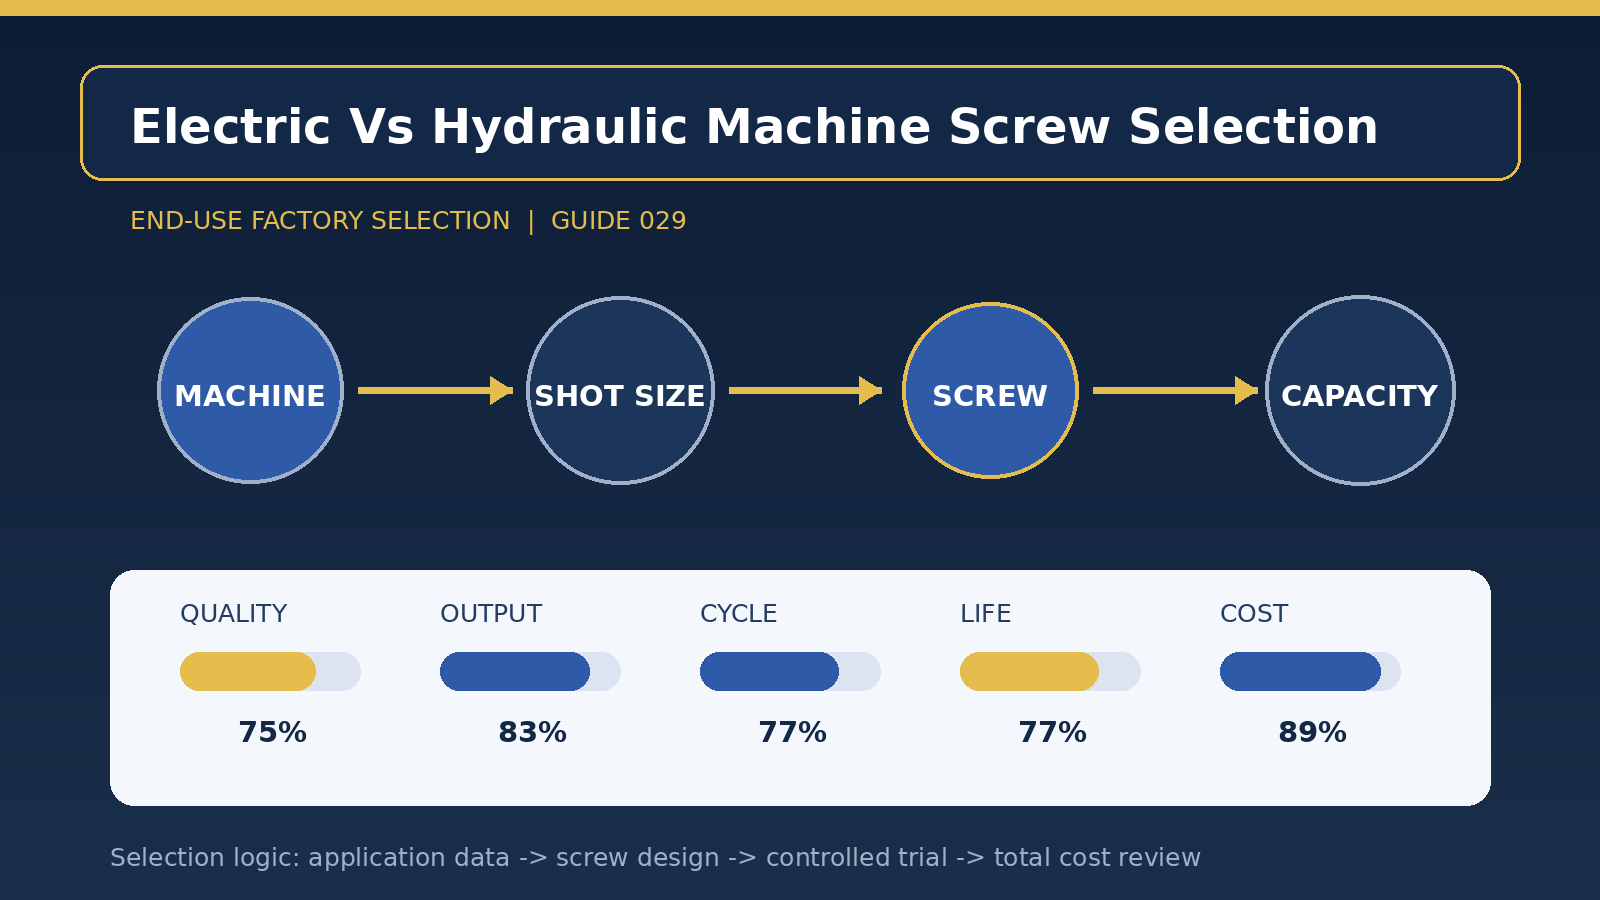
[Définition de la scène] Le focus du tournevis de l'ensemble du rechargeur électrique et hydraulique doit partir de la scène de volume réel de l'usine et pas seulement du diamètre ou du prix de la vis. Il est suggéré que le processus soit séparé des valeurs réelles de bord en compilant d'abord la quantité de colle, le diamètre de la vis, le processus, la torsion et la rotation maximale, de sorte que les écarts de contrôle puissent être détectés. L'objectif de cette étape est d'établir des indices de référence comparables pour les anciens programmes afin que les modifications ultérieures puissent être étayées par des données.
La chose la plus pratique à ignorer est que la capacité de la plateforme correspond à la quantité du produit. L'usine devrait lier sa durée de vie prévue aux heures d'exploitation annuelles, au type de matériau et à la fréquence d'entretien, et décomposer la production quotidienne en rythmes de classe, en temps disponible et en perte de modélisation. Les fournisseurs peuvent faire des compromis rétroactifs entre l'interopérabilité, l'affectation et le coût lorsqu'il y a des valeurs claires pour le poids du produit, la production quotidienne, les plafonds de qualité du client et les temps d'arrêt autorisés.
[Conception] La ligne principale dans ce cas est d'équilibrer la précision et la capacité dans le facteur d'utilisation sécuritaire. Dans les programmes de géométrie et de matériaux, la priorité devrait être définie entre interopérabilité et spécialité afin d'éviter les difficultés de conversion suraffectées, tandis que l'état intérieur et usé des cylindres devrait être intégré dans l'intervalle entre les alignements afin d'éviter que de nouvelles vis ne soient traînées par de vieux cylindres. La solution finale devrait également être compatible avec l'usure du cylindre, l'entraînement, la vitesse physique et le processus de nettoyage actuel, et ne couvrirait pas les problèmes de coopération ou de processus avec un seul matériau de haut niveau.
Le nouveau programme [de validation comparative] propose de fonctionner pendant au moins 24 heures consécutives, avec une extraction à 30 modes pour chaque phase de stabilisation, enregistrant le temps de remplacement, la quantité de déchets excédentaires et la première fois admissible. Les essais devraient être cosignés par la production, la qualité et l'équipement, afin de ne pas permettre un modèle autonome à un seul secteur, et une comparaison entre les anciens et les nouveaux programmes utilisant les mêmes lots, moules et rythmes d'échantillonnage que les nouveaux. Si seul le premier est vérifié, il est facile de passer à côté des risques associés à la dérive thermique, à l'arrêt du matériau, au retour de la boucle d'inversion et à l'usure prolongée.
Une fois la spirale [de production stabilisée] façonnée, les pièces de rechange doivent être déchargées tôt lorsque la tendance est proche du seuil, et non traitées jusqu'à ce que la qualité soit hors de contrôle, et la plate-forme clé doit être préparée pour les composants de tête de vis ou les pièces de rechange, et la disponibilité doit être revue périodiquement. Le temps de stockage, la contre-pression, la vitesse de vis, le bruit et la masse du produit doivent être enregistrés de manière uniforme pendant le déplacement. Lorsque les indicateurs ci-dessus changent en même temps, les lacunes mécaniques et l'état des matières premières doivent être vérifiés avant que le processus ne soit ajusté afin d'éviter l'utilisation de paramètres pour compenser la dégradation matérielle.
L'énoncé des coûts [coût global] ne pouvait pas être simplement un prix en spirale, et le coût des litiges concernant les passagers, le retour des marchandises et la révision supplémentaire devrait être classé comme une perte de qualité, avec plus que le simple comptage des déchets hors-bord, en plus de l'analyse de la consommation d'énergie à une unité conjointement avec le temps de stockage pour éviter d'examiner le total du compteur et d'ignorer les différences de production. Il est recommandé que le coût pour 10 000 articles admissibles soit exporté simultanément, le coût pour 1 000 heures d'exploitation et le nombre estimatif de mois de retour. Lorsque de nouveaux programmes réduisent les déchets, le ravitaillement ou les arrêts soudains, les intrants initiaux plus élevés sont souvent compensés pendant la production.
La [Gestion de l'anneau fermé] comprendra éventuellement des numéros de dessin, des matériaux de tournevis, un traitement thermique, des dimensions critiques, des tubes portables, des fenêtres de traitement et des données d'acceptation dans les fiches de curriculum vitae. Il est proposé d'établir un registre des charges de ravitaillement, du temps de nettoyage et de la première période de qualification, tout en combinant le lavage, la mesure, la photographie et l'échantillonnage dans les fenêtres fermées afin de réduire la duplication. Lorsqu'il y a un changement important dans la formulation de la matière première, le rapport rétrospectif, la structure du produit ou le noeud cible, la limite applicable du point de préoccupation lourd pour l'ensemble du panache électrique et hydraulique devrait être réévaluée, plutôt que de ne pas dire que l'ancienne conclusion est permanente.
Titre de l'article: Un guide pour la sélection d'une usine de plastique à la fin