
Informasi apa yang harus dikonfirmasi kepada klien sebelum mesin tua menggantikan sekrup.
Masa keluaran:2026-09-22
Untuk penjual pasan, jelaskan metode pemeriksaan kepala meja, ukuran sekrup, pakaian dan air mata, dan stok pakan saat ini, analisis risiko bahwa penggunaan model nominal mungkin tidak cocok dengan akhir penghubung atau komponen anti-asembly, dan memberikan proposal untuk memeriksa silang informasi papan tanda dengan pemetaan mesin pembongkaran dan untuk validasi tingkat pass dan stabilitas mesin uji.
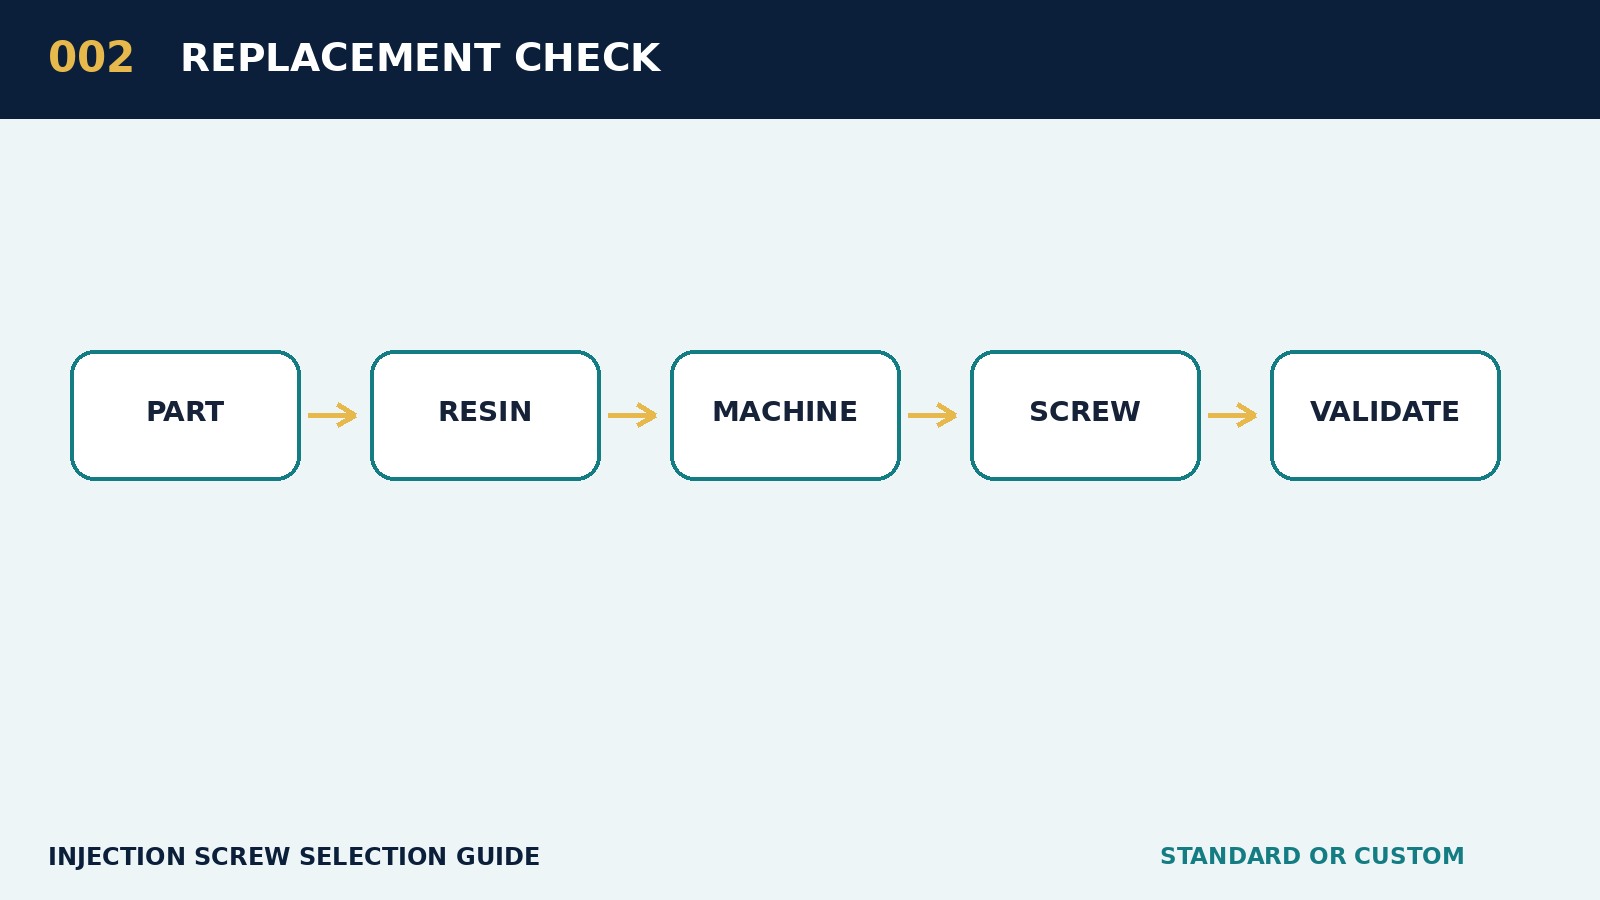
Untuk penggantian sekrup lama, pelanggan sering meminta terlebih dahulu harga atau kematangan, tetapi penjual suku cadang harus terlebih dahulu memeriksa nama meja, ukuran sekrup, pakaian dan kinerja air mata dan bahan baku saat ini. Hanya dengan mengkuantifikasi kondisi ini sekrup standar dapat memiliki batas yang dapat ditafsirkan dengan pilihan sekrup yang didedikasikan.
Inti dari fase permintaan bukan untuk segera memberikan model sekrup, tetapi untuk mengubah target produk klien ' s menjadi data yang dapat dihitung. Beban produk, ukuran proyek, ketebalan dinding, rasio aliran, jumlah laquer, berat aliran, pelat material dan siklus target harus ditempatkan dalam catatan yang sama; jika salah satunya belum diidentifikasi oleh pelanggan, itu harus jelas ditandai sebagai hipotesis dan kalibre penjualan tidak boleh keliru untuk kondisi teknis akhir. Disarankan agar informasi pelanggan dipecah menjadi lima kelompok: produk dan cetakan, bahan baku, platform, tujuan proses dan masalah yang ada. Log akhir produk dari log batang tunggal, flowway, jumlah gua, ketebalan dinding dan tingkat penampilan; rasio nomor perekam akhir feedstock, jari leleh, isian, keterbelakangan api dan retrofitting; log terminal tonnage, tegangan, diameter sekrup, perjalanan maksimum, tekanan injeksi dan plastikisasi. Semua data yang bersumber dan ditandai, ditarik, fisik, diukur atau diperkirakan oleh klien.
Diakonasikan nilai nominal yang akan dikonversi ke kondisi sebenarnya. Mesin ini sering menggunakan PS sebagai referensi untuk berat gel, yang harus direvisi dengan kepadatan ketika menggunakan bahan baku lainnya; berat produk harus ditambahkan ke jalur utama, pemisahan lalu lintas dan penyangga yang masuk akal. Diameter sekrup yang lebih besar, semakin besar kapasitas teoretis, tetapi tekanan injeksi per unit area di bawah tekanan hidraulik atau sistem servo yang sama akan menurun dan resolusi pengukuran jumlah kecil aerosol mungkin juga variabel. Fokus diskusi di kertas ini adalah pada plat platform, ukuran sekrup, aus dan air mata dan bahan mentah saat ini, yang harus sesuai dengan kondisi produksi saat ini pelanggan ' s dan tidak dapat dikutip hanya untuk nilai maksimum dalam sampel mesin.
Dalam konteks proyek ini, diusulkan untuk menggunakan konsep \"cross-checking of information with unmantling engines\". Pertama, untuk menentukan apakah data yang tersedia mendukung pilihan, kemudian untuk menghitung volume reduktif, tekanan dan plastikisasi, dan akhirnya untuk membahas geometri, komponen depan-ujung dan materi penanganan sekrup. Jika skema standar mampu menutupi jendela, prioritas harus diberikan pada konfigurasi standar; jika risiko akhir sambungan atau komponen yang tidak dapat dikembalikan tidak cocok mengikuti model nominal tetap, struktur yang didedikasikan diusulkan, dengan indikasi peningkatan biaya, periode pengiriman dan manfaat yang diharapkan.
Risiko utama adegan adalah penggunaan model nominal mungkin memiliki ujung sambungan atau komponen yang tidak dapat dikembalikan. Persoalan apakah atau tidak yang akan diperoleh dari sekrup harus terlebih dahulu dikecualikan dari pengeringan, cincin pemanas, tegangan termal, nozzles, cincin reversibel, memakai dan merobek drum material dan perubahan parameter proses. Kegunaan ekslusif lebih dapat diandalkan daripada penggantian komponen secara langsung dan juga melindungi waktu dan biaya penjual maupun klien.
Fokus validasi adalah pemasangan laju pass dan stabilitas mesin uji. Tes harus menggunakan materi dan cetakan perwakilan klien, mempertahankan nomor batch, kondisi kering, suhu ambien dan nomor sampel. Jika dibandingkan dengan skema lama, peralatan, cetakan dan kondisi proses utama selain sekrup harus sekonten mungkin. Dengan terusnya akumulasi data proyek untuk penggantian sekrup lama, produsen peralatan dapat secara bertahap mendirikan paket, paket perdagangan dan menu tipe pesawat untuk memungkinkan penjualan untuk dengan cepat mengidentifikasi kondisi umum dan khusus, sementara pada saat yang sama menempatkan proyek yang benar-benar kompleks dengan cara tepat waktu untuk evaluasi oleh seorang insinyur aplikasi.