
Cara mencegah material tidak tinggal terlalu lama di tangki.
Masa keluaran:2026-09-22
Untuk vendor mesin serbaguna umum, uraikan metode pengecekan kelas tunggal, siklus pendinginan, penggunaan lem dan sensitivitas termal, analisis risiko waktu tinggal lama, degradasi atau diferensial warna akibat implosi mesin besar, dan memberikan rekomendasi untuk verifikasi pengurangan diameter sekrup yang cocok dan nuklei inti dan panjang tinggalan, perbedaan warna dan titik hitam.
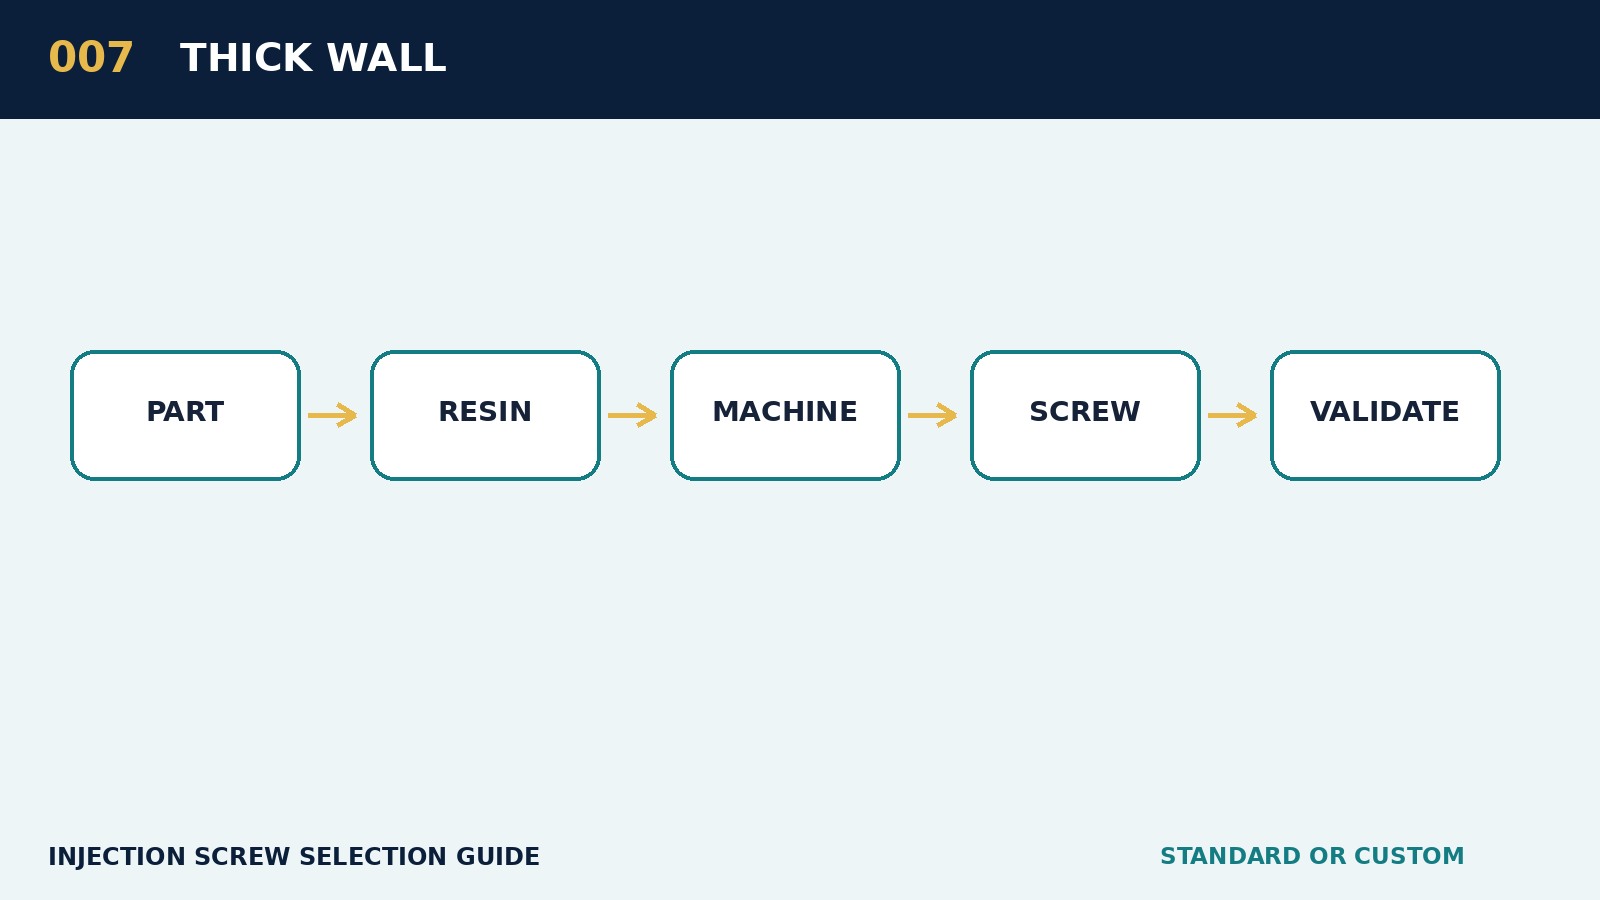
Pada kasus produk sepeda lambat dinding tebal, pelanggan sering meminta terlebih dahulu harga atau tenggat waktu, tetapi vendor mesin serbaguna umum harus terlebih dahulu memeriksa bobot tunggal, siklus pendinginan, dan penggunaan dan sensitivitas panas karet. Hanya dengan mengkuantifikasi kondisi ini sekrup standar dapat memiliki batas yang dapat ditafsirkan dengan pilihan sekrup yang didedikasikan.
Inti dari fase permintaan bukan untuk segera memberikan model sekrup, tetapi untuk mengubah target produk klien ' s menjadi data yang dapat dihitung. Beban produk, ukuran proyek, ketebalan dinding, rasio aliran, jumlah laquer, berat aliran, pelat material dan siklus target harus ditempatkan dalam catatan yang sama; jika salah satunya belum diidentifikasi oleh pelanggan, itu harus jelas ditandai sebagai hipotesis dan kalibre penjualan tidak boleh keliru untuk kondisi teknis akhir. Informasi situs web harus lebih baik mencakup foto, video pendek dan lembar data. Foto-foto yang digunakan untuk mengidentifikasi antarmuka mesin, sekrup ekor dan komponen depan-akhir, video dapat diamati untuk mengukur, buffer dan suara abnormal, dan tabel data digunakan untuk menghitung laju aplikasi, kebutuhan plastikisasi per jam dan panjang tinggal. Jika hanya sebagian informasi yang dapat diperoleh, daftar harus diberikan untuk konfirmasi, daripada kondisi tentatif menjadi kesimpulan definitif.
Diakonasikan nilai nominal yang akan dikonversi ke kondisi sebenarnya. Mesin ini sering menggunakan PS sebagai referensi untuk berat gel, yang harus direvisi dengan kepadatan ketika menggunakan bahan baku lainnya; berat produk harus ditambahkan ke jalur utama, pemisahan lalu lintas dan penyangga yang masuk akal. Diameter sekrup yang lebih besar, semakin besar kapasitas teoretis, tetapi tekanan injeksi per unit area di bawah tekanan hidraulik atau sistem servo yang sama akan menurun dan resolusi pengukuran jumlah kecil aerosol mungkin juga variabel. Fokus diskusi dalam makalah ini adalah pada berat tunggal, siklus pendinginan, dan penggunaan dan kepekaan panas volatilizer, yang harus sesuai dengan kondisi produksi saat ini pelanggan ' s dan tidak terbatas pada nilai maksimum dalam sampel mesin.
Pilihan implementasinya adalah mengurangi diameter spiral yang sesuai dan mengkalibrasi jumlah plastikisasi yang tersisa. Dokumen-dokumen yang dikutip harus mencakup baik bahan mentah yang dapat diterapkan, rentang tegangan yang disarankan, tekanan putar dan balik yang diizinkan, ukuran antarmuka, materi dan perlakuan termal, dan kebutuhan untuk evaluasi ulang ketika menandai perubahan selanjutnya ke bahan atau cetakan oleh klien. Ini akan mencegah penggunaan program - program yang ditandai telinga dalam kondisi yang sama sekali berbeda.
Jika penagihan dilakukan secara empiris secara cepat, waktu tinggal lama, degradasi atau diferensial warna kemungkinan terjadi setelah periode pasca-partai. Kejayaan sebuah modul tes tunggal tidak mewakili stabilitas jangka panjang, khususnya untuk proyek dengan pengisian tinggi, suhu tinggi, perubahan warna yang sering atau ko-plasma multi-molekul, dan perlu melihat perubahan dalam kumpulan bahan, panjang produksi terus-menerus dan akumulasi pemakaian dan air mata.
Pada akhirnya, program harus dinilai dari lamanya tinggal, perbedaan warna dan jumlah poin hitam. Jika hasilnya gagal memenuhi standar, setiap penyesuaian dan hasil akan dicatat dalam lima arah, oleh bahan mentah, peralatan, cetakan, proses dan sekrup, sehingga menghindari hilangnya penilaian kausal dengan memodifikasi beberapa parameter sekaligus. Untuk produsen aluminium dan vendor, profesionalisme tercermin dari kemampuan menerjemahkan bahasa klien ke dalam parameter teknik dan untuk menafsirkan programme ke dalam produksi, kualitas, pemeliharaan dan hasil biaya yang dapat dipahami klien. Pendirian proses standar di sekitar dinding tebal produk siklus lambat tidak hanya akan meningkatkan akurasi seleksi ini, tetapi juga menciptakan mesin yang dapat digunakan dan basis data aplikasi.