
Bagaimana penghalangnya memisahkan kasur padat dari meleleh.
Masa keluaran:2026-09-20
Penghalang ini sub-prendering membagi padatan tidak dilelehkan dan tubuh meleleh ke koridor yang berbeda, membuat antarmuka leleh lebih dapat dikelola. Prinsip-prinsip kerja, kondisi seleksi, risiko umum dan metode sertifikasi menjelaskan bagaimana sekrup tipe penghalang memisahkan kasur padat dari yang cair, membantu menstabilkan tanaman piroteknik dan untuk mengurangi biaya hidup penuh dari drum sekrup.
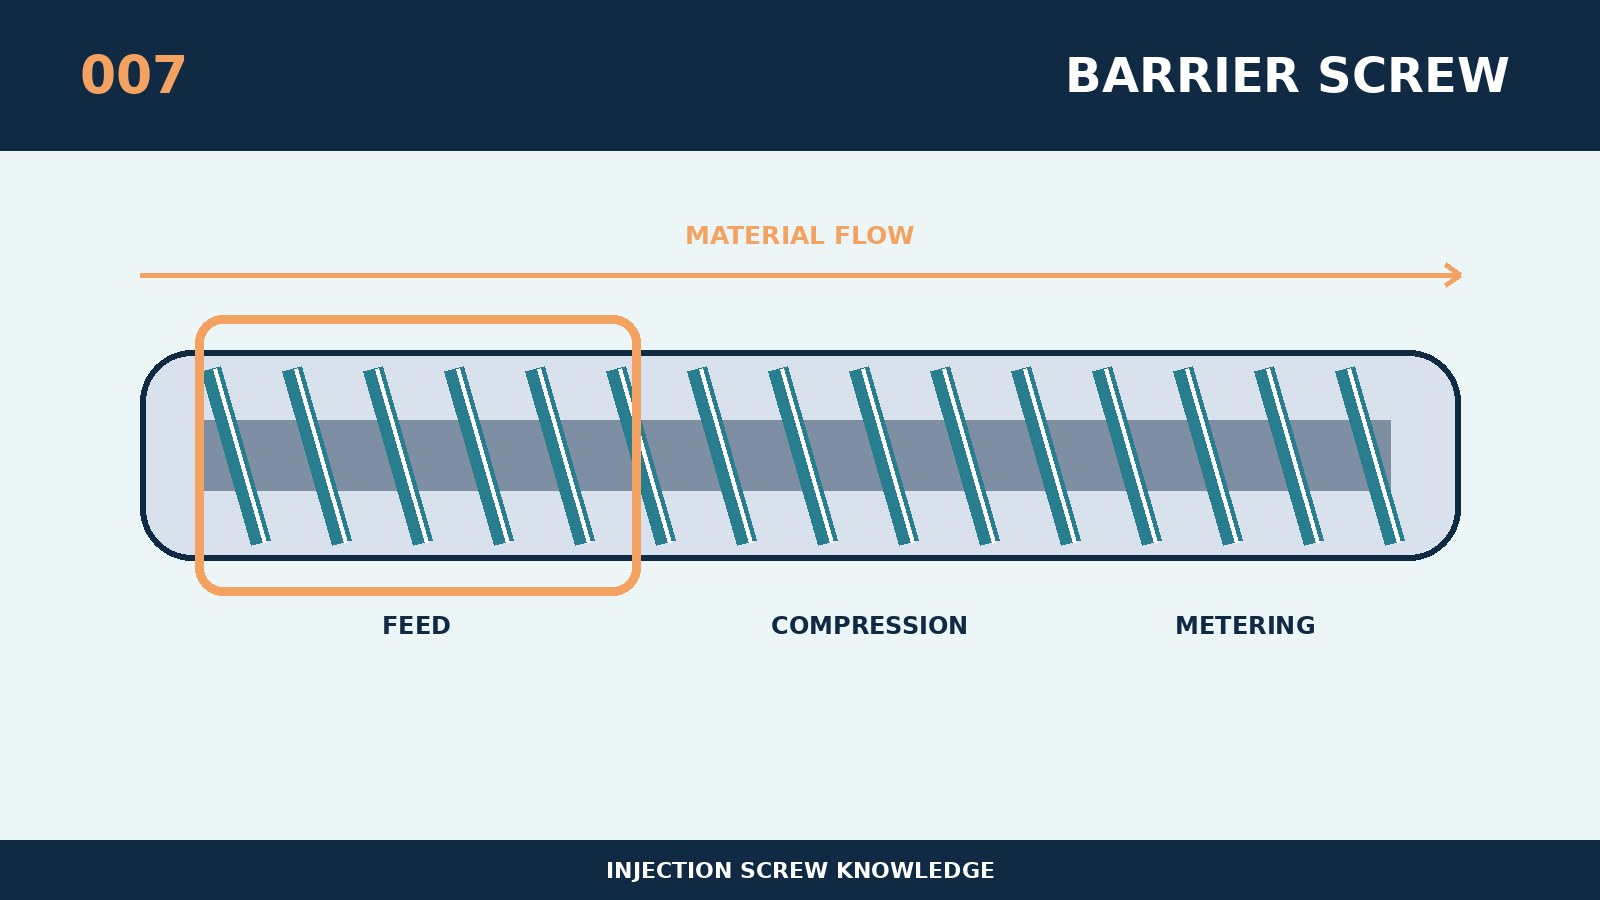
Bagaimana sekrup tipe penghalang memisahkan tempat tidur padat dari yang cair bukan parameter terisolasi, tetapi kondisi kunci untuk mempengaruhi transportasi, kenaikan suhu, tekanan dan pengulangan dalam sistem plastik. Pada intinya adalah pembatas sub-prime yang membagi padatan yang tidak dilelehkan dan tubuh yang meleleh menjadi koridor yang berbeda, membuat antarmuka leleh lebih dapat dikelola. Peleburan-peleburan dapat melintasi celah pembatas ke dalam sluice, sementara partikel padat yang lebih besar terus mengikuti sluice dan secara bertahap meleleh. Parameter Struktural terkoneksi dan setiap modifikasi lokal dievaluasi dalam jalur lengkap transportasi, peleburan, pencampuran, metrologi dan pembersihan. Pemecahan keputusan-keputusan Parameter codement dapat didasarkan pada dorongan kegagalan: short-shot, black spot, fluktuasi produk dan overloading terdaftar pertama, dan kemudian geometris diidentifikasi untuk memblokir rantai kegagalan. Oleh karena itu, spesifikasi nominal hanya titik awal, dan kesimpulan akhir harus melayani resin, produk dan irama volume yang sebenarnya.
Sewaktu menyesuaikan diri di sekitar ” bagaimana memisahkan tempat tidur yang padat dari tuangan yang satu oleh baut penghalang,” pertama kali mengumpulkan ukuran model peralatan, sekrup asli dan drum material, kapasitas mengemudi, nomor pelat resin dan sistem pengisian, jumlah simulator tunggal, siklus dan cacat yang ada. Prinsip seleksi khusus untuk topik ini adalah: aplikasi yang cocok untuk yang lebih sempit, lebih produktif, atau sensitif terhadap partikel-partikel yang tidak dilelehkan jendela plastik, asalkan struktur dirancang untuk variabilitas aliran resin. Pendekatan plume yang lebih konservatif dimulai dengan tekanan punggung sedang dan kecepatan garis permukaan dan memperluas jendela proses satu per satu setelah keseimbangan panas. Persetujuan teknis yang harus mencakup ketentuan kuantitatif untuk benchmark ukuran, komunikasi kunci, status material dan metode penerimaan sehingga restorasi baru, lama dan selanjutnya dapat dibandingkan dengan kriteria yang sama.
Pertahanan yang paling penting terhadap kegagalan subjek adalah bahwa kesenjangan yang terlalu kecil dalam hambatan dapat menyebabkan stres dan memotong terlalu tinggi, terlalu besar dapat kehilangan efek pengalihan, dan jalan buntu dapat membuat pengisian bahan bakar lebih sulit. Gambar-gambar buruk yang terikat pada pola yang sama dengan kurva peralatan dan catatan bahan mentah, jika tidak hanya nama cacat tidak dapat dinilai telah disebabkan oleh sekrup. Untuk pengolahan on-site, hanya satu variabel utama yang diubah setiap kali dan waktu pengukuran, twist, suhu leleh, tikar, tekanan injeksi dan berat produk yang disejajarkan dengan pola yang sama. Jika produksi yang akan ditopang oleh suhu yang berlebihan, kecepatan putar atau tekanan punggung, penggunaan parameter ke struktur topeng, memakai atau kolase harus dihentikan.
Program replikabel ini dapat digunakan untuk memverifikasi \"bagaimana sekrup tipe penghalang memisahkan tempat tidur padat dari yang cair\": suhu peleburan yang sebenarnya, plastikisasi dan tes pertukaran warna untuk memastikan apakah pemisahan padat menghasilkan nilai nyata. Jika programme melibatkan bahan atau lapisan baru, dapat diskalakan dalam tahap di bawah produksi terkontrol, dan kualitas pemakaian dan air mata ditinjau pada setiap tahap. Keperluan untuk pemasok juga harus disertai dengan informasi tentang resin dan isian, risiko keterbelakangan api atau korosi, total berat produk dan cairan, foto sekrup yang tersedia dan kurva peralatan. Programme tersebut dianggap memiliki nilai teknik yang stabil ketika data deteksi, tingkat produk yang baik, waktu switch dan biaya unit barang yang memenuhi syarat ditingkatkan.