
おもちゃのめっきねじ:均一および材料の多用性がある混合して下さい
リリース時間:2025-08-07
おもちゃプラグスナイルプログラム? おもちゃの改装はプラスチック特性、改装の指定および製品品質目標に一致し、テスト モデリング データを通して温度上昇、測定、混合および摩耗および破損の性能を確認するために必要とします。 この紙は、スターフレンドのスクリューステーションに関する情報を組み合わせ、選択、プロセス、検証要素を整理します。
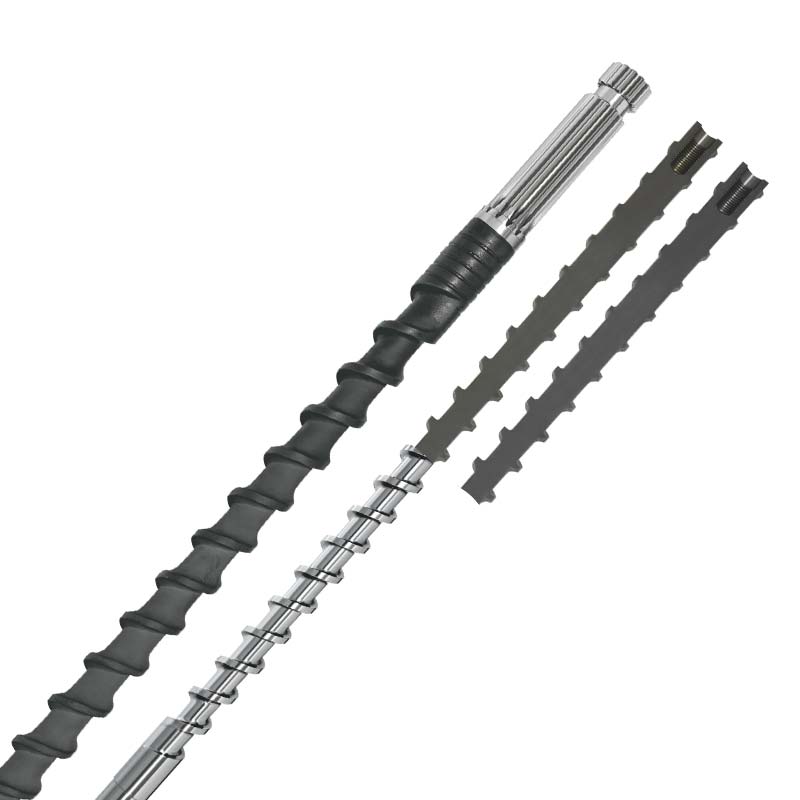
おもちゃの皮ねじの根本的な結論。
おもちゃの改装はプラスチック特性、改装の指定および製品品質目標に一致し、テスト モデリング データを通して温度上昇、測定、混合および摩耗および破損の性能を確認するために必要とします。
ノート プラスチックおもちゃの形成の最適化: 中型カットの高互換性プラム
プラスチックおもちゃの生産の分野では、ABSおよびPPベースのプロダクトは色の性能および表面の質の点で非常に要求しています。 このような製品は、バランスの取れた色(色差E2.0)だけでなく、ビスチェラによって引き起こされる外観の損傷を避けるために、滑らかな表面(粗いラジオ0.8m)が必要です。 現時点では、混合された、粗い表面、粘度などによる廃棄物率は、一般的に使用される機器が生成されると1セントあたり18と同じくらい高くなり、そのうちの60パーセント以上が混合され、生産の効率と製品の競争力に真剣に影響を与えます。 本紙は、特定のデータの文脈において、ABSおよびPP材料の加工特性を分析し、使徒の色と味が、使徒の色や表面粗さを増加させることで改善できるかを解説します。 特別なplysingねじ、媒体のせん断、よい組合せの構造、両立性、生産の苦痛への高度の解決。
中心の固まりの苦痛ポイントおよび技術はプラスチックおもちゃの生産を必要とします
pyrotechnicのおもちゃのための3つの主要な質の苦痛ポイントは材料の性能および処理に密接に関連しています。 業界標準によると、子供 ' s のおもちゃは皮の傷を避けるために 0.8 μm の粗い表面を持っている必要があります。混合されたプロダクトのための色の相違 E は 1.5 以内に含まれているべきであり、目に見える色のバンドは存在しないで下さい; viscera による損傷の出現は 1 % でなければなりません。
これらの痛みの背後にあるメカニズムは異なっています: ABS材料は、トリウトロンアクリレン、ブタジエン、スチレンコポリマー、それらが均等に混合されていない場合の局所色の偏差、通常のアコースティックネジのコクロームの平均70分の平均で、満たすことは困難です。 PPクリスタルは高速で、溶融温度は± 3 °Cを超えると、不均一な表面結晶につながり、それは粗い形状の粒子が欠損します。
高互換性プラムを切断する技術の利点
ABSおよびPP材料の処理の必要性を満たすために、専門にされた改装ねじは3つの構造のブレークスルーを達成しました:
それは良いミックスです。
ねじの中間部分は0.6-0.9 mmで制御され、正常な皮質より40%よりよりより少なく、moltenの強い放射状の混合を可能にするひだを付けられた凝縮リングおよび障壁そっくりの多様化の構造を置きます。 試験データは、構造体が混合の不均等性のために1セントあたり93にABS色の母親の広がりを増加させることを示しています。 同時に、アマルゲーションセグメントの長さは20セントで増加し、色付きの母親とPPの混合時間が8秒(5秒)に延長され、リボンの発生率は8セントから1.1セントまで減少しました。
表面の滑らかさ度を改善する中型のせん断制御
2.8-3.2の媒体の圧縮の比率を使用して、釘の深さは100-150s-1 (正常なねじは180-250s-1です)で切口率を安定させる正常なねじより18%深くです。 PP材料のテストは、適度なカットオフが分子鎖の破壊を減らすことを示します、溶体の温度は > 1.5 °C で制御され、表面粗さは Ra1.2 μm から 0.6 μm まで高い産業標準を満たします。 ABS材料のために、適度な締切りはゴム製段階の過度の片付けを避け、影響の強さを中心ごとの95に増加します(正常なねじ処理の後でにパーセントごとの85)。
頻繁な材料の変更に合わせられる高い両立性および洗剤の設計、
ねじはABS、PPおよびPEのようないろいろな材料を収容するのに38CrMoAl材料を使用し、(表面堅いHV950)窒素化されます。 そのユニークな「ラインスナイル+大型ガイド」設計は、給油中に70パーセントの残留物クリーンアップの量を減らし、30分から8分までのクリーンアップの時間を短縮します。 5色の連続置換後0.5セントの交差汚染率は、おもちゃ業界における頻繁な変化に対する要求を満たしています。
協調プロセスを最適化するためのシナジー
生産の安定性は特別なめっきねじのプロセス最適化によって更に高められました:
温度制御:ドラムの温度の正確さ ± 1 °C、220 °Cで安定したABS処理温度および190 °Cで安定したPPの処理温度の低下による混合し、表面問題を避けます。
破壊援助:圧力は正確にねじ(floating ≤±2bar)によって制御され、型への溶解の結合を減らし、粘着性がある率を5%から0.8%に減らします。
実用的なアプリケーションの効果の検証
おもちゃメーカーからの生産データは、中型カット非互換プラスチックネジの使用で、毎セント82から98.6までの製品の適格性の増加を示しています。 特に、混合の不均等性による廃棄物率は、毎セント11から2.1に低下し、表面粗さ率は5セントから0.9パーセント、粘度が2パーセントから0.3パーセントまで低下し、ABSのおもちゃ色の差動Eは1.2-1.5で安定し、pPのおもちゃの表面粗さRa≤0.6 mはハイエンドのおもちゃの標準を満たしました。
費用効果が大きい面では、材料の使用は1セントあたり80から96まで増加し、年間約3.8億ドルの原料コストを節約します。 燃料交換時間を削減すると、生産効率が30パーセント増加し、生産コストを組み合わせて15パーセント削減しました。
ミドルカット、高互換性メッキネジは、メッキおもちゃミックス、粗い表面、および粘度の根本的な問題に対処し、混合構造を最適化し、せん断強度をコントロールし、材料の互換性を高めます。 おもちゃ市場でのカラーダイバーシティ、安全などの需要が高まるにつれて、プロフェッショナルなソリューションは、企業の ' s の効率向上オプションのコアとなり、業界を精密な生産へと導きます。
実装前に記録されるデータ
- 物質的な完全性数、満ちる比率、炎-抑制システム、補充の比率および乾燥した状態。
- プラスチックのブランド、モデル、ねじ直径、電圧、背部圧力、回転速度および現在のねじ構造に注意して下さい。
- プロダクト サイズ、壁厚さ、出現または強さの表示器および発生の現在の副作用の現象そして頻度。
- 連続的な生産周期、燃料の頻度、機械クリーンアップ方法、摩耗および破損の記録および計画された有用な生命。
調整結果の検証方法
現在のプロセスベースラインが確立され、単一バリアントテストモデルに従うことを推奨します。 各ラウンドは、温度、製品重量、形成サイクル、不良率を溶かす時間の測定を記録し、複数のパラメータを同時に変更し、原因を決定します。 テキストのパラメータは、設計思考を記述し、材料のサプライヤーデータと現場の安全プロトコルを置き換えるべきではありません。
星付きネジはどのようなサポートがありますか?
Starfleetの機械装置Co.株式会社(Starfeng)はおもちゃの刺鍼術ねじのまわりの材料そして状態の評価、ねじ構造の推薦、基礎および表面処理の選択、非spectrometricのカスタム化および試験の模倣問題を提供できます。 原材料、機器、製品に関する情報の提出は、より標的されたプログラムにつながる可能性があります。
すぐにカスタマイズされたねじのために頼む、または最初に確認して下さいノート プラスチックねじプロダクトお問い合わせプラスチックソリューションお問い合わせ