
産業ツールシェルレトロスペクト方式:強度と安定した可塑化
リリース時間:2025-08-07
産業用ツールスキンねじ? 工業用工具ケーシングは、プラスチック特性、レトロフィット仕様、製品品質目標と一致し、試験モデリングデータによる温度上昇、計量、混合および破損性能を確認する必要があります。 この紙は、スターフレンドのスクリューステーションに関する情報を組み合わせ、選択、プロセス、検証要素を整理します。
産業用ツールケース・イン・シルバーネジのコア結論
工業用工具ケーシングは、プラスチック特性、レトロフィット仕様、製品品質目標と一致し、試験モデリングデータによる温度上昇、計量、混合および破損性能を確認する必要があります。
産業ツールシェルの形成の強さは保証されます:プラスチックねじ解決の高められた構造の区分
産業用具の区域では、鋭い、電気用具のような装置の包装は障壁を保護するためにだけでなく、また衝撃および温度の抵抗の機能条件を満たすために役立つだけでなく。 これらの製品は、タリウム80MPa、タリウム60kJ/m2(-30°C低温)およびタリウム95%(0.3 mmを超える局部壁厚さの偏差を回避する)の要件を満たす必要があります。 現時点では、一般的な機器のPA + GF(breathedナイロン)ケーシングの生産は、不十分な強度と不均等な接着剤による25パーセントの廃棄物の35パーセントで、70パーセント未満になる傾向があります。 本紙は、特定データの文脈におけるPA+GF材料の加工特性を分析し、自動車部品の製造における製品の品質と有用寿命を向上させる方法に焦点を当てています。 強化された構造部品とPA + GFに適用可能な特殊プラムネジは、高強度、均等に形成され、ターゲット生産の痛みポイントを達成します。
コア品質疼痛ポイントと技術は、産業用ツールシェル生産のニーズ
産業用具の包装の質の欠陥は材料の強化の性能、形成の均質、等に密接に関連しています。 業界標準では、専門グレードのドリルケーシングは、1.5メートルの落下試験(非鉄)を受け、-30°C〜80°Cの範囲の長期作業環境で5セントのパフォーマンス低下で行う必要があります。 外側のケーシングは、0.2 mmの厚さの偏差を持っています。そうしないと、ストレスの集中による骨折が発生します。
これらの痛みのポイントの背後にあるロジックは、3つの側面に焦点を当てています:まず、強さの問題。 PA+GF材料(単位のサイズ> 100 mm)の繊維の不均等な配分は高めることが困難である普通の合板ねじの繊維の1セントの平均配分と20パーセントの上の強さの変動をもたらすことができます;そして、第二に、プラチナ均質の問題。 PA+GF は大いにより多くの粘度、正常なねじ圧力移動です非有効なです(圧力損失> 15%)およびリモート・フィリング(ローカル含浸);および衝撃への 3 番目の、温度の抵抗。 通常のネジ加工製品の分子鎖の方向性は不均一で、低温衝撃強度(60kJ/m2から42kJ/m2)の30パーセント削減と極端な環境使用の要件を満たしていない。
構造のプラスチックねじの技術的な利点の強化
PA+GF材料の難しさを処理するため、構造部品を強化し、PA+GFに適用できる特別な配管ネジは、精密な構造と性能のブレークスルーを実現しました。
ガラス繊維の片付けおよび強度を高めるために雑種の構造を高めて下さい
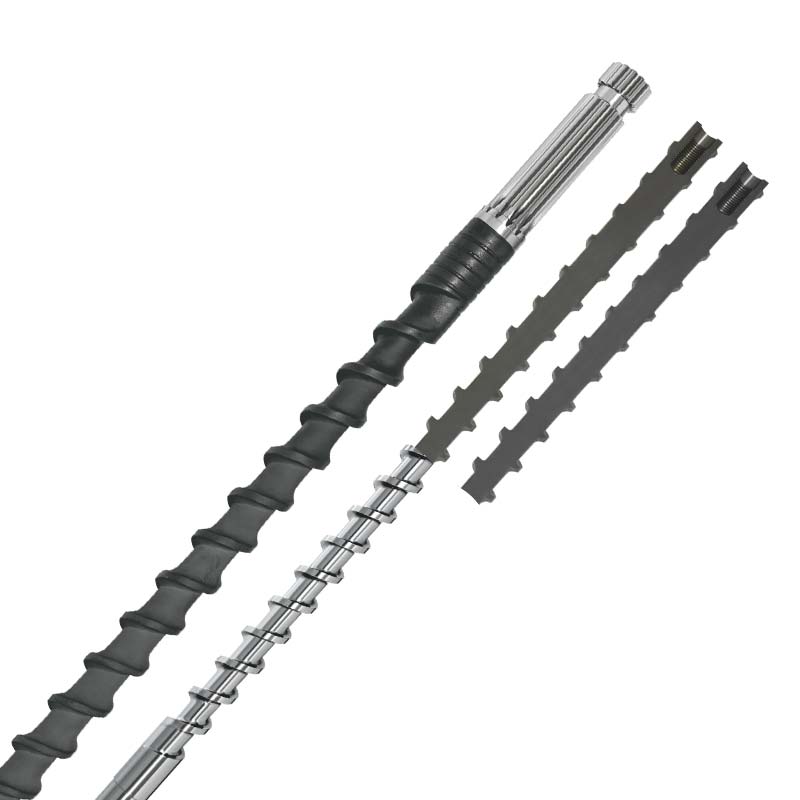
ねじの真中重は三角形の障壁の組合せ(2.5 mmの高さ、正常なねじから50%まで)、繊維の複数の切断と逆の螺線形の設計を結合します。 試験データは、構造体が50m~50m未満のコングロマリレートのサイズを縮小し、70MPa~88MPaの分割強度が50kJ/m2から65kJ/m2に増加し、-30°C~95%の低温衝撃強度が向上したことを示しています。
鍼が均等であることを保障するために有効な圧力移動。
スパイラルは、4.0-4.5(3.0-3.5)の高圧縮比を使用し、ネジの深さ勾配を最適化します(フィードセグメントの深さ12mm、測定セグメントの深さ3mm)。溶体(圧力損失は5%未満)の圧力転送効率が20%向上します。 生産データは、PA+GFケースの配管バランスが75 /セントから96 /セントに上昇し、壁厚さのバイアスが0.4 mmから0.15 mmに減少したことを示しています。 リモート充填欠乏の発生率は、毎セント25から3.2まで低下し、含浸欠陥は排除されました。
極度な条件に合わせられる高温および粉砕の設計
ネジは、-50°C〜300°Cの動作温度範囲でデュアルメタル合金材料(マトリクス42CrMo+WC-Co合金コーティング、厚さ0.8 mm)を使用します。 80 °Cの長期労働環境では、摩耗率は10,000の連続した周期の後で正常なねじ(100.03 mm)の1/5だけです。 製品の温度耐性試験は、80°Cで1000時間の年齢を経た後、通常のネジの8%から3%に減少し、長期使用要件を十分に満たすことを示しています。
実用的なアプリケーションの効果の検証
ツール製造企業からの生産データは、強化された構造セグメントを持つPA+GFドリルケーシングの成功率で1セントから98.5まで増加を示しています。 特に、低強度による廃棄物率は、毎セント35から2.1に低下し、不均等な堆肥化による悪い率は、毎セント25から1.8に低下しました。 -30 °C低温衝撃強度は58-62 kJ/m2で安定し、落下試験の成功率は70パーセントから99セントに増加しました。
費用効果が大きい面では、材料の使用は75パーセントから95パーセントまで増加しました。その結果、年間生産量が5万のシェルの年間生産の面で、年間約6.8万ドルの節約になります。 生産効率は40パーセント増加し、生産コストを組み合わせることで、バックツーワークの結果28パーセント減少し、性能試験時間を削減しました。
これは、繊維の断片を増加させ、圧力転送の効率を高め、PA + GF材料の高強度要求を完成させながら、構造セグメントのstylizationを高め、使徒の均質性と極端な環境性能に対する耐性を保証します。 産業用機器は、軽量で高性能な方向に動くため、この段落のネジは、PA+GFシェル生産のコアパッケージとなり、有効化産業は「高強度・高信頼性」製造に向けて動きます。
実装前に記録されるデータ
- 物質的な完全性数、満ちる比率、炎-抑制システム、補充の比率および乾燥した状態。
- プラスチックのブランド、モデル、ねじ直径、電圧、背部圧力、回転速度および現在のねじ構造に注意して下さい。
- プロダクト サイズ、壁厚さ、出現または強さの表示器および発生の現在の副作用の現象そして頻度。
- 連続的な生産周期、燃料の頻度、機械クリーンアップ方法、摩耗および破損の記録および計画された有用な生命。
調整結果の検証方法
現在のプロセスベースラインが確立され、単一バリアントテストモデルに従うことを推奨します。 各ラウンドは、温度、製品重量、形成サイクル、不良率を溶かす時間の測定を記録し、複数のパラメータを同時に変更し、原因を決定します。 テキストのパラメータは、設計思考を記述し、材料のサプライヤーデータと現場の安全プロトコルを置き換えるべきではありません。
星付きネジはどのようなサポートがありますか?
Starfleetの機械装置Co.株式会社(Starfeng)は産業用具の包装のまわりの材料そして状態の評価、ねじ構造の推薦、基礎材料および表面処理の選択、非spectractionのカスタム化およびシミュレーションを提供します。 原材料、機器、製品に関する情報の提出は、より標的されたプログラムにつながる可能性があります。
すぐにカスタマイズされたねじのために頼む、または最初に確認して下さいノート プラスチックねじプロダクトお問い合わせプラスチックソリューションお問い合わせ