
Schéma de connexion pour pièces aérospatiales : alliage résistant à la chaleur et plastification de précision
Temps de sortie:2025-08-07
Un rétrospection des pièces aérospatiales ? Les vis en plastique des pièces aérospatiales doivent correspondre à la fois aux propriétés plastiques, aux spécifications du rétrospecteur et aux objectifs de qualité du produit, et pour confirmer l'élévation de température, la mesure, le mélange et l'usure par des données de modélisation d'essai. Cet article combine l'information sur les stations de visserie stellaires pour organiser la sélection, le processus et les éléments de validation.
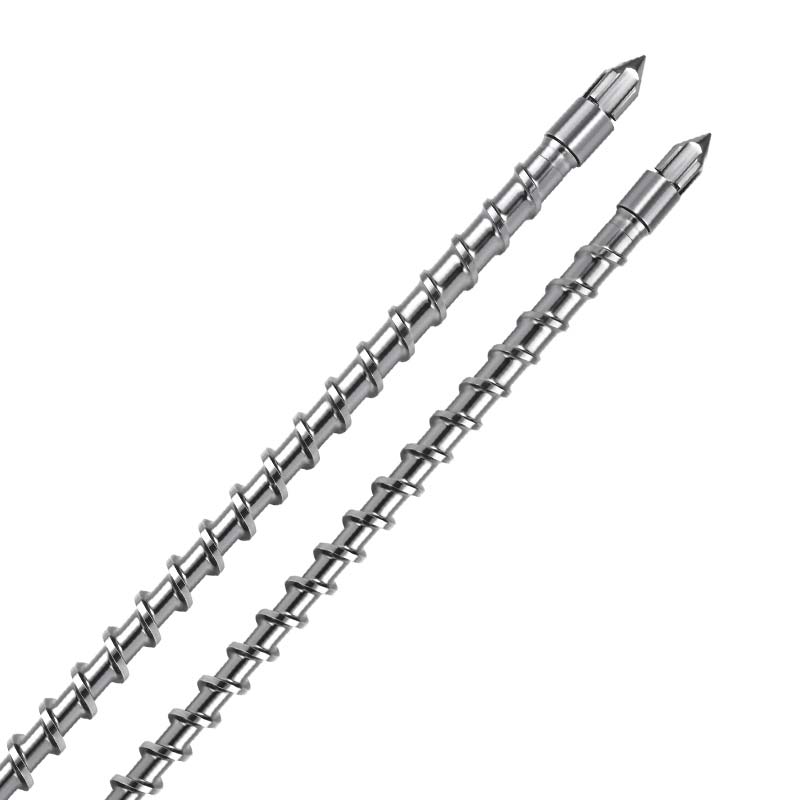
Conclusion fondamentale sur la modernisation des pièces aérospatiales
Les vis en plastique des pièces aérospatiales doivent correspondre à la fois aux propriétés plastiques, aux spécifications du rétrospecteur et aux objectifs de qualité du produit, et pour confirmer l'élévation de température, la mesure, le mélange et l'usure par des données de modélisation d'essai.
Protections de précision pour la formation de pièces d'ingénierie militaire/espace: une solution pour un segment de commande précis résistant à l'alliage thermique.
Dans les domaines militaire et aérospatial, la qualité des petits composants techniques (par exemple boîtiers de capteurs, connecteurs, composants de vannes, etc.) est directement liée à la fiabilité et à la sécurité de l'équipement. Ces produits sont nécessaires pour satisfaire aux exigences de taille ≤±0,01 mm (pour assurer un écart précis de montage), de baisse de performance de 3% à une température de travail à long terme de 200 à 300°C et de particules d'impureté sans diamètre ≥0,02 mm (pour éviter une défaillance mécanique). À l ' heure actuelle, des matériaux haut de gamme tels que le PEEK et les plastiques enrichis en alliage de titane sont fabriqués à l ' aide d ' équipements généraux dont le taux de réussite est inférieur à 65 %, avec 40 % des déchets en raison de différences de taille et 35 % des défauts dus aux impuretés et au déséquilibre plastique. Le présent document analyse les caractéristiques des processus des matériaux militaires et aérospatials dans le contexte de données spécifiques, en mettant l'accent sur la façon dont ils peuvent être traités de façon plus efficace et rentable dans le traitement des matériaux aérospatiaux. Des vis à panache spéciales avec des bandes de contrôle de précision et des matériaux en alliage résistant à la chaleur permettent d'obtenir une formation de super-précision et des sites de douleur cible.
Points de douleur de qualité de base et besoins techniques pour l'ingénierie militaire / la production de pièces de rechange
Les lacunes qualitatives des petites composantes du génie militaire et spatial sont étroitement liées à la performance des matériaux, à la précision de l'équipement, etc. En ce qui concerne les normes de l'industrie, les connecteurs à l'échelle de l'air exigent 5 % de l'écart de traction et les composants de type soupape exigent 0,005 mm/m de surface scellée; les boîtiers de capteurs militaires exigent 90 % de la résistance à l'étirement après 1 000 heures de vieillissement à une température élevée de 300 °C et aucune bulle (0,1 mm de diamètre n'est admissible).
Les mécanismes derrière ces points de douleur sont centrés sur trois aspects: premièrement, la question de la cohérence dans la taille. Le taux de condensation du matériau PEEK est sensible à la température (+1 °C différence de température conduisant à un écart de condensation de 0.05%), tandis que la précision contrôlée par la température de la vis à panache générale est seulement ±2 °C, ce qui rend difficile d'assurer des tailles uniformes du produit de masse; et deuxièmement, la résistance à la chaleur. Les intensités diminuent (de 40 %) à plus de 250 °C pour les vis ordinaires (38 CrMoAl), entraînant des fluctuations de pression en plastique et une diminution de 15 % de la résistance à la chaleur des produits; et troisièmement, l'impureté et le déséquilibre en plastique. La rugosité normale de la surface de la vis (Ra0,8 μm) est facile à retenir et la décomposition du matériau génère des impuretés de carbure. Parallèlement, une plastification inégale entraîne également une concentration de contraintes internes dans les produits, qui peuvent s'ouvrir à des températures élevées.
Avantages techniques d'une section de commande précise résistante à l'alliage thermique.
En réponse aux difficultés d'ingénierie militaire et de traitement des matériaux spatiaux, des vis spéciales en contreplaqué avec des bandes de contrôle de précision et des matériaux en alliage résistant à la chaleur ont permis d'optimiser la structure et les matériaux :
Conception de section de contrôle de précision pour assurer la cohérence de la taille
Le segment de mesure de la vis utilise une structure de contrôle précise du gradient de la gamme de vis (la longueur de la vis est réduite de 40 mm linéaire à 35 mm), combinée avec le capteur magnétique de décalage de position d'étirement (équivalence ± 0,001 mm), et contrôle les écarts de quantité d'injection à ± 0,1 % (les vis normales sont ± 0,5 %). Les données d'essai indiquent que lors du traitement de la structure pour l'interface PEEK, la différence de taille a été réduite de ±0,03 mm à ±0,008 mm, et la cohérence de la taille du produit en volume a été portée à 99,5 % (85 % pour l'équipement général); le niveau de l'élément de vanne a été réduit de 0,01 mm/m à 0,004 mm/m, ce qui répond pleinement aux exigences de scellement.
Matériel en alliage chauffé pour assurer des performances à haute température
Les vis sont faites d'un alliage à haute température à base de nickel GH4169 (52% nickel, 19% chrome) dans son ensemble, avec une plage de température de travail comprise entre -270°C et 650°C, et un taux de maintien de la résistance de 98 % après 5 000 heures de fonctionnement continu sous 300°C (une réduction de 40 % de la résistance normale à 250°C). La surface est pulvérisée avec un revêtement céramique oxydé (100 m d'épaisseur), avec un facteur de frottement à haute température jusqu'à 0,08, avec un taux d'usure de 1/20 pour la vis normale. Les produits PEEK sont testés pour la résistance à la chaleur, avec une augmentation du taux de rétention de 300°C de 82% à 95% et une augmentation de la température de la déformation thermique de 15°C (de 280°C à 295°C).
Super-faible contrôle des impuretés, élimination de la plastification inégale
La gravité est contrôlée par polissage électrolytique + super-précision sur la surface de la vis à Ra.001 m (vis normale ira0.8 m), et les résidus de matériaux sont réduits de 99 % en combinaison avec la conception de fluide angulaire sans mort. Les données de production montrent que le taux de carence en impuretés est passé de 35 % à 0,8 % (diamètre d'impureté 0,01 mm) après 1 000 cycles successifs; en même temps, le milieu de la vis a été réduit de 78 % à 99 % pour le PEEK, de 18 % à 0,5 % pour les produits et de 12 % à 0,3 % pour les fissures dans des environnements à haute température.
Validation des effets en application pratique
Les données relatives à la production de certaines pièces détachées de l ' aviation montrent que le taux de succès de la coque du capteur PEEK est passé de 62 % à 99,3 %, en utilisant un segment de commande précis résistant au panache en alliage thermique. En particulier, le taux d ' excès a été ramené de 40 % à 0,7 %, le taux d ' impureté de 35 % à 0,6 % et le taux de fragmentation à haute température de 12 % à 0,2 %, et le taux de rétention après le vieillissement de 300 °C s ' est stabilisé à 94-96 %, ce qui correspond pleinement aux normes militaires.
Pour ce qui est du rapport coût-efficacité, l'utilisation des matériaux est passée de 65 à 98 %, ce qui a permis de réaliser des économies d'environ 12 millions de dollars par an sur les matériaux haut de gamme, sur la base de la production de 100 000 petits articles par an; l'efficacité de la production a augmenté de 50 % et les coûts de production combinés ont diminué de 35 % en raison de l'élimination de 100 % du retour au travail et du temps de qualité.
Ce segment de commande sophistiqué est parfait pour les exigences strictes des pièces de rechange militaires et spatiales grâce au contrôle de taille extrême, aux matériaux à haute température, à la conception d'impuretés super basses. À mesure que la fabrication de l'équipement passe à une orientation à haute précision et à haute fiabilité, la vis deviendra l'équipement de base pour la production de petits composants d'ingénierie militaire et spatiale, offrant une sécurité solide pour le fonctionnement sûr de l'équipement haut de gamme.
Données à enregistrer avant la mise en œuvre
- Numéro d'intégrité du matériau, taux de remplissage, système de protection contre la flamme, taux de remplissage et état sec.
- Note marque en plastique, modèle, diamètre de la vis, tension, contre-pression, vitesse de rotation et structure de vis à courant.
- Indicateurs de la taille du produit, de l'épaisseur de la paroi, de l'apparence ou de la résistance, des phénomènes indésirables actuels et de la fréquence de l'occurrence.
- Cycle de production continu, fréquence de ravitaillement, méthode de nettoyage des machines, enregistrement de l'usure et durée de vie prévue.
Comment valider les résultats de l'ajustement
Il est recommandé d'établir le niveau de référence du processus actuel, suivi d'un modèle d'essai à une seule variable. Chaque ronde enregistre la mesure du temps, de la température de fusion, du poids du produit, du cycle de formation et de la mauvaise vitesse, évitant de modifier simultanément plusieurs paramètres pour en déterminer la cause. Les paramètres du texte sont utilisés pour illustrer la conception et ne devraient pas remplacer les données du fournisseur et les protocoles de sécurité sur place.
Quel genre de soutien est une fiotte d'amie ?
La Starfleet Mechanical Equipment Co. Ltd. (Starfeng) fournit une réinitialisation des matériaux et de l'évaluation du travail, de la structure de vis, des options de traitement de base et de surface, de la personnalisation du spectre et des questions de modélisation d'essai autour des pièces aérospatiales. La communication d ' informations sur les matières premières, les équipements et les produits pourrait conduire à des programmes plus ciblés.
Demander immédiatement des vis personnalisées, ou vérifier en premierNote produit à vis en plastiqueavecRemarque Solutions en plastiqueJe ne sais pas.