
Pourquoi le cône de l'extrémité de la spirale est-il au centre de la conception résistante aux fissures?
Temps de sortie:2026-09-20
L'extrémité de la vis, l'extrémité du filetage et les mutations de section transversale sont sujettes à la concentration de contrainte, qui est un point de départ commun pour inverser la fatigue. Les principes de travail, les conditions de sélection, les méthodes communes de risque et de validation expliquent pourquoi l'extrémité de la vis est au centre de la conception résistante aux fractures, aidant à stabiliser l'usine de plastification et à réduire le coût de vie du tambour à vis.
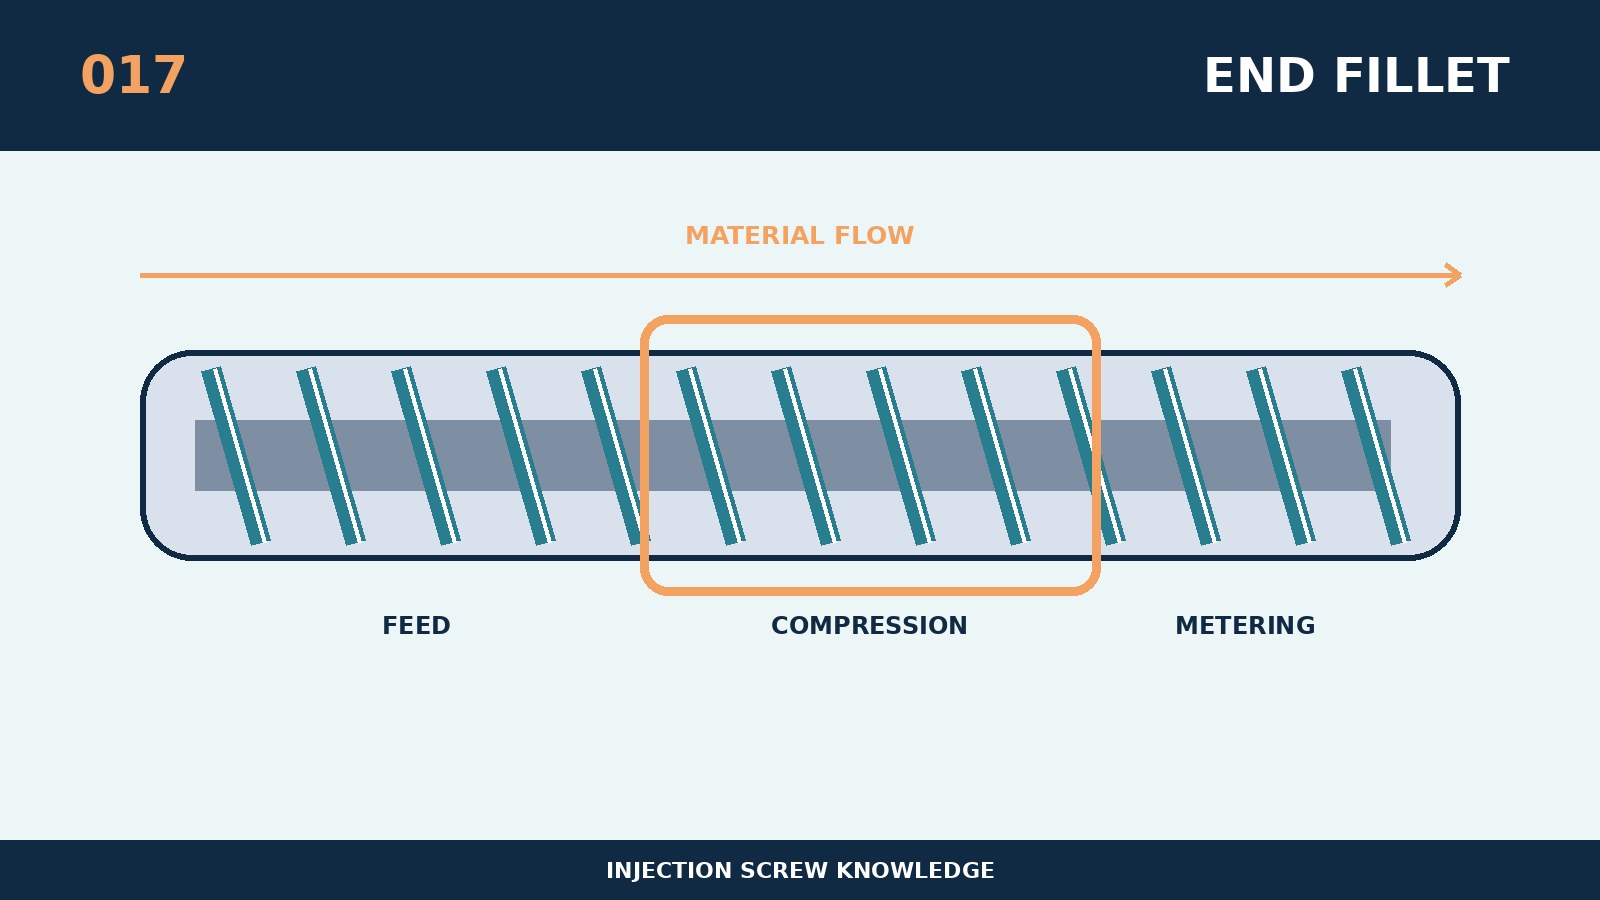
Pourquoi l'angle conique de la fin de la vis est-il au centre de la conception antifragmentation non pas un paramètre isolé, mais une condition clé pour influencer le transport, l'élévation de température, la pression et la répétition dans le système de plastification? Le noyau est l'extrémité de la vis, l'extrémité du filetage et la mutation du transect, où la contrainte est facilement concentrée et est un point de départ commun pour inverser la fatigue. L'angle rond droit permet une transition en douceur de la contrainte le long de la section transversale, tout en réduisant l'effet d'écart du traitement thermique et du broyage. Les paramètres structuraux sont interconnectés et toute modification locale est évaluée sur la voie complète du transport, de la fusion, du mélange, de la métrologie et du nettoyage. Une carte de fabrication utilisable est non seulement un nom commun, mais aussi un signal, un transect de mesure, un état de surface et une ceinture de réception et d'inspection pour accompagner le tambour. Les spécifications nominales ne sont donc que le point de départ, et les conclusions finales doivent servir le rythme réel de la résine, du produit et du volume.
Lors de la personnalisation autour de "Pourquoi l'extrémité de la vis est au centre de la conception résistant aux fissures", d'abord recueille la taille du modèle d'équipement, la vis d'origine et le tambour de matériau, la capacité de conduite, le numéro de plaque de résine et le système de remplissage, la masse unique, le cycle et les défauts existants. Le principe de sélection spécifique pour ce sujet est que les matériaux à haute torsion, les start-ups fréquentes et l'équipement qui était auparavant le calcul devraient être plus axés sur les rayons ronds et les défauts de surface. L'échantillon conserve le lot de matières premières, les conditions de cuisson et le refroidissement du moule, et détermine la réaction en spirale en mesurant le temps, la torsion maximale et la température de fusion réelle. L'accord technique devrait comprendre des dispositions quantifiables pour les repères de taille, les communications clés, l'état du matériel et les méthodes d'acceptation, de sorte que les restaurations nouvelles, anciennes et ultérieures puissent être comparées selon les mêmes critères.
La défense la plus importante contre l'échec du sujet est que les cornes pointues, les marques de couteau, les brûlures et les micro-clivages peuvent se propager sous des charges répétées, entraînant une rupture soudaine. Lorsque la taille est encore satisfaisante et que les performances sont anormales, la même axialité, la même rugosité de la surface, la perte partielle de revêtements et la déformation thermique sont également examinées et pas seulement le diamètre extérieur. Pour le traitement sur place, une seule variable principale est changée à chaque fois et le temps de mesure, la torsion, la température de fusion, le tapis, la pression d'injection et le poids du produit sont alignés sur le même modèle. Si la production doit être soutenue par une température excessive, une vitesse de rotation ou une contre-pression, l'utilisation de paramètres pour masquer les structures, l'usure ou le collage doit être interrompue.
Cette approche réplicable peut être utilisée pour vérifier « pourquoi l'extrémité de la vis est au centre de la conception résistante à la fracture » : à l'aide d'aimants ou de tests de perméabilité, de contrôles de rugosité de surface et de disques d'historique de torsion, et étalonnage de la résistance de la structure nucléaire si nécessaire. Les parties à l'offre et à la demande s'entendent sur un point de fin de vie avant la fabrication, comme l'écart, les fluctuations de poids, le taux de point noir ou la consommation d'énergie par unité de production, en évitant la livraison et en déterminant des calibres différents. Les demandes de renseignements adressées aux fournisseurs devraient également être accompagnées d'informations sur les résines et les garnitures, le risque de retard de flamme ou de corrosion, le poids total des produits et fluides, les photographies des vis et des courbes d'équipement disponibles. Le programme est considéré comme ayant une valeur technique stable lorsque les données de détection, le bon taux de production, le calendrier du commutateur et le coût unitaire des biens éligibles sont améliorés.