
¿Cómo un tornillo especial de trabajo de PVC equilibra baja vaina con preservación?
tiempo de liberación:2026-10-02
Los tornillos especiales de los productos de PVC se combinan con conservantes, combinando productos, materias primas, plataforma, producción, ciclo de vida y datos de ciclo de vida, y para reducir el costo de chatarra, cierre y ciclo de vida.
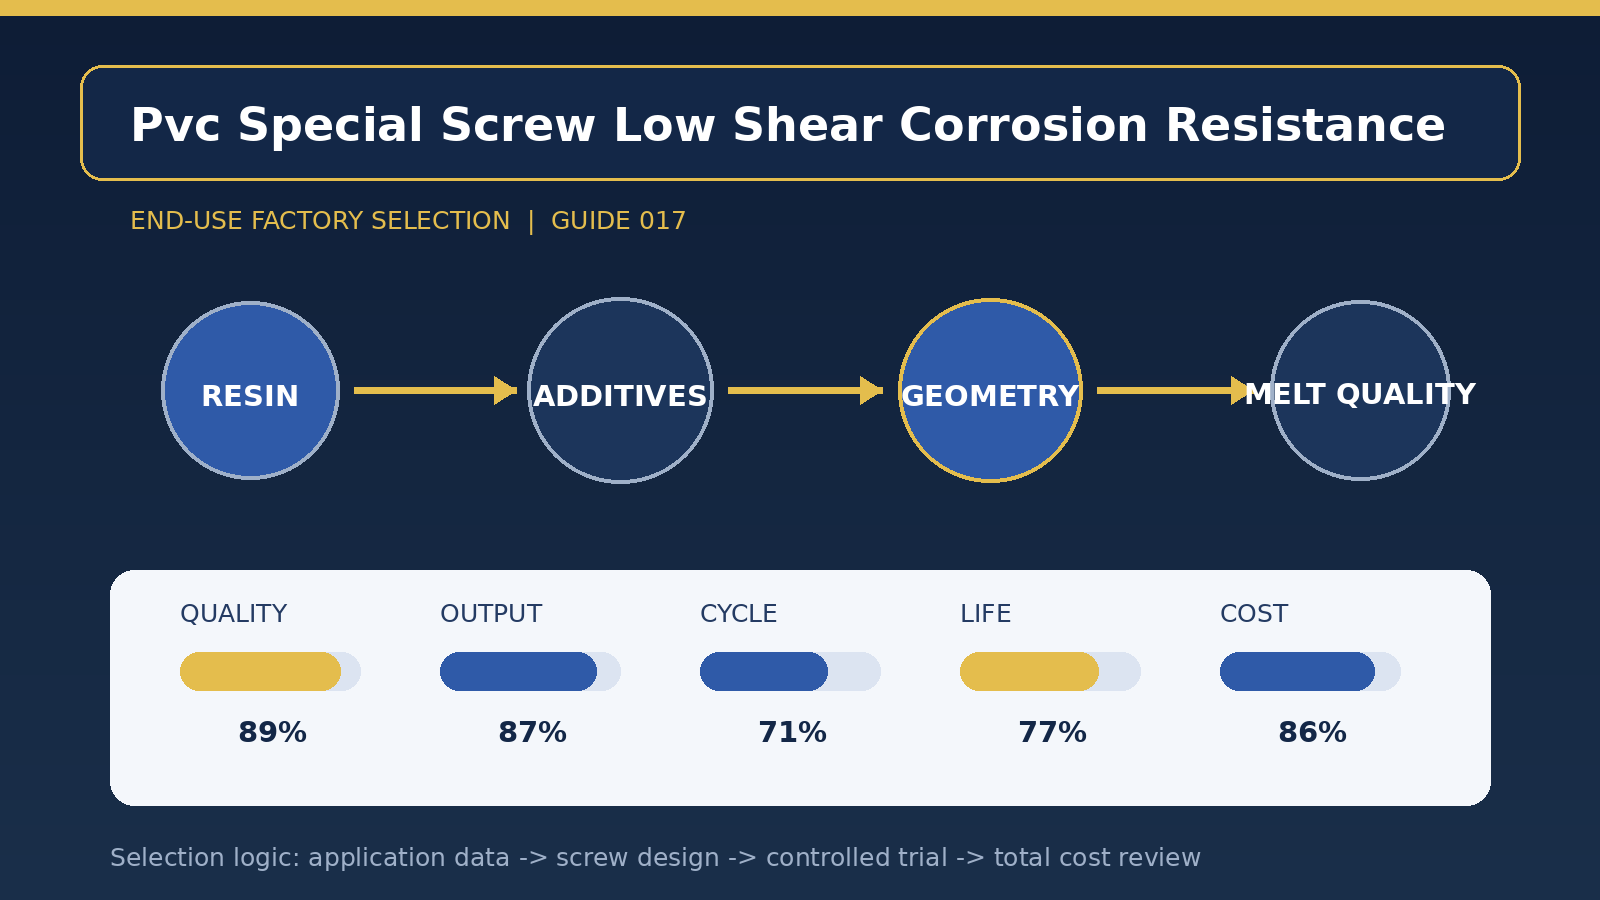
Cómo el tornillo especial del producto de PVC equilibra el bajo revestimiento con la preservación de la corrupción es proceder de la escena de producción real de la planta, no del diámetro del tornillo o de la cita. Se sugiere que primero se organicen la viscosidad de resina, sensibilidad térmica, aditivos y retrospectos, y que las fotografías defectuosas, los tiempos de producción y las curvas de parámetro deben asociarse al mismo lote. El objetivo de esta medida es establecer parámetros de referencia comparables de los programas antiguos para que los cambios posteriores en los tornillos puedan contar con el apoyo de los datos.
Lo más fácil de ignorar es el riesgo de degradación de ventanas y materiales plásticos. Las plantas deben indicar condiciones variables y no variables en la tabla de demanda, reducir la recurrencia de los programas y establecer prioridades utilizando las quejas de los clientes y Paretto recortado internamente. Los proveedores pueden hacer cambios retroactivos entre interoperabilidad, asignación y coste cuando hay valores claros para el peso del producto, producción diaria, gorras de calidad del cliente y tiempos de parada permitidos.
La línea principal en este caso es la geometría de los tornillos con tarjetas y fórmulas reales. En el programa geométrico y material, las áreas residuales de reajuste, reflujo y destornillador deben ser comprobadas para retorcer y retorcer; y las áreas residuales de retorcimiento, retoque y destornillado deben ser comprobadas para retorcer y retorcer. La solución final también tendría que ser compatible con el desgaste del cilindro, la unidad, la velocidad física y el proceso de limpieza actual, y no cubriría problemas de cooperación o proceso con un solo material de alto nivel.
El nuevo programa [comparison-valid] propone un mínimo de 12 horas de funcionamiento continuo, con una extracción de 60 módulos para cada fase de estabilización, para registrar la temperatura de la entropía, el tamaño del producto y el consumo único de energía. Se debe agregar una prueba de reabastecimiento planificada a la prueba para examinar los residuos, los puntos negros y el consumo de materiales de limpieza, y mantener tiempo suficiente bajo cargas normales de techo para observar los giros, temperaturas y medir la deriva. Si sólo se comprueba el primero, es fácil perder los riesgos asociados con la deriva del calor, la parada de material, la vuelta de lazo reversal y el desgaste prolongado.
Cuando se forma la espiral [producción estabilizada], se aplican los únicos dibujos asociados numerados por activos, reparaciones, a bordo y desgrabado, y las piezas de repuesto se descargan temprano cuando la tendencia de desgaste está cerca del umbral y no se procesa hasta que la calidad esté fuera de control. El tiempo de almacenamiento, presión trasera, velocidad de tornillo, ruido y masa del producto se registrará de manera uniforme en el turno. Cuando los indicadores anteriores cambian al mismo tiempo, las brechas mecánicas y el estado de las materias primas deben revisarse antes de ajustarse el proceso para evitar el uso de parámetros para compensar la degradación del hardware.
The cost statement [compprehensive cost] cannot simply be a tornillo price, the procurement price should be annualized according to the expected useful life, the cost of the low-price programme should be prevented from being frequently replaced, and the cost of passenger litigation, return of goods and additional overhauls should be classified as loss of quality, and not just as scrap by-pass. Se recomienda que el costo por cada 10.000 artículos elegibles se exporten simultáneamente, el costo por cada 1.000 horas de funcionamiento y el número estimado de meses de retorno. Cuando los nuevos programas reducen los desperdicios, los desperdicios o los cierres repentinos, los insumos iniciales superiores suelen compensarse durante la producción.
El [Closed Ring Management] eventualmente incluirá números de dibujo, materiales de destornillador, tratamiento térmico, dimensiones críticas, tubos portátiles, ventanas de proceso y datos de aceptación en las tarjetas curriculum vitae. Se recomienda que se mantenga un conjunto de datos de referencia antes y después del mantenimiento para determinar las tendencias de desgaste y desgaste, y que se creen mapas de tendencia para los piroclásticos, las brechas de anillos antirreversos y el interior interior de los aviones. Cuando se produzca un cambio significativo en la formulación de materias primas, la relación retrospectiva, la estructura de productos o el nodo objetivo, el límite aplicable entre el esquilado bajo y la preservación de los productos “PVC” debe ser reevaluado en lugar de predeterminarse en la vieja conclusión siendo permanentemente válido.
Título del artículo: Directrices para la selección de una fábrica de plástico para la referencia al final del servicio