
Wie funktioniert eine spezielle Schraube aus PVC Balance niedrige Scherung mit Konservierung?
Release-Zeit:2026-10-02
Für End-of-Pipe-Nachrüstanlagen wird gezeigt, dass die speziellen Schrauben von PVC-Produkten eine geringe Scherung mit Konservierungsstoffen kombinieren, Produkt-, Rohstoff-, Plattform-, Produktions-, Lebenszyklus- und Lebenszyklusdaten kombinieren und die Kosten für Ausschuss, Abschaltung und Lebenszyklus reduzieren.
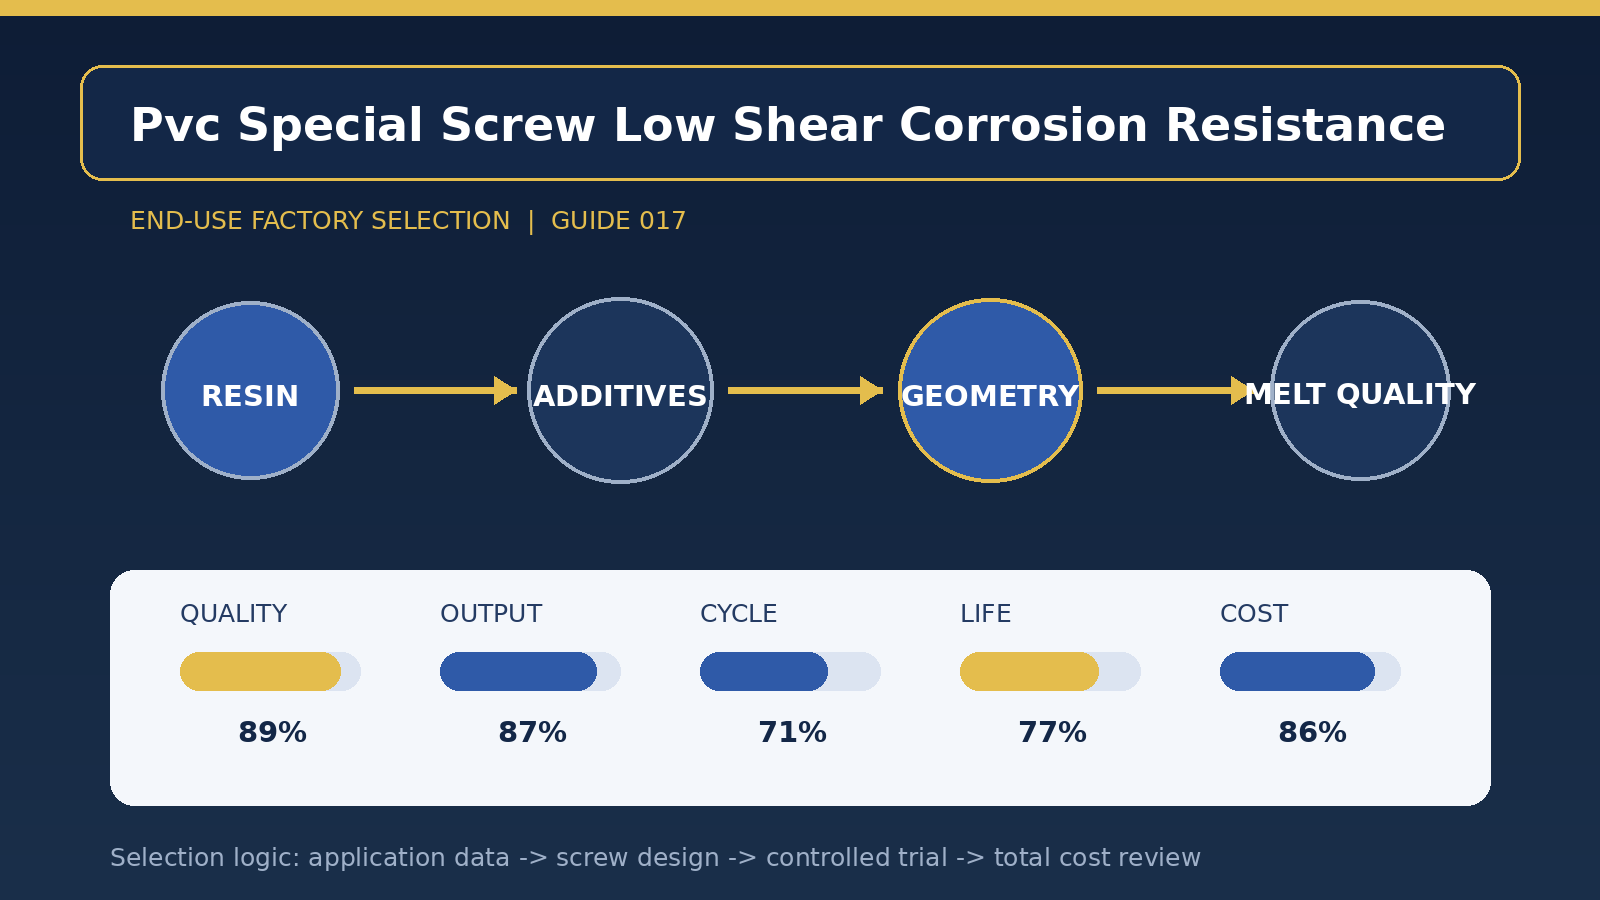
Wie die spezielle Schraube des PVC-Produkts die geringe Scherung mit der Erhaltung der Korruption ausgleicht, ist von der tatsächlichen Produktionsszene der Anlage auszugehen, nicht vom Durchmesser der Schraube oder vom Angebot. Es wird vorgeschlagen, zunächst die Harzviskosität, die thermische Empfindlichkeit, Additive und Rückblicke zu ordnen und dann defekte Fotografien, Produktionszeiten und Parameterkurven dem gleichen Ansatz zuzuordnen. Ziel dieses Schrittes ist es, vergleichbare alte Programm-Benchmarks zu etablieren, damit nachfolgende Schraubwechsel durch Daten unterstützt werden können.
Am einfachsten zu ignorieren ist das Risiko der Verschlechterung von Kunststofffenstern und -materialien. Anlagen sollten variable und nicht variable Bedingungen in der Bedarfstabelle angeben, das Wiederauftreten des Programms reduzieren und Prioritäten setzen, indem sie Kundenbeschwerden verwenden und Paretto intern ausrangieren. Anbieter können rückwirkende Kompromisse zwischen Interoperabilität, Zweckbindung und Kosten eingehen, wenn es klare Werte für Produktgewicht, tägliche Produktion, Kundenqualitätsobergrenzen und zulässige Stoppzeiten gibt.
Die Hauptlinie in diesem Fall ist die Geometrie der Schrauben mit echten Karten und Formeln. Im geometrischen und materiellen Programm sollten die Restflächen für Nachrüstung, Reflowing und Schraubenkopf auf Retorting und Retorting überprüft werden; und die Restflächen für Retorting, Retorte und Schraubenkopf sollten auf Retorting und Retorting überprüft werden. Die endgültige Lösung müsste auch mit dem Verschleiß des Zylinders, dem Antrieb, der physikalischen Geschwindigkeit und dem aktuellen Reinigungsprozess kompatibel sein und würde die Zusammenarbeit oder Prozessprobleme mit einem einzigen hochwertigen Material nicht verdecken.
Das neue [vergleichsgültige] Programm sieht mindestens 12 Stunden Dauerbetrieb mit einer 60-Modul-Extraktion für jede Stabilisierungsphase vor, um die Temperatur der Entropie, die Größe des Produkts und den einzelnen Energieverbrauch zu erfassen. Eine geplante Betankungsprüfung sollte der Prüfung hinzugefügt werden, um Rückstände, schwarze Flecken und den Verbrauch des Reinigungsmaterials zu untersuchen und unter normalen Deckenlasten genügend Zeit für die Beobachtung von Verdrehungen, Temperaturen und die Messung der Drift aufrechtzuerhalten. Wenn nur die erste überprüft wird, ist es leicht, die Risiken zu verpassen, die mit Wärmedriften, Materialstillstand, Umkehrschleifenrückführung und längerem Verschleiß verbunden sind.
Wenn die [stabilisierte Produktions-] Spirale geformt wird, werden die einzigen Asset-nummerierten zugehörigen Zeichnungen, Reparaturen, On-Boarding und De-Recording angewendet, und Ersatzteile werden früh entladen, wenn der Verschleißtrend nahe am Schwellenwert liegt und nicht verarbeitet, bis die Qualität außer Kontrolle ist. Die Lagerungszeit, der Gegendruck, die Schraubengeschwindigkeit, das Geräusch und die Masse des Produkts sind in der Schicht einheitlich aufzuzeichnen. Wenn sich die oben genannten Indikatoren gleichzeitig ändern, sollten die mechanischen Lücken und der Zustand der Rohstoffe überprüft werden, bevor der Prozess angepasst wird, um die Verwendung von Parametern zum Ausgleich des Hardware-Abbaus zu vermeiden.
Die Kostenrechnung kann nicht einfach ein Schraubpreis sein, der Beschaffungspreis sollte entsprechend der erwarteten Nutzungsdauer auf Jahresbasis berechnet werden, die Kosten des Niedrigpreisprogramms sollten nicht häufig ersetzt werden, und die Kosten für Passagierstreitigkeiten, Rückgabe von Waren und zusätzliche Überholungen sollten als Qualitätsverlust und nicht nur als Schrottumgehung eingestuft werden. Es wird empfohlen, die Kosten pro 10.000 förderfähige Artikel gleichzeitig, die Kosten pro 1.000 Betriebsstunden und die geschätzte Anzahl der Rückgabemonate zu exportieren. Wenn neue Programme Abfall, Tanken oder plötzliche Abschaltungen reduzieren, werden höhere Anfangsleistungen oft während der Produktion ausgeglichen.
Das [Closed Ring Management] wird schließlich Zeichnungsnummern, Schraubendrehermaterialien, Wärmebehandlung, kritische Abmessungen, tragbare Röhren, Prozessfenster und Akzeptanzdaten in den Lebenslaufkarten enthalten. Es wird empfohlen, vor und nach der Wartung einen Referenzdatensatz zur Bestimmung von Verschleißtrends aufrechtzuerhalten und Trendkarten für Pyroklastik, Anti-Reverse-Ringlücken und das Innere von Luftfahrzeugen zu erstellen. Bei einer signifikanten Änderung der Ausgangsstoffformulierung, des retrospektiven Verhältnisses, der Produktstruktur oder des Zielknotens sollte die anwendbare Grenze zwischen geringer Scherung und Konservierung von ‚PVC‘-Produkten neu bewertet werden und nicht auf der Grundlage einer dauerhaft gültigen alten Schlussfolgerung standardisiert werden.
Titel des Artikels: Richtlinien für die Auswahl einer Kunststofffabrik für die End-of-Service-Referenz