
Cómo retener la experiencia de selección de tornillos cuando los productos son desviados o convertidos
tiempo de liberación:2026-10-02
Para las plantas de reequipamiento de punta de gota, para explicar cómo conservar la experiencia de selección de tornillos al reelaborar o reelaborar un producto, combinando productos, materia prima, plataforma, producción, ciclo de vida y datos de ciclo de vida para reducir los costos de desperdicio, cierre y ciclo de vida.
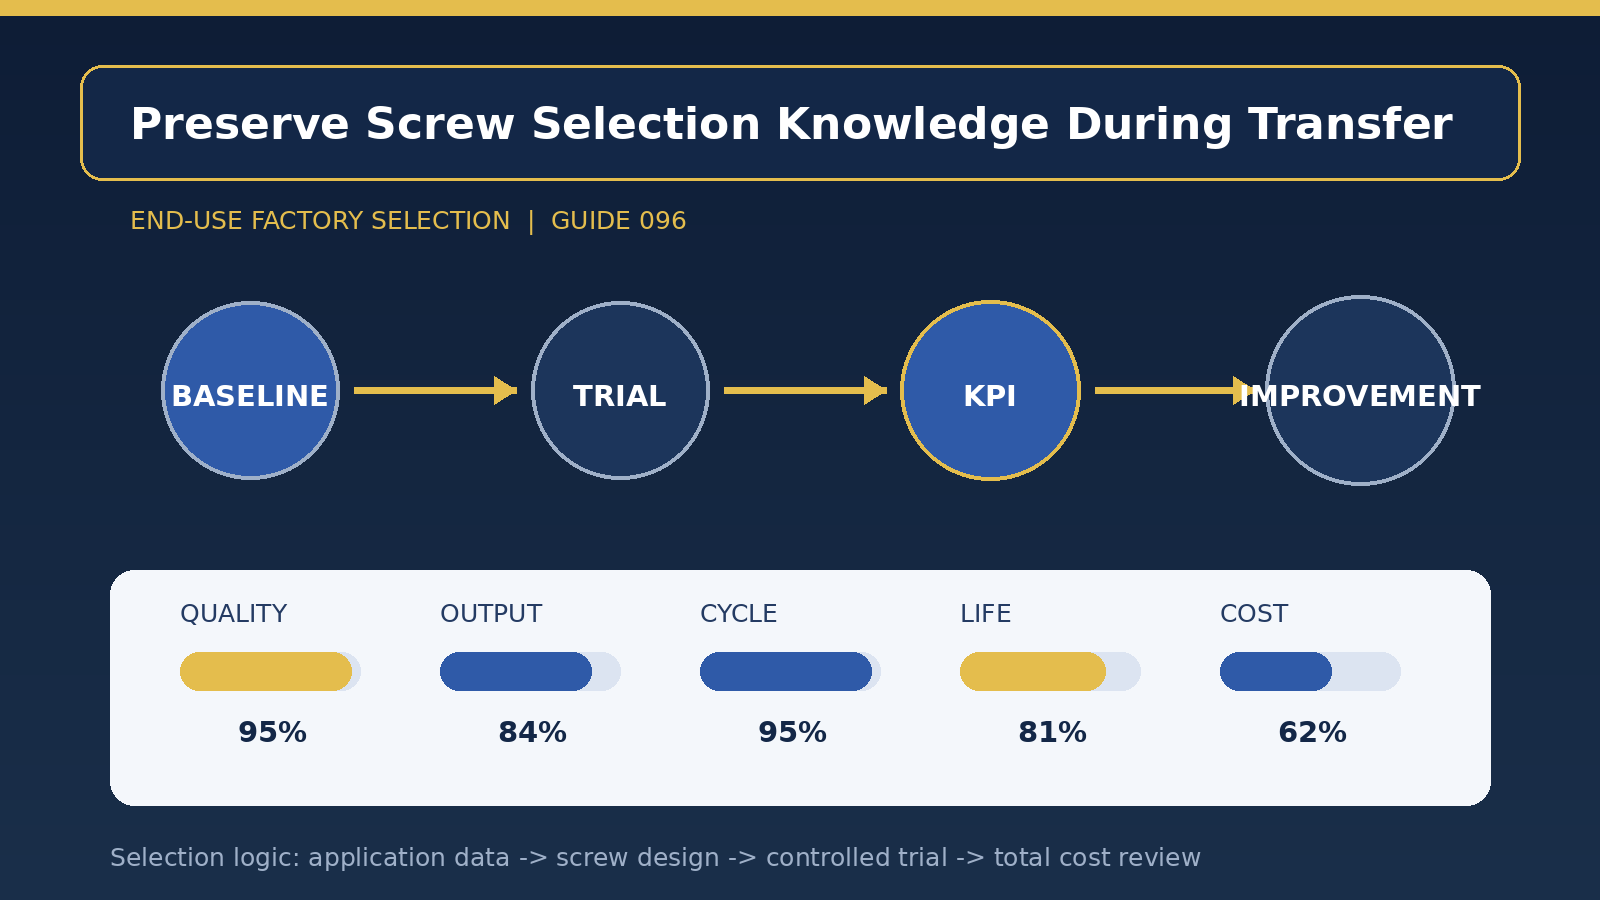
[Definición de escena] Cómo retener la experiencia de selección de tornillos cuando se redirecciona o replanta un producto se basa en la escena de producción real de la planta y no puede basarse únicamente en el diámetro o precio del tornillo. Se recomienda que los datos de referencia, las pruebas de control, las capacidades de proceso y los curriculum vitae se collen primero y luego se observen a una sola, horaria y tres escalas por 10.000 artículos. El objetivo de esta medida es establecer parámetros de referencia comparables de los programas antiguos para que los cambios posteriores en los tornillos puedan contar con el apoyo de los datos.
Lo más fácilmente pasado por alto del tema es la coherencia entre las mejoras a corto plazo y la estabilidad a largo plazo. Las plantas deben atar la vida planificada a las horas de operación, el tipo de material y la frecuencia de mantenimiento, y colocar líneas rojas de calidad y cargas de equipo al mismo tiempo para productos clave. Los proveedores pueden hacer cambios retroactivos entre interoperabilidad, asignación y coste cuando hay valores claros para el peso del producto, producción diaria, gorras de calidad del cliente y tiempos de parada permitidos.
La línea principal del caso [centro de diseño] es determinar si estereotipo y reproducirse utilizando datos reversibles. En los programas de geometría y materiales, la estructura de anillos inversos y la brecha de flujo trasero deben evaluarse sobre la base de las fluctuaciones materiales y la presión de inyección; y las zonas residuales en ángulo muerto, flujo inverso y cabeza de tornillo deben revisarse para el color y el reabastecimiento. La solución final también tendría que ser compatible con el desgaste del cilindro, la unidad, la velocidad física y el proceso de limpieza actual, y no cubriría problemas de cooperación o proceso con un solo material de alto nivel.
El nuevo programa [comparison-valid] propone un mínimo de 48 horas de funcionamiento continuo, con una extracción de 100 grados para cada fase de estabilización, y registra la carga de tornillo, la estabilidad de la presión trasera y la producción diaria. La prueba debe realizarse en una agrupación de modelos, muestras de estabilización y de larga duración para facilitar la comparación, con sólo un factor que se cambiará en cada momento y una fase de ejecución vacía para restaurar las condiciones de referencia. Si sólo se comprueba el primero, es fácil perder los riesgos asociados con la deriva del calor, la parada de material, la vuelta de lazo reversal y el desgaste prolongado.
Cuando se configura la espiral [producción estabilizada], deben crearse mapas de tendencia para el diámetro de la ciruela, la brecha de anillo inversa y el interior del cilindro, y las piezas de repuesto deben ser descargadas temprano cuando la tendencia de desgaste está cerca del umbral y no ser procesadas hasta que la calidad esté fuera de control. El tiempo de almacenamiento, presión trasera, velocidad de tornillo, ruido y masa del producto se registrará de manera uniforme en el turno. Cuando los indicadores anteriores cambian al mismo tiempo, las brechas mecánicas y el estado de las materias primas deben revisarse antes de ajustarse el proceso para evitar el uso de parámetros para compensar la degradación del hardware.
La tabla de costos [comprehensivo costo] no debe ser un solo precio espiral, sino que debe establecer tres escenarios de ciclo de vida que sean optimistas, referentes y conservadores, a fin de evitar que una sola hipótesis aumente el rendimiento de la inversión, y establecer un umbral mínimo de producción para un tornillo dedicado, re-comparable cuando la producción es insuficiente. Se recomienda que el costo por cada 10.000 artículos elegibles se exporten simultáneamente, el costo por cada 1.000 horas de funcionamiento y el número estimado de meses de retorno. Cuando los nuevos programas reducen los desperdicios, los desperdicios o los cierres repentinos, los insumos iniciales superiores suelen compensarse durante la producción.
El [Closed Ring Management] eventualmente incluirá números de dibujo, materiales de destornillador, tratamiento térmico, dimensiones críticas, tubos portátiles, ventanas de proceso y datos de aceptación en las tarjetas curriculum vitae. Se recomienda que se sigan tres turnos consecutivos para evitar el uso de modelos monotemporales para representar el estado de producción masiva, y que se ponga en marcha un sistema de separación alienígena metálica e inhalación magnética, así como un examen post-normal del daño de la ciruela. Cuando hay un cambio significativo en la formulación de materias primas, la relación retrospectiva, la estructura de productos o el nodo objetivo, el límite aplicable de “cómo retener la experiencia de selección de tornillos cuando el producto se desvíe o se convierta” debe ser reevaluado, en lugar de predeterminar la vieja conclusión siendo válida permanentemente.
Título del artículo: Guía para la selección de una fábrica de plástico al final validación de datos y mejora continua