
Scramble Auswahl von Flammschutzmitteln Fall: Reduzieren Zersetzung und Korrosion
Release-Zeit:2026-10-02
Sprechen Sie für Nachrüstungsanlagen am Ende des Rohrs über die Schraubenauswahl von flammhemmenden Elektrogehäusen: reduzieren Sie Zersetzung und Korrosion, kombinieren Sie Produkt-, Rohstoff-, Plattform-, Produktions-, Lebenszyklus- und Lebensdauerdaten und reduzieren Sie Abfall-, Abschaltungs- und Lebenszykluskosten.
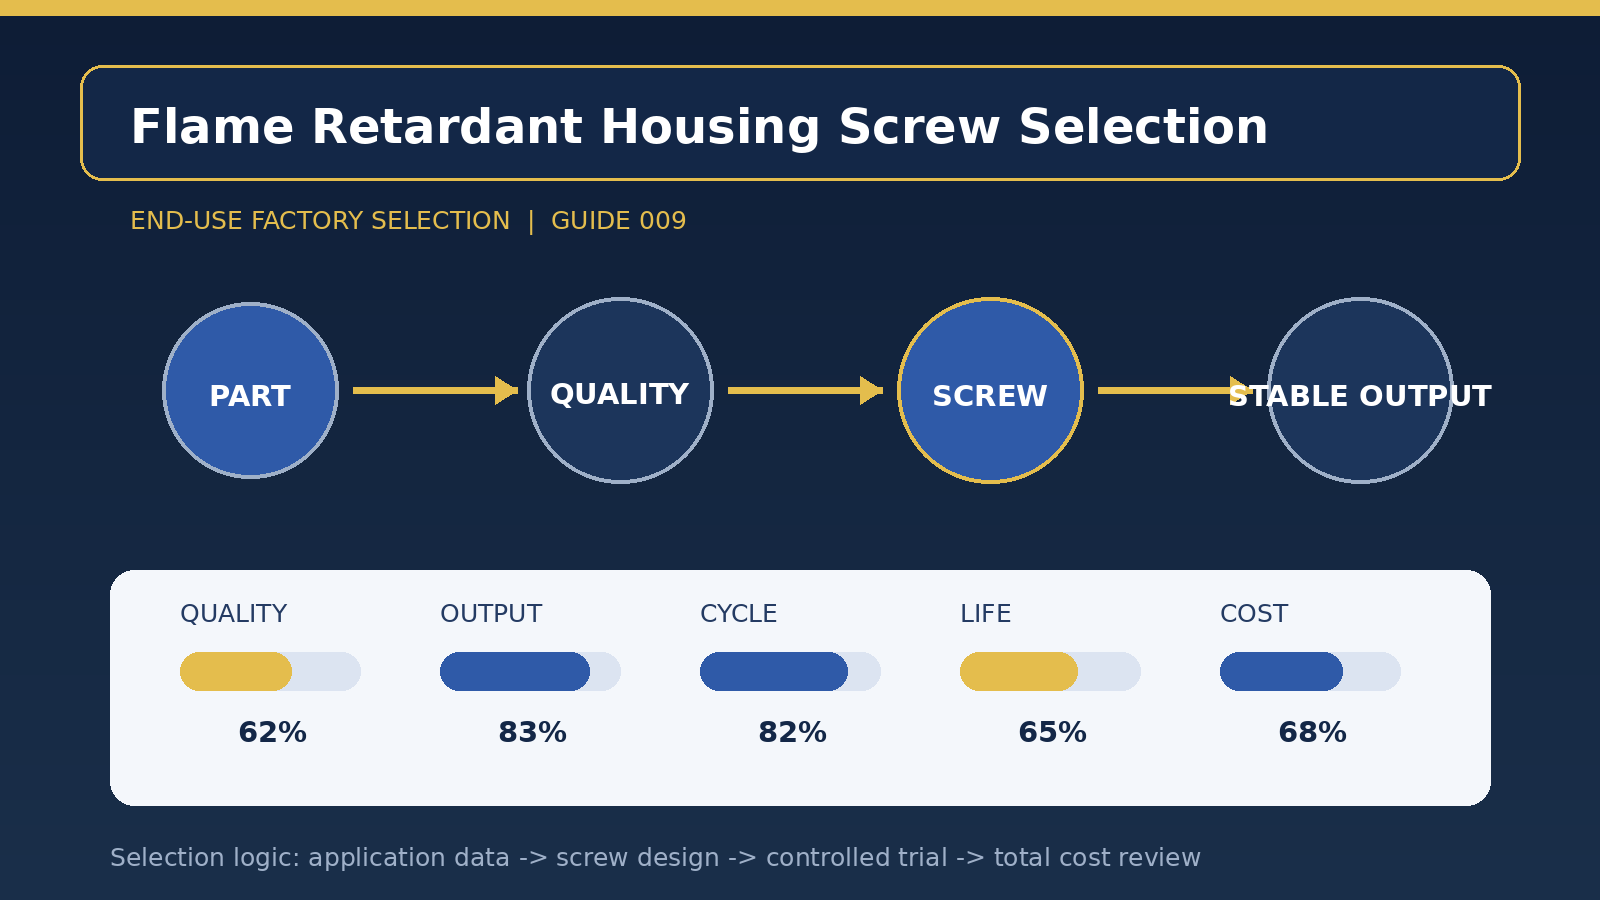
[Szenendefinition] Spoil-Auswahl für flammhemmende Elektrogehäuse: Die Reduzierung von Zersetzung und Korrosion basiert auf der tatsächlichen Produktionsszene der Anlage und kann nicht allein auf dem Durchmesser der Schraube oder dem angegebenen Preis basieren. Es wird empfohlen, zuerst die Produktstruktur, das Aussehen und die Größenunterschiede zu organisieren und dann Benchmarks für jede der drei Phasen Start-up, stabile Produktion und Betankung festzulegen. Ziel dieses Schrittes ist es, vergleichbare alte Programm-Benchmarks zu etablieren, damit nachfolgende Schraubwechsel durch Daten unterstützt werden können.
Die bequemste Sache zu ignorieren ist die Stabilität der Entropie und die Wiederholung von Injektionen. Anlagen sollten die verbleibende Plastifizierungskapazität auf der Grundlage von Auftragsspitzen und nicht der durchschnittlichen Jahresproduktion untersuchen und variable und nicht variable Bedingungen in der Bedarfstabelle angeben, um die Programmwiederholung zu reduzieren. Anbieter können rückwirkende Kompromisse zwischen Interoperabilität, Zweckbindung und Kosten eingehen, wenn es klare Werte für Produktgewicht, tägliche Produktion, Kundenqualitätsobergrenzen und zulässige Stoppzeiten gibt.
[Design Focus] Die Hauptlinie in diesem Fall ist die Umwandlung des CTQ-Produkts in einen Schraubendreher. In geometrischen und materiellen Programmen sollten Schraubendurchmesser, effektive Reiseroute und einmodulige Mengen zusammen kalibriert werden, um einen langen Aufenthalt zu verhindern; und der innere und abgenutzte Zustand der Zylinder sollte in den Spalt integriert werden, um zu vermeiden, dass neue Schrauben von alten Zylindern gezogen werden. Die endgültige Lösung müsste auch mit dem Verschleiß des Zylinders, dem Antrieb, der physikalischen Geschwindigkeit und dem aktuellen Reinigungsprozess kompatibel sein und würde die Zusammenarbeit oder Prozessprobleme mit einem einzigen hochwertigen Material nicht verdecken.
Das neue [Vergleichsvalidierungs-]Programm sieht vor, mindestens 24 aufeinanderfolgende Stunden lang zu arbeiten, wobei für jede Stabilisierungsphase eine 30-Phasen-Extraktion durchgeführt wird, in der die Wiederbeschaffungszeit, die Menge des überschüssigen Abfalls und die erste förderfähige Zeit aufgezeichnet werden. Die Tests sollten in Gruppen von Proben durchgeführt werden, die leicht zu vergleichen sein sollten, nachdem sie über einen langen Zeitraum stabilisiert und betrieben wurden, und sollten durch Produktion, Qualität und Ausrüstung mitunterzeichnet werden, damit keine einzelne Abteilung unabhängig voneinander geformt werden kann. Wenn nur die erste überprüft wird, ist es leicht, die Risiken zu verpassen, die mit Wärmedriften, Materialstillstand, Umkehrschleifenrückführung und längerem Verschleiß verbunden sind.
Sobald die [stabilisierte Produktions-] Spirale geformt ist, sollte ein metallisches Isomerentrennungs- und magnetisches Inhalationssystem eingerichtet werden, und Pflaumenschäden nach der Genauigkeit sollten überprüft werden, und Schraubenkopfkomponenten oder Ersatzteile sollten für wichtige Plattformen vorbereitet werden, und die Verfügbarkeit sollte regelmäßig überprüft werden. Die Lagerungszeit, der Gegendruck, die Schraubengeschwindigkeit, das Geräusch und die Masse des Produkts sind in der Schicht einheitlich aufzuzeichnen. Wenn sich die oben genannten Indikatoren gleichzeitig ändern, sollten die mechanischen Lücken und der Zustand der Rohstoffe überprüft werden, bevor der Prozess angepasst wird, um die Verwendung von Parametern zum Ausgleich des Hardware-Abbaus zu vermeiden.
Die Kostenaufstellung [der Gesamtkosten] könnte nicht einfach ein Schraubenpreis sein, und der Beschaffungspreis sollte auf der Grundlage der erwarteten Nutzungsdauer annualisiert werden, um den häufigen Austausch von kostengünstigen Programmen zu höheren Kosten zu verhindern und die Kosten für Lagerhaltung, Wartung und Rostschutz für die Stützschrauben im Vergleich zu den Kosten für die Notlieferung zu berechnen. Es wird empfohlen, die Kosten pro 10.000 förderfähige Artikel gleichzeitig, die Kosten pro 1.000 Betriebsstunden und die geschätzte Anzahl der Rückgabemonate zu exportieren. Wenn neue Programme Abfall, Tanken oder plötzliche Abschaltungen reduzieren, werden höhere Anfangsleistungen oft während der Produktion ausgeglichen.
Das [Closed Ring Management] wird schließlich Zeichnungsnummern, Schraubendrehermaterialien, Wärmebehandlung, kritische Abmessungen, tragbare Röhren, Prozessfenster und Akzeptanzdaten in den Lebenslaufkarten enthalten. Es wird vorgeschlagen, fehlerhafte Fotografien, Produktionszeiten und Parameterkurven mit dem gleichen Batch zu verknüpfen, während ein System aus Metallheterogenitätstrennung und magnetischer Isolationsabschirmung eingerichtet wird und der Pflaumenschaden nach der Anomalie überprüft wird. Wenn es eine signifikante Änderung in der Zusammensetzung des Einsatzmaterials, des Einsatzverhältnisses, der Produktstruktur oder des Zielknotens gibt, sollte die anwendbare Grenze der „Auswahl der Elektroschalenschraube zur Verringerung der Zersetzung und Korrosion neu bewertet werden, anstatt standardmäßig festzulegen, dass die alte Schlussfolgerung dauerhaft gültig ist.
Titel des Artikels: Ein Leitfaden zur Auswahl einer Kunststofffabrik am Ende