
塑化能力与注塑周期怎样实现平衡
塑化应在冷却时间内稳定完成,同时保留足够余量应对批次和环境变化。从材料机理、塑化参数、风险诊断与验证方法说明塑化能力与注塑周期怎样实现平衡,帮助注塑工厂稳定质量并降低废品和设备损耗。
解析通用塑料、工程塑料、玻纤、阻燃和腐蚀性材料的塑化特性与螺杆匹配。
塑化应在冷却时间内稳定完成,同时保留足够余量应对批次和环境变化。从材料机理、塑化参数、风险诊断与验证方法说明塑化能力与注塑周期怎样实现平衡,帮助注塑工厂稳定质量并降低废品和设备损耗。
停留时间取决于料筒有效容量、单模用料、塑化节拍和回流,并非简单等于周期。从材料机理、塑化参数、风险诊断与验证方法说明怎样计算和控制材料在料筒中的停留时间,帮助注塑工厂稳定质量并降低废品和设备损耗。
喷嘴连接料筒与模具,其温度影响前端熔体黏度、流涎、拉丝和冷料。从材料机理、塑化参数、风险诊断与验证方法说明喷嘴温度过高或过低会出现什么问题,帮助注塑工厂稳定质量并降低废品和设备损耗。
各温区需要配合进料、压缩和计量过程,设定值不等于材料实际温度。从材料机理、塑化参数、风险诊断与验证方法说明料筒温度应该按材料熔融过程怎样设定,帮助注塑工厂稳定质量并降低废品和设备损耗。
相同转速下大直径螺杆表面线速度更高,材料受到的剪切与发热也更强。从材料机理、塑化参数、风险诊断与验证方法说明螺杆转速与表面线速度为什么要一起看,帮助注塑工厂稳定质量并降低废品和设备损耗。
适当背压可提高熔体压实、排气和颜色分散,同时增加剪切功与计量时间。从材料机理、塑化参数、风险诊断与验证方法说明背压怎样影响塑料的混合与温升,帮助注塑工厂稳定质量并降低废品和设备损耗。
MFI是规定温度和载荷下的单点流动指标,不能完整代表实际剪切范围和熔体弹性。从材料机理、塑化参数、风险诊断与验证方法说明熔体指数MFI能否直接代表注塑流动性,帮助注塑工厂稳定质量并降低废品和设备损耗。
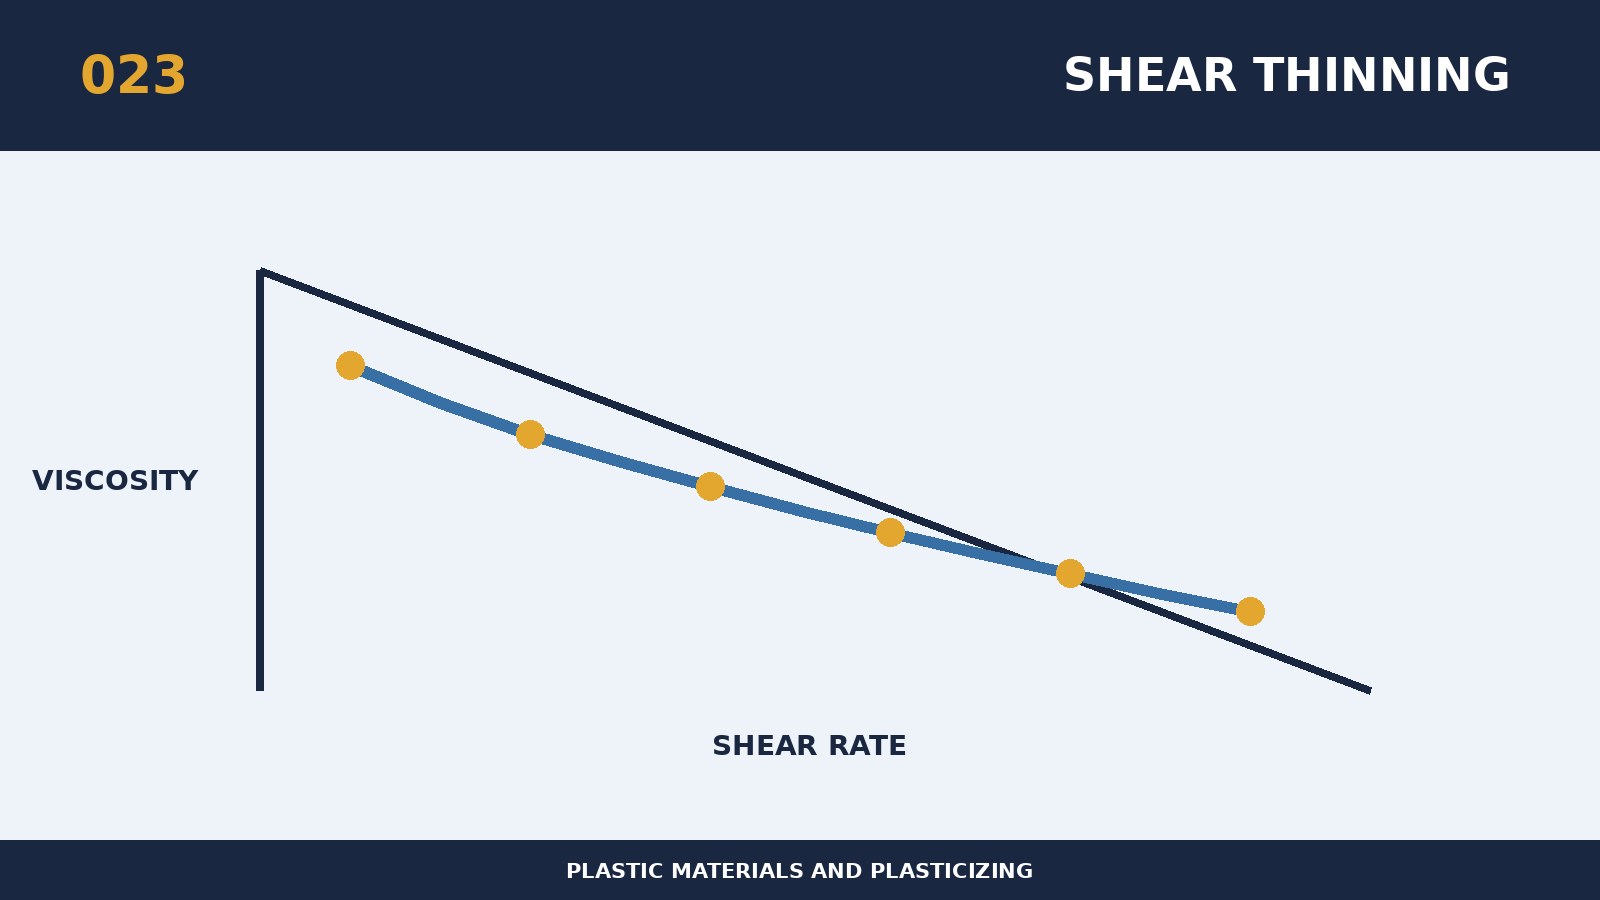
多数热塑性塑料随剪切速率升高而表观黏度下降,有利于充满薄壁和复杂流道。从材料机理、塑化参数、风险诊断与验证方法说明剪切变稀为什么有利于注塑充模,帮助注塑工厂稳定质量并降低废品和设备损耗。
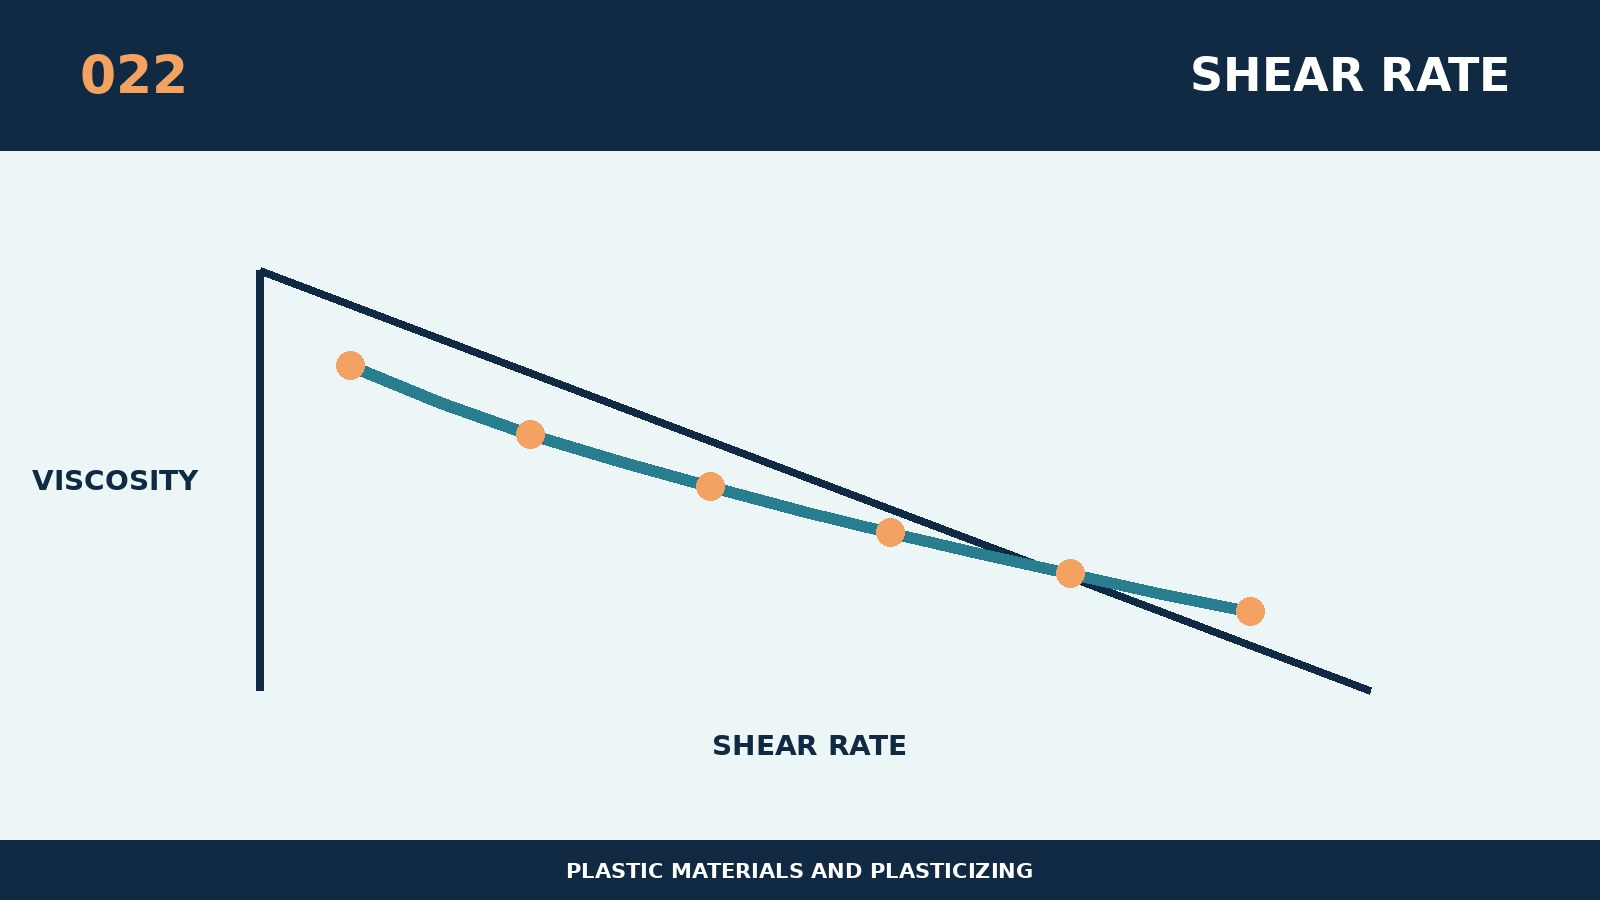
聚合物在螺槽、喷嘴和浇口中的剪切速率不同,局部黏度和温升也不同。从材料机理、塑化参数、风险诊断与验证方法说明剪切速率如何改变塑料流动行为,帮助注塑工厂稳定质量并降低废品和设备损耗。
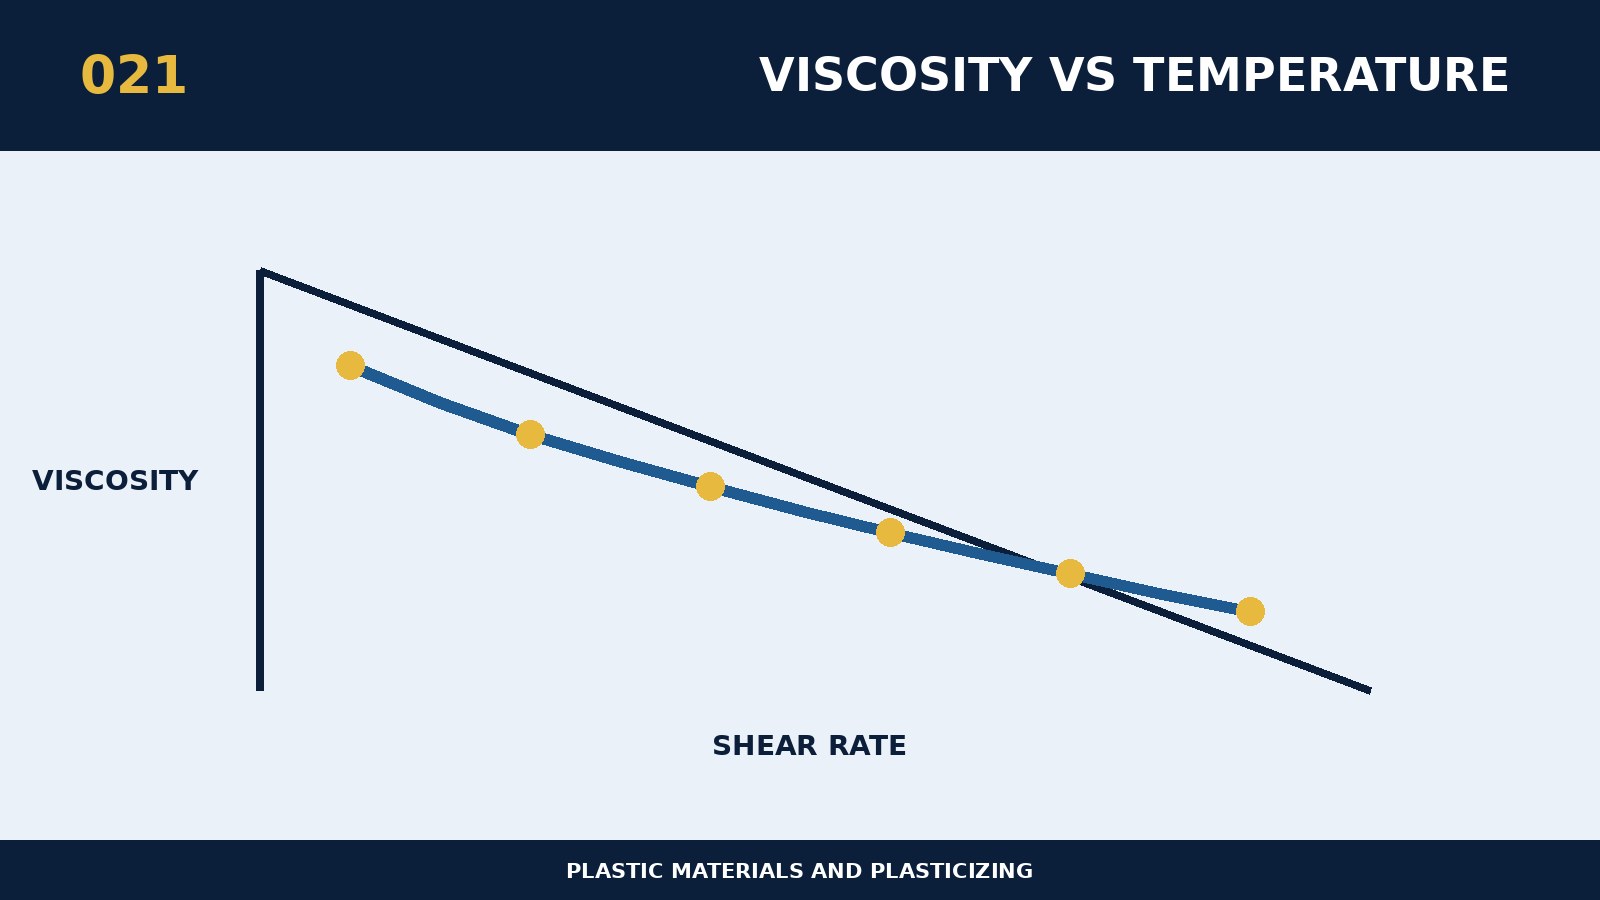
升温通常降低熔体黏度,但过度升温会延长冷却并增加降解风险。从材料机理、塑化参数、风险诊断与验证方法说明熔体黏度与加工温度应该怎样平衡,帮助注塑工厂稳定质量并降低废品和设备损耗。
根据树脂材料、填充比例、设备型号和制品要求,选择更适合的螺杆与料筒方案。