
螺杆尾部花键与连接尺寸怎样避免下单错误
面向配件经销商,说明花键齿数、模数、尾柄长度、键槽和螺纹的核对方法,分析一个尺寸错误就会导致整支螺杆无法安装的风险,并给出图纸、照片、量具数据三重确认及首件装配通过率的验证建议。
帮助注塑机厂商和销售商按机型、锁模力、注射量及客户材料配置合适的螺杆料筒。
面向配件经销商,说明花键齿数、模数、尾柄长度、键槽和螺纹的核对方法,分析一个尺寸错误就会导致整支螺杆无法安装的风险,并给出图纸、照片、量具数据三重确认及首件装配通过率的验证建议。
面向配件销售与维修商,说明外径、料筒内径、回流量和材料磨蚀性的核对方法,分析仅看表面颜色无法判断有效塑化能力的风险,并给出分段测量并结合产量下降判断及间隙趋势、塑化时间和能耗的验证建议。
面向高速机制造商,说明流道转折、压降、强度和止逆响应的核对方法,分析流通面积不足会限制速度并产生局部过热的风险,并给出优化螺杆头、介子与推力环的流道及压降、峰值速度和部件寿命的验证建议。
面向注塑机厂商售后,说明密封速度、流通面积、磨损和材料填料的核对方法,分析回流会造成保压不足并被误判为工艺问题的风险,并给出按材料和速度选择止逆结构与间隙及止逆响应、缓冲和制品重量Cpk的验证建议。
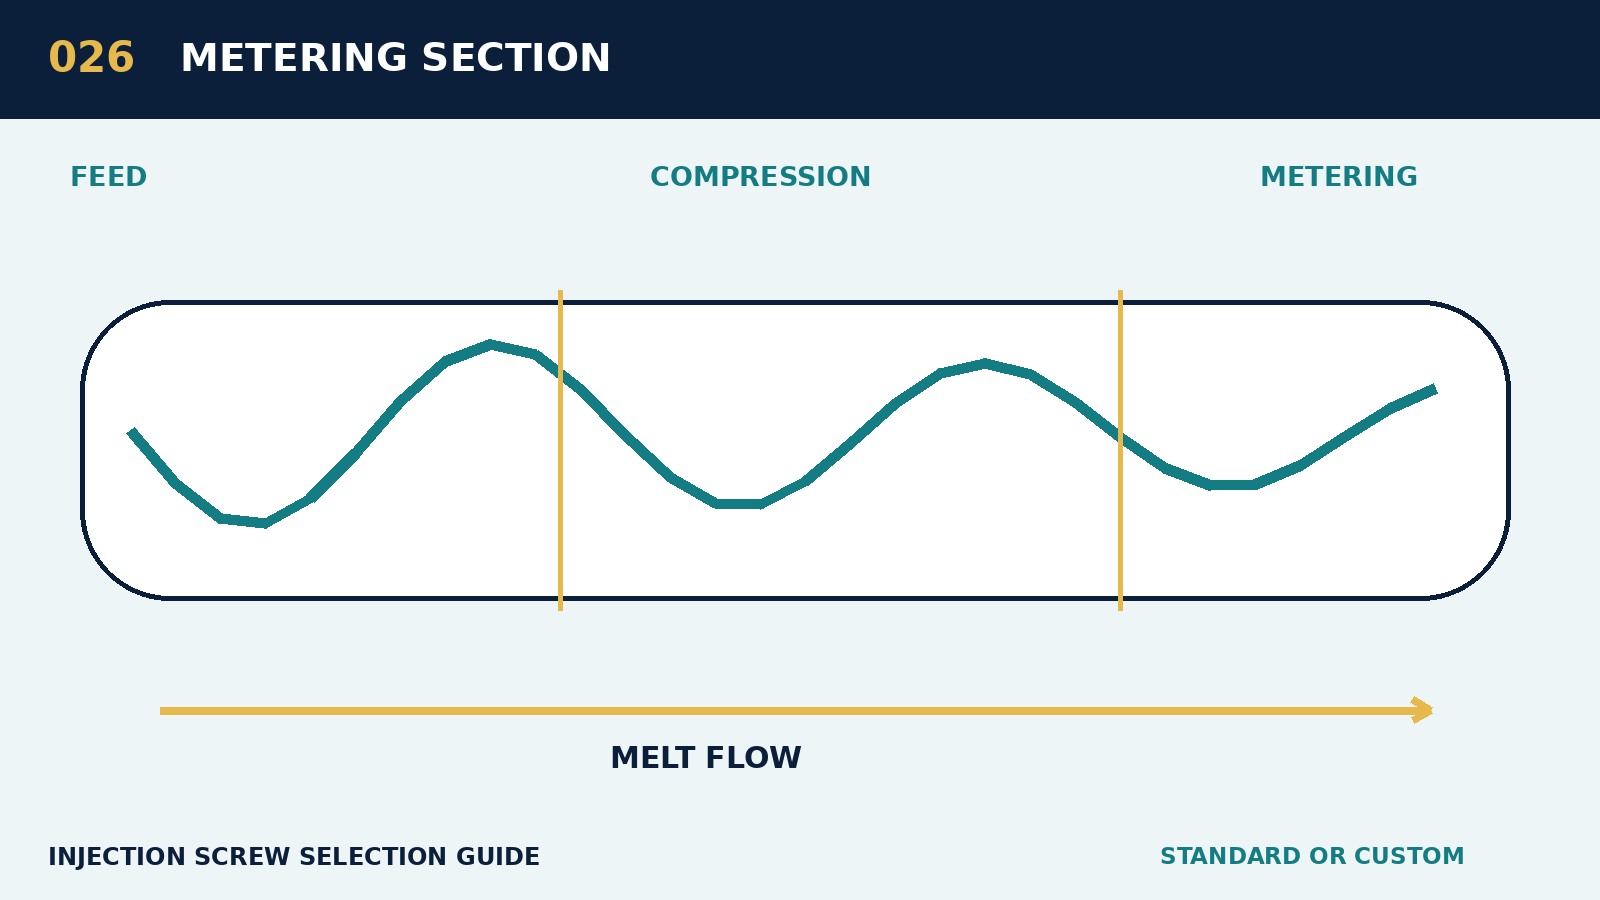
面向螺杆技术销售,说明计量槽深、回流、混炼与压力建立的核对方法,分析计量段不匹配会造成温差和计量波动的风险,并给出在输出能力与低剪切之间优化槽深及熔体温差与计量重复性的验证建议。
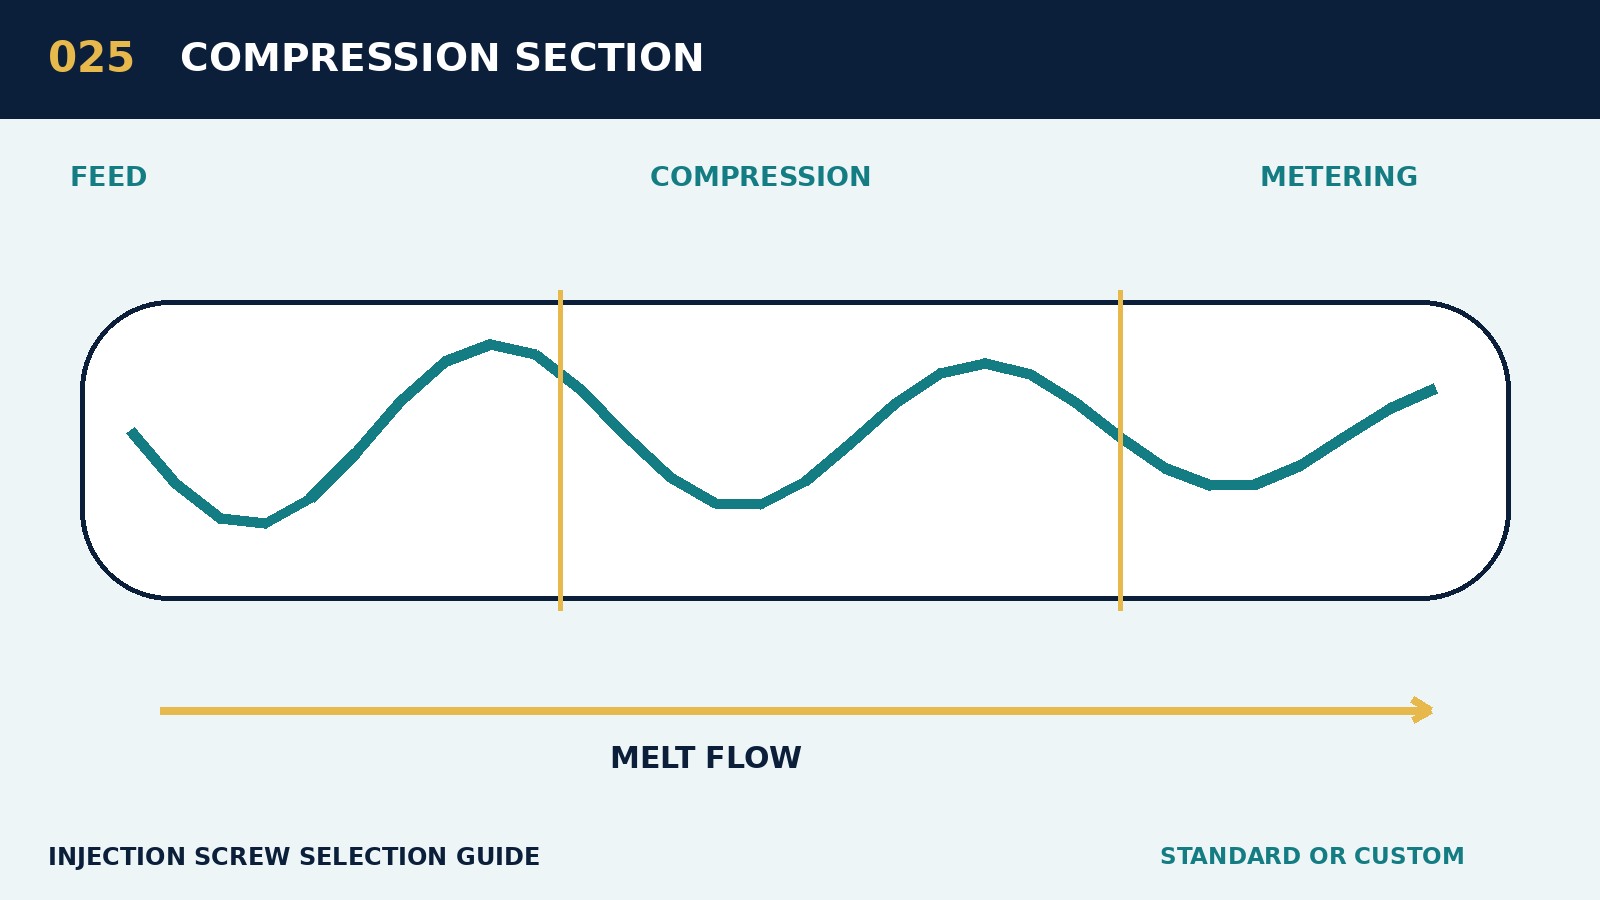
面向注塑机研发与销售团队,说明熔融速率、气体排出、剪切峰值和材料敏感性的核对方法,分析压缩突变会过热,过缓则设备长度利用不足的风险,并给出按材料熔融行为分配压缩段长度及料温曲线、黑点和未熔物的验证建议。
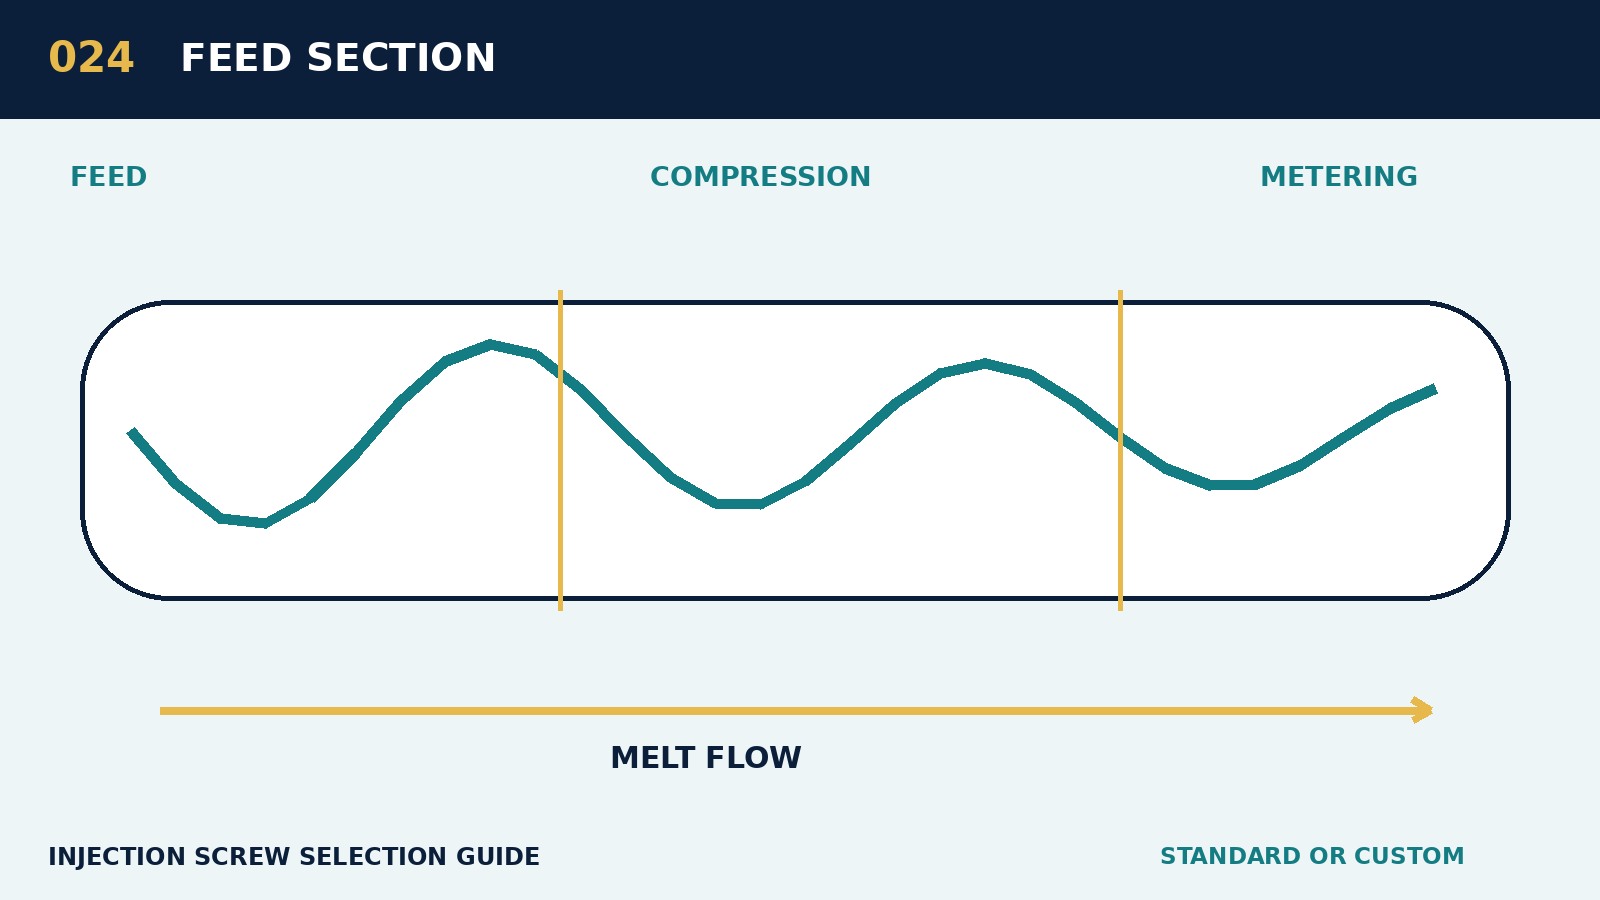
面向螺杆供应商,说明粒径、堆积密度、摩擦和料斗口冷却的核对方法,分析输送不稳会出现架桥、打滑和计量时间波动的风险,并给出匹配槽深、螺距与表面状态及进料稳定性与计量时间的验证建议。
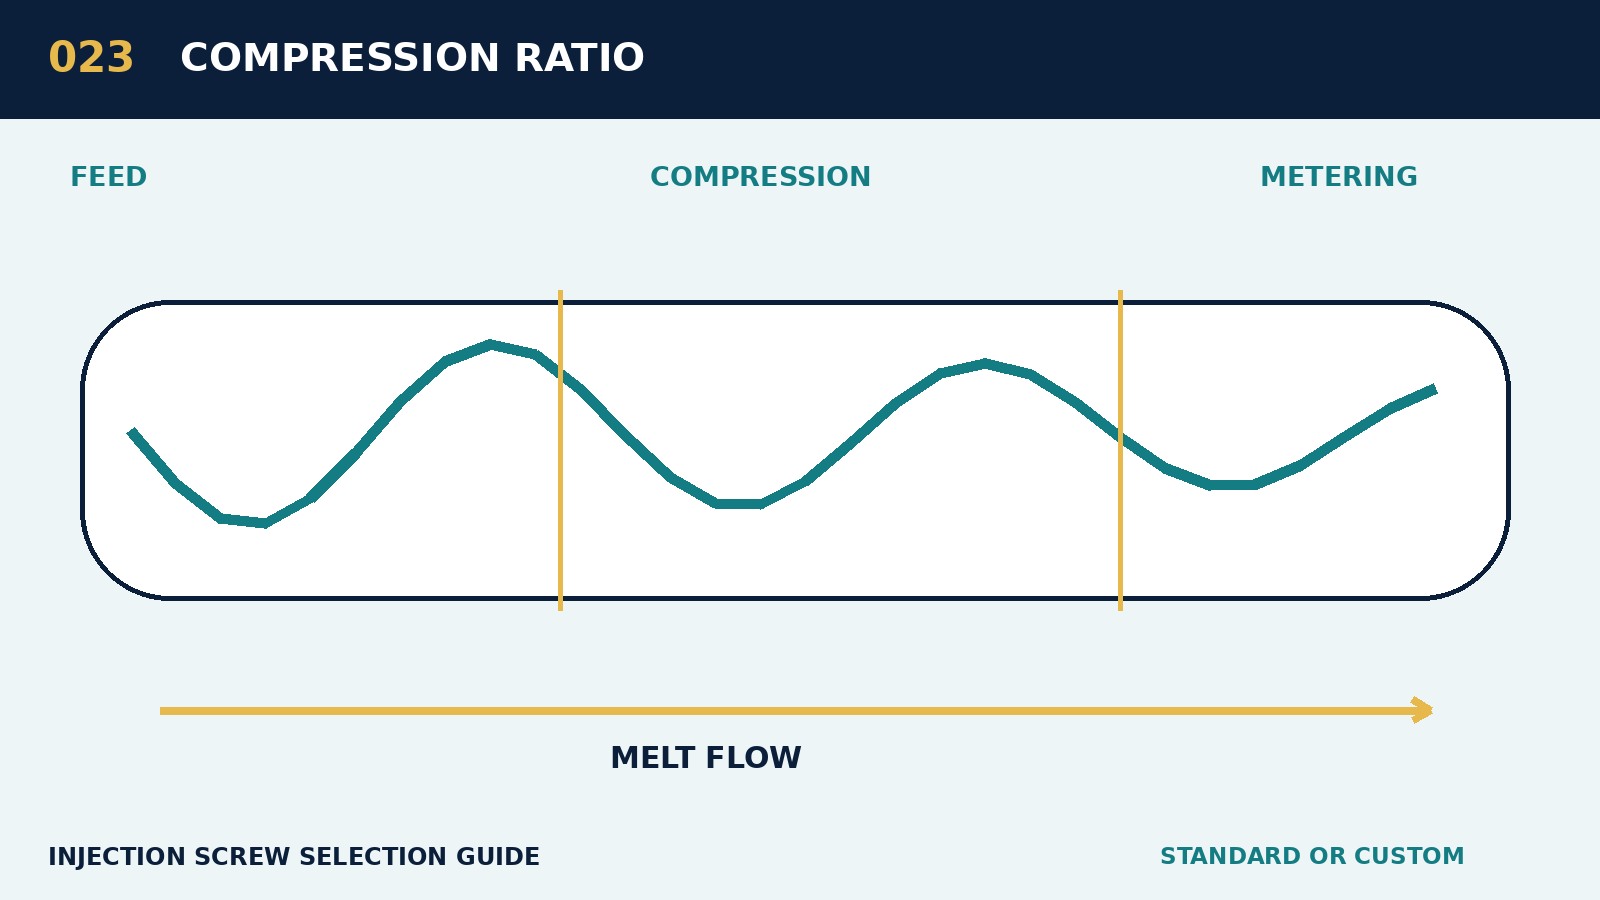
面向应用工程师,说明材料体积变化、排气、剪切与制品质量的核对方法,分析压缩过高导致过热,过低则熔融不充分的风险,并给出以原料特性为主并用产品要求修正及未熔粒、料温和扭矩稳定性的验证建议。
面向注塑单元设计团队,说明固体输送、熔融长度、混炼和整机空间的核对方法,分析盲目增加长径比会增加停留和制造成本的风险,并给出按材料塑化难度选择有效工作长度及熔融均匀性、料温差和扭矩的验证建议。
面向注塑机厂商,说明截面积改变容量、注射压力与塑化表面积的核对方法,分析只追求大射胶量可能牺牲压力和计量精度的风险,并给出用产品重量与材料黏度共同锁定直径及射胶利用率、压力余量与塑化时间的验证建议。
根据树脂材料、填充比例、设备型号和制品要求,选择更适合的螺杆与料筒方案。