
Spekulation einer Schraube für ein feines Getriebe: größere Konsistenz der Größe
Release-Zeit:2026-10-02
Bei End-of-pipe-Aggregationsanlagen ist der Schraubentyp einer Feinradaggregation zu zerlegen: Größenkonsistenz verbessern, Produkt-, Rohstoff-, Plattform-, Produktions-, Lebenszyklus- und Lebenszyklusdaten integrieren und Abfall-, Abschaltungs- und Lebenszykluskosten senken.
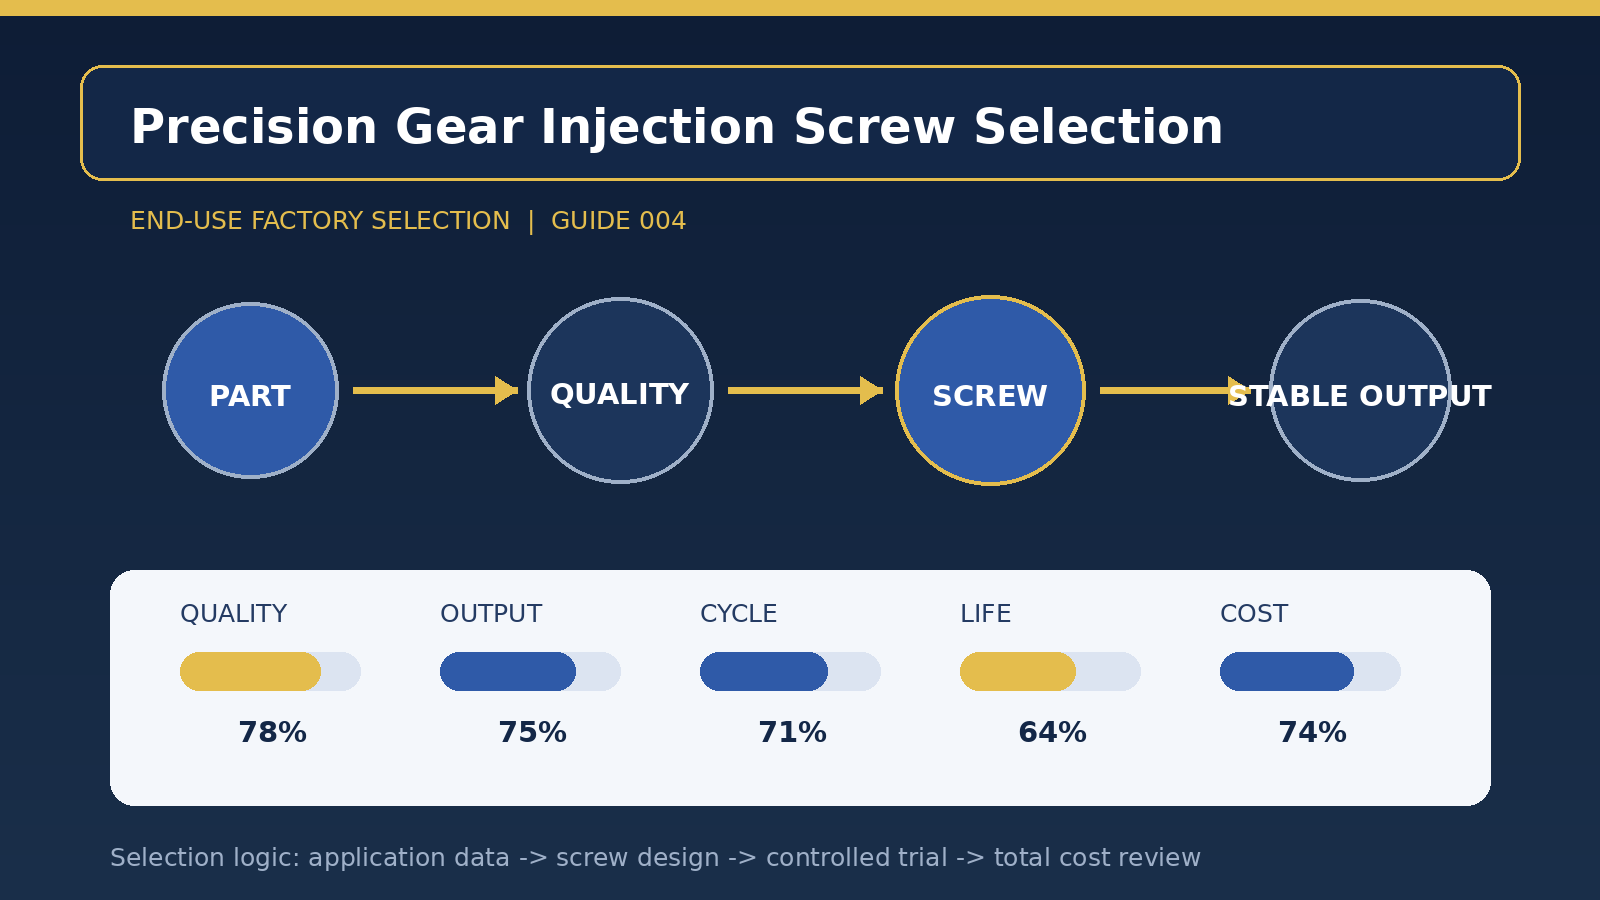
"Szenendefinition" eines Schraubendrehers für eine Feinzahnradrückblick: Erhöhte Größenkonsistenz basiert auf der tatsächlichen Produktionsszene der Anlage und kann nicht allein auf dem Durchmesser oder dem Preis der Schraube basieren. Es wird empfohlen, die Produktstruktur, das Aussehen und die Größe zuerst zu organisieren und Frühwarngrenzwerte für die Thermozonen und die Fahrerlast der Zylinder festzulegen, anstatt nur Durchschnittswerte. Ziel dieses Schrittes ist es, vergleichbare alte Programm-Benchmarks zu etablieren, damit nachfolgende Schraubwechsel durch Daten unterstützt werden können.
Die bequemste Sache zu ignorieren ist die Stabilität der Entropie und die Wiederholung von Injektionen. Die Anlage sollte mit Kundenbeschwerden und dem hauseigenen Paletotu Prioritäten setzen und die tägliche Produktion in Klassenschläge, verfügbare Zeit und Modellierungsverluste unterteilen. Anbieter können rückwirkende Kompromisse zwischen Interoperabilität, Zweckbindung und Kosten eingehen, wenn es klare Werte für Produktgewicht, tägliche Produktion, Kundenqualitätsobergrenzen und zulässige Stoppzeiten gibt.
[Design Focus] Die Hauptlinie in diesem Fall ist die Umwandlung des CTQ-Produkts in einen Schraubendreher. Bei Geometrie- und Materialprogrammen sollten die Grund-, Legierungs- und Oberflächenbehandlung auf der Grundlage von Schleif-, Korrosions- und Wärmebelastungen ausgewählt werden; die Wärme sollte mit einer allmählichen Kompressionskontrolle geschnitten und ausreichende Korridore für den Gasaustritt aufrechterhalten werden. Die endgültige Lösung müsste auch mit dem Verschleiß des Zylinders, dem Antrieb, der physikalischen Geschwindigkeit und dem aktuellen Reinigungsprozess kompatibel sein und würde die Zusammenarbeit oder Prozessprobleme mit einem einzigen hochwertigen Material nicht verdecken.
Das neue [Vergleichsvalidierungs-]Programm sieht vor, mindestens 24 aufeinanderfolgende Stunden lang zu arbeiten, wobei für jede Stabilisierungsphase eine 30-Phasen-Extraktion durchgeführt wird, in der die Wiederbeschaffungszeit, die Menge des überschüssigen Abfalls und die erste förderfähige Zeit aufgezeichnet werden. Die Tests sollten auf einem Vergleich des alten Programms mit dem neuen Programm beruhen, wobei der gleiche Chargen-, Form- und Probenrhythmus verwendet wird, wobei die Produktion, Qualität und Ausrüstung dreigliedrig sind, so dass keine einzige Abteilung unabhängig voneinander gebildet werden kann. Wenn nur die erste überprüft wird, ist es leicht, die Risiken zu verpassen, die mit Wärmedriften, Materialstillstand, Umkehrschleifenrückführung und längerem Verschleiß verbunden sind.
Wenn die [stabilisierte Produktions-] Spirale geformt ist, werden die einzigen Asset-nummerierten zugehörigen Zeichnungen angewendet, repariert, an Bord gehen und Aufzeichnungen entfernen, und ein metallisches Alien-Trenn- und magnetisches Inhalationssystem wird installiert, sowie eine postnormale Untersuchung des Pflaumenschadens. Die Lagerungszeit, der Gegendruck, die Schraubengeschwindigkeit, das Geräusch und die Masse des Produkts sind in der Schicht einheitlich aufzuzeichnen. Wenn sich die oben genannten Indikatoren gleichzeitig ändern, sollten die mechanischen Lücken und der Zustand der Rohstoffe überprüft werden, bevor der Prozess angepasst wird, um die Verwendung von Parametern zum Ausgleich des Hardware-Abbaus zu vermeiden.
Die Kostenrechnung [integrierte Kosten] sollte nicht einfach ein Schraubenpreis sein, sondern sollte die Auswirkungen von Produktionsänderungen auf den aktuellen Zeitraum sowie die Auswirkungen von Produktionsänderungen auf den aktuellen Zeitraum zeigen. Es wird empfohlen, die Kosten pro 10.000 förderfähige Artikel gleichzeitig, die Kosten pro 1.000 Betriebsstunden und die geschätzte Anzahl der Rückgabemonate zu exportieren. Wenn neue Programme Abfall, Tanken oder plötzliche Abschaltungen reduzieren, werden höhere Anfangsleistungen oft während der Produktion ausgeglichen.
Das [Closed Ring Management] wird schließlich Zeichnungsnummern, Schraubendrehermaterialien, Wärmebehandlung, kritische Abmessungen, tragbare Röhren, Prozessfenster und Akzeptanzdaten in den Lebenslaufkarten enthalten. Es wird empfohlen, drei aufeinander folgende Schichten zu befolgen, um die Verwendung von einzeitlichen Modellen zur Darstellung des Massenproduktionsstatus zu vermeiden, und ein System der metallischen Fremdentrennung und magnetischen Inhalation sowie eine postnormale Untersuchung des Pflaumenschadens einzurichten. Wenn die Ausgangsstoffformulierung, das retrospektive Verhältnis, die Produktstruktur oder der Zielknoten signifikant geändert werden, sollte die anwendbare Grenze des "Weichverzahnungsschraubentyps: Größere Konsistenz" neu bewertet werden, anstatt standardmäßig festzulegen, dass die alte Schlussfolgerung dauerhaft ist.
Titel des Artikels: Ein Leitfaden zur Auswahl einer Kunststofffabrik am Ende